
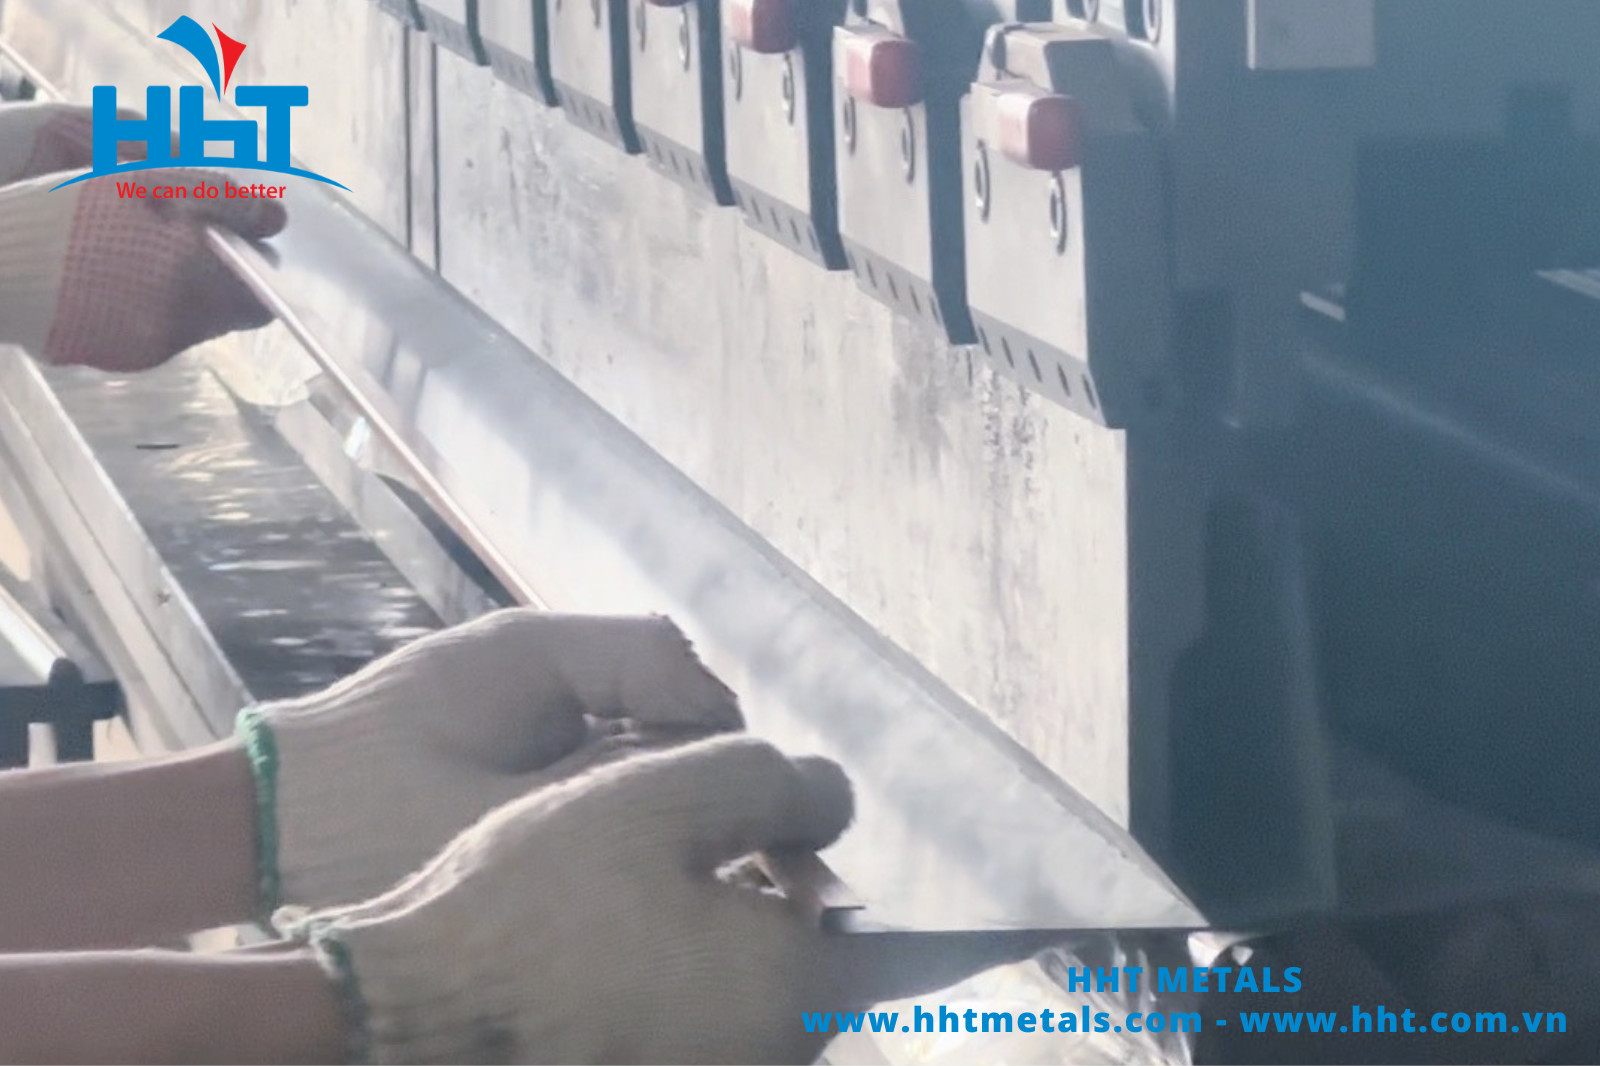
Chấn CNC ảnh hưởng bán kính uốn ra sao là câu hỏi khá quan trọng khi gia công nhôm, inox, thép tấm theo bản vẽ. Cùng một loại vật liệu và cùng độ dày, nếu thay đổi khuôn chấn, chiều rộng V, bán kính mũi chày hoặc phương pháp chấn, bán kính uốn thực tế có thể thay đổi đáng kể.
Bán kính uốn không chỉ quyết định đường cong bên trong góc chấn mà còn ảnh hưởng trực tiếp đến ngoại hình sản phẩm, độ chính xác kích thước, nguy cơ nứt vật liệu, lực chấn và khả năng lắp ráp. Vì vậy, khi đặt gia công chấn CNC, việc chỉ cung cấp “tấm dày bao nhiêu, chấn góc bao nhiêu” đôi khi chưa đủ; với những chi tiết yêu cầu cao, cần xác định rõ cả bán kính uốn trong (R), loại khuôn và phương pháp chấn.
1. Chấn CNC ảnh hưởng bán kính uốn ra sao?
Hiểu đơn giản, chấn CNC không tự quyết định bán kính uốn, mà bán kính cuối cùng là kết quả của nhiều yếu tố kết hợp: độ dày vật liệu, loại vật liệu, chiều rộng V của cối, bán kính mũi chày, lực chấn, góc chấn và phương pháp chấn.
Trong gia công phổ biến bằng phương pháp chấn gió (Air Bending), mũi chày ép tấm kim loại xuống cối V nhưng không ép đáy hoàn toàn vào lòng cối. Vì vậy, bán kính uốn bên trong thường có quan hệ khá rõ với chiều rộng miệng V của cối.
Có thể tham khảo nhanh:
R trong ≈ V/6 đến V/8 đối với nhiều trường hợp chấn thép tấm thông dụng.
Ví dụ:
- Cối V = 12 mm -> R trong có thể khoảng 1,5–2 mm
- Cối V = 16 mm -> R khoảng 2–2,7 mm
- Cối V = 20 mm -> R khoảng 2,5–3,3 mm
- Cối V = 24 mm -> R khoảng 3–4 mm
- Cối V = 32 mm -> R khoảng 4–5,3 mm
Đây là giá trị tham khảo, không phải công thức cố định cho mọi vật liệu. Với inox, nhôm hoặc vật liệu có độ cứng cao như A6061, A7075, bán kính thực tế còn phụ thuộc vào trạng thái vật liệu, hướng cán, khuôn và phương pháp gia công.
Điểm cần nhớ: muốn kiểm soát bán kính uốn, không thể chỉ nhìn vào góc chấn 90°. Cần đồng thời xem xét R yêu cầu + độ dày + vật liệu + khuôn V + mũi chày.
Xem thêm: Gia công đột CNC chi tiết máy: Thép – inox – nhôm… giá tốt
2. Chiều rộng V của cối ảnh hưởng bán kính uốn như thế nào?
Đây là yếu tố rất dễ hiểu nhưng thường bị bỏ qua.
Trong chấn CNC, nếu sử dụng cối V lớn hơn, vùng vật liệu biến dạng rộng hơn và bán kính uốn trong thường tăng. Ngược lại, cối V nhỏ giúp tạo bán kính nhỏ hơn nhưng yêu cầu lực chấn lớn hơn và có thể làm tăng nguy cơ để lại vết trên bề mặt hoặc biến dạng vật liệu.
Ví dụ cùng một tấm thép dày 2 mm:
| Cối chấn | Bán kính tham khảo | Đặc điểm |
|---|---|---|
| V12 | ~1,5–2 mm | Bán kính nhỏ, lực chấn cao hơn |
| V16 | ~2–2,7 mm | Mức phổ biến |
| V20 | ~2,5–3,3 mm | Bán kính lớn hơn |
| V24 | ~3–4 mm | Phù hợp khi cần R lớn |
Do đó, nếu bản vẽ yêu cầu R2 mm, nhưng xưởng sử dụng cối V24 thì rất khó đạt đúng R2 chỉ bằng cách điều chỉnh góc chấn.
Đây là lý do khi gia công chấn CNC theo bản vẽ, kỹ thuật viên thường phải kiểm tra cả R yêu cầu và bộ khuôn chấn trước khi chạy hàng loạt.
3. Bán kính mũi chày có ảnh hưởng đến bán kính uốn không?
Có. Đặc biệt với phương pháp chấn đáy hoặc chấn ép, bán kính mũi chày có ảnh hưởng rõ rệt đến hình dạng góc uốn.
Nếu sử dụng mũi chày có bán kính lớn, vùng tiếp xúc với tấm rộng hơn và góc uốn có xu hướng tạo ra bán kính lớn hơn. Nếu dùng mũi chày nhỏ để tạo R nhỏ, cần xem xét khả năng vật liệu bị nứt, dập hoặc để lại dấu.
Ví dụ một chi tiết inox 304 dày 1,5 mm yêu cầu chấn 90° với R khoảng 2 mm. Không nên chỉ đưa tấm vào máy rồi chọn góc 90°. Bộ phận kỹ thuật cần kiểm tra:
Inox 304 -> dày 1,5 mm-> R2 -> góc 90° -> chiều dài đường chấn -> chọn V và mũi chày phù hợp.
Nếu khuôn thực tế không phù hợp, sản phẩm có thể đạt góc gần 90° nhưng R lại lớn hơn yêu cầu, dẫn đến sai kích thước hoặc không lắp vừa chi tiết đối ứng.

4. Độ dày vật liệu càng lớn thì bán kính uốn càng quan trọng
Khi độ dày tăng, việc tạo một bán kính uốn quá nhỏ sẽ khó hơn.
Có thể hình dung đơn giản:
- Tấm 0,8–1 mm: thường dễ tạo các góc nhỏ hơn nếu vật liệu phù hợp.
- Tấm 1,2–2 mm: rất phổ biến trong chấn CNC, có nhiều lựa chọn khuôn.
- Tấm 3–5 mm: cần tính kỹ lực chấn, chiều rộng V và bán kính tối thiểu.
- Tấm 6–10 mm hoặc lớn hơn: yêu cầu khuôn, máy và quy trình chấn phù hợp hơn; không nên áp dụng máy móc một công thức R cho mọi trường hợp.
Ví dụ với thép tấm dày 3 mm, nếu bản vẽ yêu cầu R1 mm thì đây là trường hợp cần kiểm tra kỹ. Không phải cứ thay bằng một mũi chày nhỏ là có thể đạt R1. Bán kính nhỏ hơn bán kính uốn tối thiểu phù hợp có thể làm vật liệu nứt tại vùng ngoài của góc uốn.
5. Mỗi loại vật liệu có khả năng tạo bán kính khác nhau
Không thể áp dụng cùng một thông số chấn cho tất cả kim loại.
Thép tấm
Thép carbon có khả năng chấn tương đối tốt và được sử dụng rộng rãi trong khung máy, tủ điện, giá đỡ, kết cấu cơ khí. Với thép mỏng, bán kính có thể được kiểm soát khá tốt nếu chọn đúng cối V và mũi chày.
Inox 304
Inox 304 có độ dẻo tốt nhưng độ đàn hồi lớn hơn thép thông thường, vì vậy sau khi nhả lực, góc có thể hồi lại. Khi chấn inox 304, ngoài R còn phải tính đến springback – hiện tượng hồi xuân.
Ví dụ máy chấn xuống khoảng 88°, sau khi nhả lực góc thực tế có thể trở về gần 90° tùy vật liệu và điều kiện chấn. Thông số này phải được thử và hiệu chỉnh trên máy.
Nhôm A5052
A5052 có khả năng tạo hình tốt, thường được sử dụng để làm vỏ thiết bị, tủ, hộp, mặt dựng, chi tiết trang trí và các sản phẩm cơ khí. Tuy nhiên, nhôm dễ để lại dấu trên bề mặt nếu sử dụng khuôn không phù hợp, đặc biệt với bề mặt anod, sơn hoặc hoàn thiện trang trí.
Nhôm A6061, A7075, A3003…
Hai loại nhôm này có độ bền cao hơn nhiều mác nhôm tạo hình thông dụng. Vì vậy, khi chấn cần đặc biệt chú ý đến trạng thái vật liệu, bán kính uốn tối thiểu và nguy cơ nứt.
Đặc biệt với A7075, không nên mặc định rằng có thể chấn góc nhỏ giống như A5052 chỉ vì cả hai đều là nhôm.

6. Chấn CNC có thể tạo bán kính R nhỏ tùy ý không?
Không. Đây là một trong những hiểu nhầm phổ biến khi đặt gia công chấn CNC.
Ví dụ khách yêu cầu: Nhôm A5052 dày 3 mm, chấn 90°, R1 mm.
Về mặt máy CNC, việc nhập góc 90° là hoàn toàn có thể. Nhưng R1 mm lại là một yêu cầu khác. Kỹ thuật viên phải kiểm tra khả năng tạo hình của vật liệu và bộ khuôn.
Nếu bán kính yêu cầu quá nhỏ so với độ dày và tính chất vật liệu, có thể xảy ra:
- Nứt mặt ngoài góc chấn.
- Bề mặt bị ép, dập hoặc trầy.
- Góc chấn không ổn định.
- Kích thước sau chấn bị sai.
- Tấm bị biến dạng.
- Phải đổi sang phương pháp hoặc quy trình gia công khác.
Vì vậy, trong thiết kế cơ khí, bán kính uốn tối thiểu phải được xem xét ngay từ giai đoạn thiết kế bản vẽ, thay vì chờ đến lúc gia công mới xử lý.
Xem thêm: Kinh nghiệm chọn mác nhôm: A5052 – A6061 – A7075

7. Bán kính uốn ảnh hưởng đến kích thước trải phôi như thế nào?
Bán kính uốn không chỉ ảnh hưởng hình dạng góc mà còn ảnh hưởng đến kích thước trải phôi (flat pattern).
Khi tấm được chấn, lớp vật liệu phía trong bị nén, lớp phía ngoài bị kéo giãn và tồn tại một vùng gần giữa gọi là trục trung hòa. Vì vậy, chiều dài phôi trước khi chấn không đơn giản bằng tổng các cạnh sau khi chấn.
Công thức thường dùng trong tính toán trải phôi:
BA = π × A × (R + K×T) / 180
Trong đó:
- BA: Bend Allowance – lượng bù uốn.
- A: góc uốn.
- R: bán kính uốn trong.
- T: chiều dày vật liệu.
- K: hệ số vị trí trục trung hòa, phụ thuộc vật liệu, phương pháp chấn và khuôn.
Ví dụ cùng một chi tiết chấn 90°, nếu R thay đổi từ 2 mm lên 4 mm, chiều dài phần uốn cũng thay đổi. Nếu không cập nhật R khi tính trải phôi, sản phẩm sau chấn có thể dư hoặc thiếu kích thước.
Đây là lý do các chi tiết chấn CNC yêu cầu độ chính xác cao thường cần xử lý bản vẽ bằng phần mềm CAD/CAM và xác lập đúng thông số khuôn trước khi cắt phôi.

8. Ví dụ thực tế: inox 304 dày 2 mm, chấn 90°
Giả sử cần gia công một chi tiết:
- Vật liệu: Inox 304
- Độ dày: 2 mm
- Góc chấn: 90°
- Bán kính yêu cầu: R3 mm
- Chiều dài đường chấn: 800 mm
- Số lượng: 100 chi tiết
Ở đây, không nên chỉ nhập 90° vào máy chấn CNC rồi sản xuất.
Quy trình hợp lý sẽ là:
Bước 1: Kiểm tra bản vẽ và xác nhận R3 là bán kính trong hay bán kính ngoài.
Bước 2: Chọn cối V phù hợp với inox 304 dày 2 mm.
Bước 3: Chọn mũi chày có bán kính phù hợp, đồng thời hạn chế dấu khuôn trên bề mặt inox.
Bước 4: Tính lực chấn và kích thước trải phôi.
Bước 5: Chạy thử 1–3 mẫu, đo góc và bán kính thực tế.
Bước 6: Hiệu chỉnh thông số CNC, sau đó mới chạy số lượng lớn.
Với đơn hàng 100 chi tiết, bước chạy thử rất quan trọng. Chỉ cần sai khoảng 0,5–1 mm ở một số kích thước hoặc sai bán kính tại mỗi lần chấn, khi lắp ráp hàng loạt có thể tạo ra sai lệch đáng kể.
9. Chấn CNC và bán kính uốn: 4 yếu tố cần nhớ
Có thể ghi nhớ theo công thức đơn giản:
R uốn = V + vật liệu + khuôn + phương pháp chấn
Trong đó:
1. V của cối: V càng lớn, bán kính uốn thường càng lớn trong chấn gió.
2. Vật liệu: thép, inox, nhôm A5052, A6061, A7075… có khả năng tạo hình và độ đàn hồi khác nhau.
3. Khuôn: bán kính mũi chày, chiều rộng cối và hình dạng khuôn quyết định đáng kể đến hình dạng góc chấn.
4. Phương pháp: chấn gió, chấn đáy và chấn ép có cách tạo hình khác nhau nên không thể dùng chung một thông số R.

10. Khi nào nên yêu cầu bán kính uốn cụ thể trên bản vẽ?
Nếu sản phẩm chỉ là chi tiết thông thường như máng, khung, giá đỡ, hộp kim loại, có thể sử dụng bán kính phù hợp với bộ khuôn tiêu chuẩn của xưởng để tối ưu chi phí và thời gian.
Ngược lại, nên ghi rõ R trên bản vẽ khi:
- Chi tiết cần lắp với một bộ phận khác.
- Yêu cầu ngoại quan cao.
- Là chi tiết máy chính xác.
- Có nhiều lần chấn liên tiếp.
- Cần đồng nhất bán kính giữa hàng loạt sản phẩm.
- Thiết kế yêu cầu R nhỏ hoặc R lớn đặc biệt.
- Vật liệu có độ cứng cao như một số mác nhôm kỹ thuật.
- Sản phẩm có yêu cầu kiểm tra kích thước nghiêm ngặt.
Ví dụ, thay vì ghi đơn giản:
Chấn 90°
nên ghi:
Chấn 90° – R3 mm
hoặc thể hiện rõ bán kính trên bản vẽ 2D/3D.
Cách này giúp bộ phận gia công hiểu chính xác yêu cầu và lựa chọn khuôn phù hợp hơn.
11. Những lỗi thường gặp khi yêu cầu chấn CNC
Một số trường hợp khách hàng chỉ gửi kích thước tấm và yêu cầu “chấn theo hình”, nhưng không thể hiện rõ R. Điều này dễ dẫn đến việc hai bên hiểu khác nhau về bán kính uốn.
Một lỗi khác là thiết kế R quá nhỏ so với độ dày vật liệu, đặc biệt khi dùng nhôm kỹ thuật hoặc inox. Khi đó, dù máy chấn CNC có độ chính xác cao, máy cũng không thể bù cho giới hạn tạo hình của vật liệu.
Ngoài ra, nếu dùng khuôn không phù hợp cho vật liệu có bề mặt đẹp như inox Hairline, inox màu, nhôm anod, dấu khuôn có thể xuất hiện trên sản phẩm. Với các chi tiết này, ngoài bán kính còn cần quan tâm đến bảo vệ bề mặt và lựa chọn khuôn phù hợp.

12. HHT Metals nhận chấn CNC theo bản vẽ, kiểm soát bán kính uốn
Tại HHT Metals, chấn CNC được thực hiện dựa trên yêu cầu thực tế của từng chi tiết, không chỉ căn cứ vào góc chấn. Khi tiếp nhận bản vẽ, các thông số như vật liệu, độ dày, kích thước phôi, góc chấn, bán kính R, chiều dài đường chấn, số lượng và yêu cầu bề mặt được xem xét để lựa chọn phương án gia công phù hợp.
HHT có thể kết hợp quy trình:
Cắt laser -> đột CNC -> bào rãnh V -> chấn CNC -> hàn/lắp ráp -> hoàn thiện
cho các chi tiết bằng nhôm, inox, thép và nhiều vật liệu kim loại tấm.
Nếu bạn có bản vẽ cần chấn CNC theo kích thước hoặc yêu cầu bán kính R cụ thể, nên gửi kèm mác vật liệu + độ dày + góc chấn + R yêu cầu + số lượng. Với những chi tiết chưa xác định R, kỹ thuật có thể tư vấn bán kính phù hợp dựa trên vật liệu và mục đích sử dụng.