
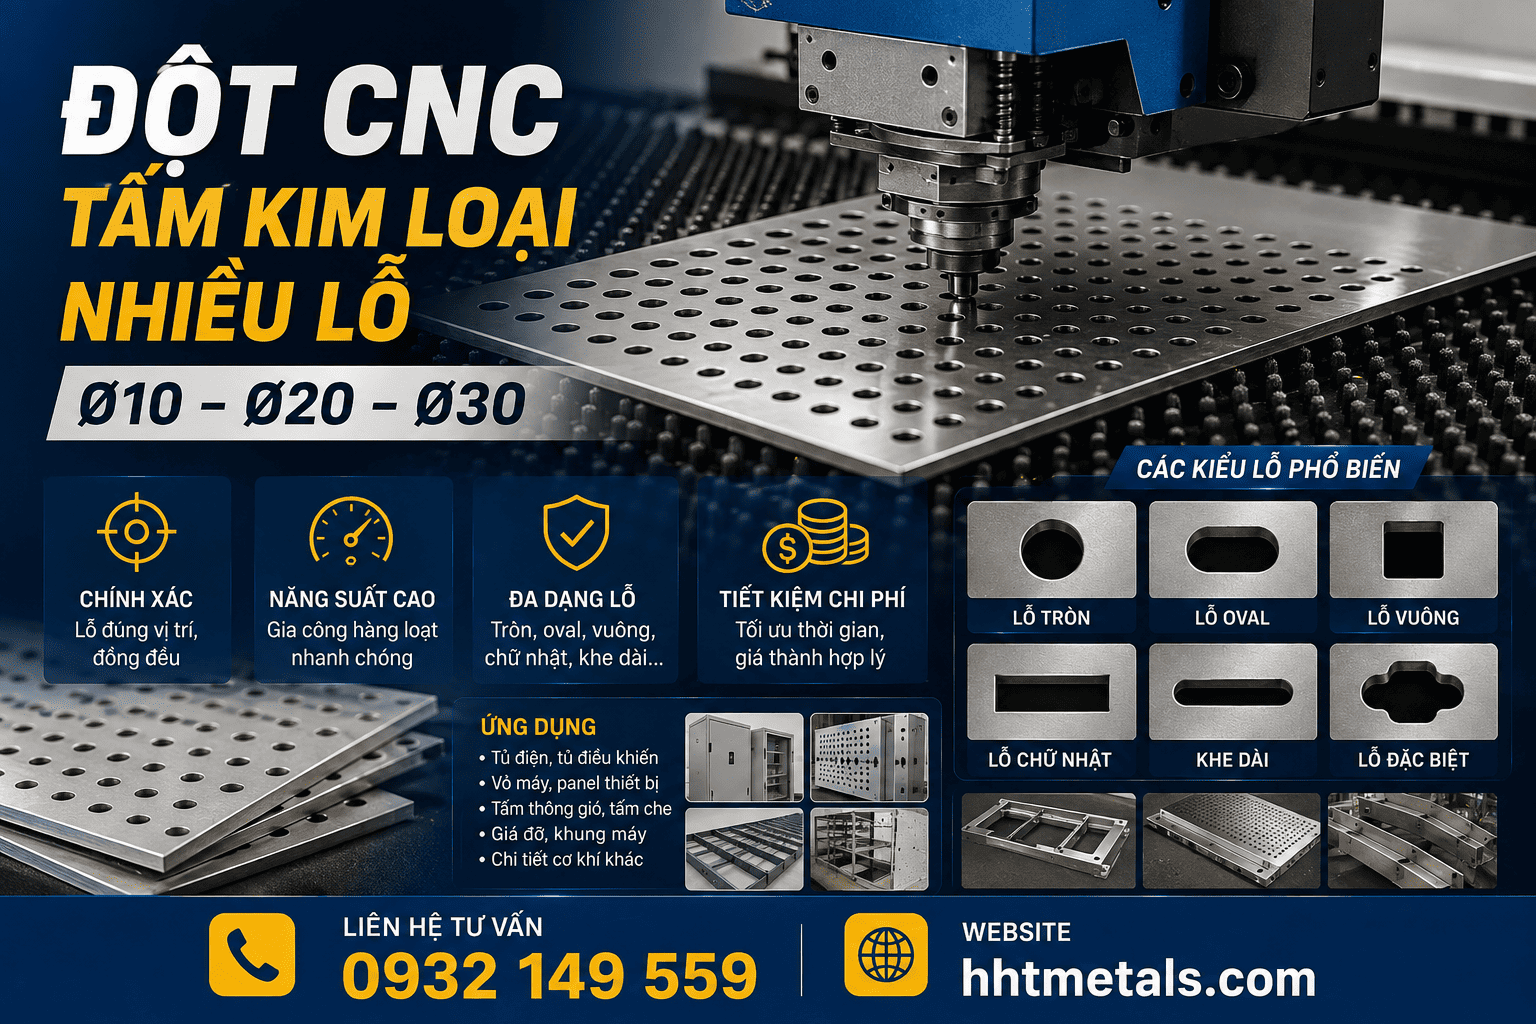
Khi tấm kim loại cần đột hàng trăm hoặc hàng nghìn lỗ Ø10, Ø20, Ø30, đột CNC là phương án rất đáng cân nhắc vì máy có thể thực hiện các vị trí lỗ theo chương trình, giúp các chi tiết lặp lại đồng đều và giảm đáng kể thao tác đo, lấy dấu, khoan thủ công.
Tuy nhiên, lỗ Ø10 hay Ø20 không thể đánh giá riêng biệt. Đường kính lỗ phải được xem cùng độ dày tấm, mác vật liệu, khoảng cách giữa các lỗ, khoảng cách từ lỗ đến mép và số lượng sản phẩm.
Đột CNC lỗ Ø10, Ø20, Ø30 khác nhau như thế nào?
Về nguyên lý, cả ba kích thước đều có thể được gia công bằng chày và cối phù hợp. Điểm khác biệt nằm ở tỷ lệ giữa đường kính lỗ và chiều dày vật liệu, cũng như cách bố trí các lỗ trên tấm.
| Kích thước lỗ | Nhu cầu thường gặp | Ví dụ ứng dụng |
|---|---|---|
| Ø10 mm | Lỗ bắt vít, liên kết | Giá đỡ, tủ điện, tấm gá |
| Ø20 mm | Lỗ bắt bulông, lỗ kỹ thuật | Khung máy, mặt bích, panel |
| Ø30 mm | Lỗ kỹ thuật, thông gió, luồn dây | Vỏ máy, tủ, tấm che |
| Ø40 mm trở lên | Lỗ lớn, thông gió, kết cấu | Tấm máy, panel, chi tiết cơ khí |
Ví dụ, một tấm thép dày 2 mm có 1.000 lỗ Ø10 mm sẽ có yêu cầu gia công khác với tấm thép dày 2 mm chỉ có 100 lỗ Ø30 mm. Không chỉ số lượng lỗ khác nhau mà đường chạy dao, dụng cụ và cách bố trí sản phẩm cũng ảnh hưởng đến thời gian gia công.
Xem thêm: Kinh nghiệm chọn mác nhôm: A5052 – A6061 – A7075

Lỗ Ø10 có phù hợp với tấm dày 1, 2 hay 3 mm?
Đây là câu hỏi khách hàng thường quan tâm.
Về nguyên tắc, đường kính lỗ quá nhỏ so với chiều dày tấm sẽ làm tăng yêu cầu đối với chày và có thể ảnh hưởng đến chất lượng mép lỗ, độ bền dụng cụ. Vì vậy, cần kiểm tra tỷ lệ giữa đường kính lỗ và độ dày trước khi gia công.
Có thể hình dung đơn giản:
- Tấm 1 mm + lỗ Ø10 mm → tỷ lệ Ø/t lớn, tương đối thuận lợi.
- Tấm 2 mm + lỗ Ø10 mm → vẫn là kích thước lỗ khá lớn so với chiều dày.
- Tấm 3 mm + lỗ Ø10 mm → cần kiểm tra cụ thể máy, vật liệu và bộ chày/cối.
- Tấm 5 mm + lỗ Ø10 mm → không nên mặc định rằng mọi máy đột CNC đều có thể thực hiện giống nhau.
Vì vậy, không nên chỉ hỏi “máy có đột được Ø10 không?”, mà nên cung cấp đầy đủ mác vật liệu + độ dày + đường kính lỗ.

Lỗ Ø20 và Ø30 thường dễ bố trí hơn
Với cùng một độ dày, khi tăng đường kính từ Ø10 lên Ø20 hoặc Ø30, tỷ lệ đường kính lỗ so với chiều dày tăng lên, nên xét riêng về kích thước lỗ thì thường thuận lợi hơn.
Ví dụ:
Inox 304 dày 1,5 mm – lỗ Ø20 mm
Đường kính lỗ lớn hơn nhiều so với chiều dày tấm, nhưng vẫn cần kiểm tra khoảng cách giữa các lỗ và khoảng cách đến mép.
Tương tự:
Thép SS400 dày 2 mm – lỗ Ø30 mm
có thể là cấu hình phù hợp cho nhiều dạng tấm có lỗ kỹ thuật, nhưng thông số gia công cuối cùng vẫn cần dựa trên máy và bộ dụng cụ cụ thể.

Khoảng cách giữa các lỗ Ø10, Ø20, Ø30
Đây là phần rất dễ bị bỏ qua khi thiết kế bản vẽ.
Ví dụ có hai lỗ Ø10 mm đặt quá gần nhau. Mặc dù máy có thể đột được từng lỗ, phần kim loại còn lại giữa hai lỗ có thể quá mỏng, dẫn tới biến dạng hoặc làm giảm độ cứng của khu vực đó.
Khoảng cách giữa các lỗ cần được tính dựa trên đường kính lỗ, độ dày và vật liệu. Không nên chỉ nhìn vào khoảng cách tâm – tâm mà bỏ qua phần vật liệu còn lại giữa hai lỗ.
Ví dụ tấm dày 2 mm, hai lỗ Ø10 mm cách nhau 4 mm tính từ mép thì khoảng cách tâm – tâm sẽ là:
10 + 4 = 14 mm
Đây là cách đọc bản vẽ thực tế dễ hiểu hơn so với việc chỉ ghi “khoảng cách 14 mm”.

Khoảng cách từ lỗ đến mép tấm cũng quan trọng
Lỗ đặt quá sát mép có thể khiến vùng mép bị yếu hoặc biến dạng trong quá trình đột.
Vì vậy, khi thiết kế tấm nhiều lỗ cần kiểm tra đồng thời:
Đường kính lỗ + độ dày tấm + khoảng cách giữa lỗ + khoảng cách đến mép.
Không nên đặt lỗ sát mép chỉ để tận dụng diện tích tấm nếu vị trí đó còn phải chịu lực, bắt bulông hoặc làm điểm liên kết.
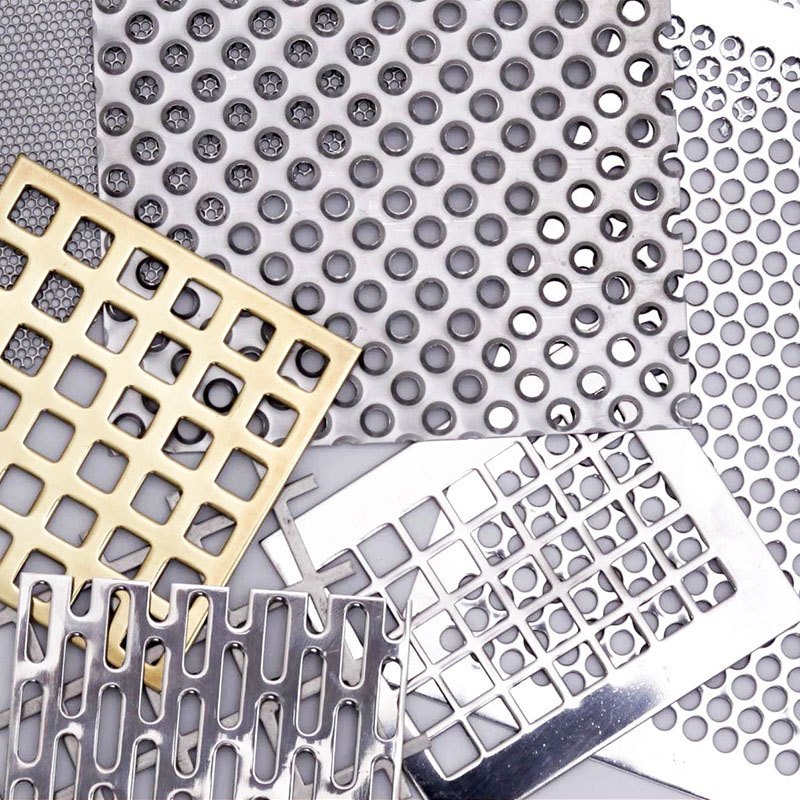
Các kiểu lỗ đột CNC và ứng dụng thực tế
Không phải tấm kim loại nào cũng chỉ sử dụng lỗ tròn. Tùy mục đích sử dụng, có thể lựa chọn lỗ tròn, oval, vuông, chữ nhật, khe dài hoặc các biên dạng đặc biệt.
| Kiểu lỗ | Kích thước thường gặp | Ứng dụng phù hợp | Điểm cần lưu ý |
|---|---|---|---|
| Lỗ tròn Ø | Ø5, Ø8, Ø10, Ø12, Ø20, Ø30… | Bắt vít, bulông, liên kết, thông gió | Cần xác định đường kính và dung sai |
| Lỗ oval | 8×15, 10×20, 12×25 mm… | Điều chỉnh vị trí bulông, khe lắp ráp | Hữu ích khi cần bù sai số khi lắp |
| Lỗ chữ nhật | 10×20, 15×30, 20×40 mm… | Luồn dây, lắp thiết bị, khe kỹ thuật | Cần chú ý kích thước góc và bán kính |
| Lỗ vuông | 10×10, 15×15, 20×20 mm… | Lắp đai ốc, bulông vuông, chi tiết liên kết | Cần chọn đúng bộ chày/cối |
| Khe dài | 5×20, 8×30, 10×40 mm… | Thông gió, điều chỉnh vị trí, lắp ghép | Phù hợp khi cần thay đổi vị trí lắp |
| Lỗ dạng đặc biệt | Theo bản vẽ | Chi tiết máy, tấm gá, panel | Cần kiểm tra khả năng dao cụ trước khi gia công |

Chọn kiểu lỗ theo mục đích sử dụng
Lỗ tròn phù hợp khi cần bắt vít, bulông hoặc tạo các vị trí liên kết cố định.
Lỗ oval và khe dài phù hợp khi chi tiết cần cho phép điều chỉnh vị trí trong quá trình lắp ráp. Ví dụ một giá đỡ động cơ có thể sử dụng lỗ oval để dịch chuyển vị trí vài mm khi căn chỉnh.
Lỗ tròn hoặc khe dài thường được lựa chọn cho tấm thông gió, vỏ máy và tủ điện tùy yêu cầu về diện tích thoáng và kiểu dáng.
Lỗ chữ nhật phù hợp khi cần luồn dây, lắp thiết bị hoặc tạo vị trí kỹ thuật có kích thước lớn hơn lỗ tròn thông thường.
Lỗ vuông có thể được sử dụng cho một số vị trí lắp đai ốc, bulông hoặc chi tiết liên kết đặc thù.
Điểm quan trọng là không phải lỗ tròn lúc nào cũng là lựa chọn tốt nhất. Kiểu lỗ nên được quyết định dựa trên chức năng của sản phẩm trước, sau đó mới xác định kích thước và thông số đột CNC.
Xem thêm: Đột lỗ kim loại là gì và các loại phổ biến

Đột CNC Ø10, Ø20, Ø30 trên những vật liệu nào?
Thép SS400
Thép phù hợp với nhiều loại chi tiết cơ khí, tấm gá, giá đỡ, tủ và kết cấu máy.
Ví dụ:
SS400 dày 2 mm – 1.000 lỗ Ø10
Đây là dạng sản phẩm có hệ thống lỗ lặp lại, rất phù hợp để xem xét đột CNC.
Inox 201
Inox 201 có đặc tính gia công khác thép thông thường, vì vậy cần chọn dụng cụ và thông số phù hợp.
Có thể gặp ở:
- Tấm vỏ.
- Tấm trang trí.
- Tủ.
- Chi tiết cơ khí.
Inox 304
Inox 304 được sử dụng nhiều khi cần khả năng chống ăn mòn và bề mặt đẹp.
Ví dụ:
Inox 304 dày 1,5 mm – lỗ Ø20 – số lượng 500 lỗ/tấm.
Đây là trường hợp cần quan tâm cả chất lượng mép lỗ và yêu cầu xử lý ba via sau đột.
Nhôm A5052
Nhôm A5052 có trọng lượng nhẹ, khả năng tạo hình tốt và được sử dụng trong nhiều chi tiết thiết bị, panel và vỏ máy.
Khi đột nhôm, cần lựa chọn dụng cụ và khe hở chày/cối phù hợp với đặc tính vật liệu.

Ví dụ thực tế 1: Tấm inox 304 có 500 lỗ Ø10
Yêu cầu:
- Inox 304
- Dày 1,5 mm
- Kích thước 1.000 × 2.000 mm
- 500 lỗ Ø10
- Lỗ bố trí theo hàng và cột
- Số lượng 50 tấm
Với sản phẩm này, điều quan trọng là bản vẽ phải thể hiện chính xác tọa độ lỗ, khoảng cách tâm, khoảng cách mép và dung sai.
Nếu 50 tấm đều có cùng mẫu lỗ, chương trình CNC có thể được sử dụng lặp lại, giúp các tấm có độ đồng đều cao hơn.
Ví dụ thực tế 2: Tấm thép có 300 lỗ Ø20
Yêu cầu:
- SS400
- Dày 2 mm
- Kích thước 1.200 × 2.400 mm
- 300 lỗ Ø20
- Khoảng cách lỗ theo bản vẽ
- Số lượng 100 tấm
Đây là dạng sản phẩm phù hợp với đột CNC nếu hình dạng và bố trí lỗ phù hợp với hệ thống dụng cụ của máy.
Khi số lượng lên tới 100 tấm, lợi thế của việc lập trình và lặp lại chu trình càng rõ ràng hơn so với đo và khoan thủ công từng tấm.

Khi nào nên đột CNC, khi nào nên cắt laser?
Nếu sản phẩm có rất nhiều lỗ Ø10, Ø20, Ø30 giống nhau, đột CNC thường là phương án nên được xem xét đầu tiên.
Ngược lại, nếu sản phẩm có ít lỗ nhưng biên dạng phức tạp, nhiều đường cong, lỗ không tiêu chuẩn hoặc cần thay đổi hình dạng liên tục, cắt laser có thể phù hợp hơn.
Có thể hiểu đơn giản:
Nhiều lỗ giống nhau – ưu tiên xem xét đột CNC.
Biên dạng phức tạp – cân nhắc cắt laser.
Việc lựa chọn cuối cùng vẫn phải dựa trên vật liệu, độ dày, số lượng, dung sai và yêu cầu bề mặt.
Đột CNC tấm nhiều lỗ cần cung cấp thông tin gì?
Để tư vấn và báo giá nhanh, khách hàng nên cung cấp:
- Mác vật liệu: SS400, inox 201, inox 304, nhôm A5052…
- Độ dày: 1 mm, 1,5 mm, 2 mm…
- Kích thước tấm.
- Đường kính lỗ: Ø10, Ø20, Ø30…
- Kiểu lỗ: tròn, oval, vuông, chữ nhật, khe dài…
- Số lượng lỗ/tấm.
- Khoảng cách giữa các lỗ.
- Khoảng cách từ lỗ đến mép.
- Số lượng tấm.
- Bản vẽ DXF/CAD nếu có.
- Yêu cầu dung sai và xử lý ba via nếu cần.
Ví dụ chỉ cần gửi:
Inox 304 – dày 1,5 mm – tấm 1.000 × 2.000 mm – 500 lỗ Ø10 – số lượng 50 tấm – theo bản vẽ.
Như vậy, đơn vị gia công đã có cơ sở để kiểm tra khả năng đột CNC, dụng cụ, thời gian gia công và phương án tối ưu chi phí.

Đột CNC tấm kim loại nhiều lỗ Ø10, Ø20, Ø30 tại HHT Metals
Với các đơn hàng có hàng trăm hoặc hàng nghìn lỗ, điều khách hàng cần quan tâm không chỉ là “đột được lỗ bao nhiêu phi”, mà phải xem Ø10, Ø20 hay Ø30 đang được đột trên vật liệu gì, dày bao nhiêu và bố trí như thế nào.
HHT Metals có thể tiếp nhận yêu cầu gia công các loại tấm thép, inox, nhôm theo bản vẽ và tư vấn phương án phù hợp dựa trên đường kính lỗ, kiểu lỗ, độ dày, mác vật liệu, khoảng cách lỗ và số lượng sản phẩm.
Liên hệ tư vấn: 0932 149 559
Website: hhtmetals.com