

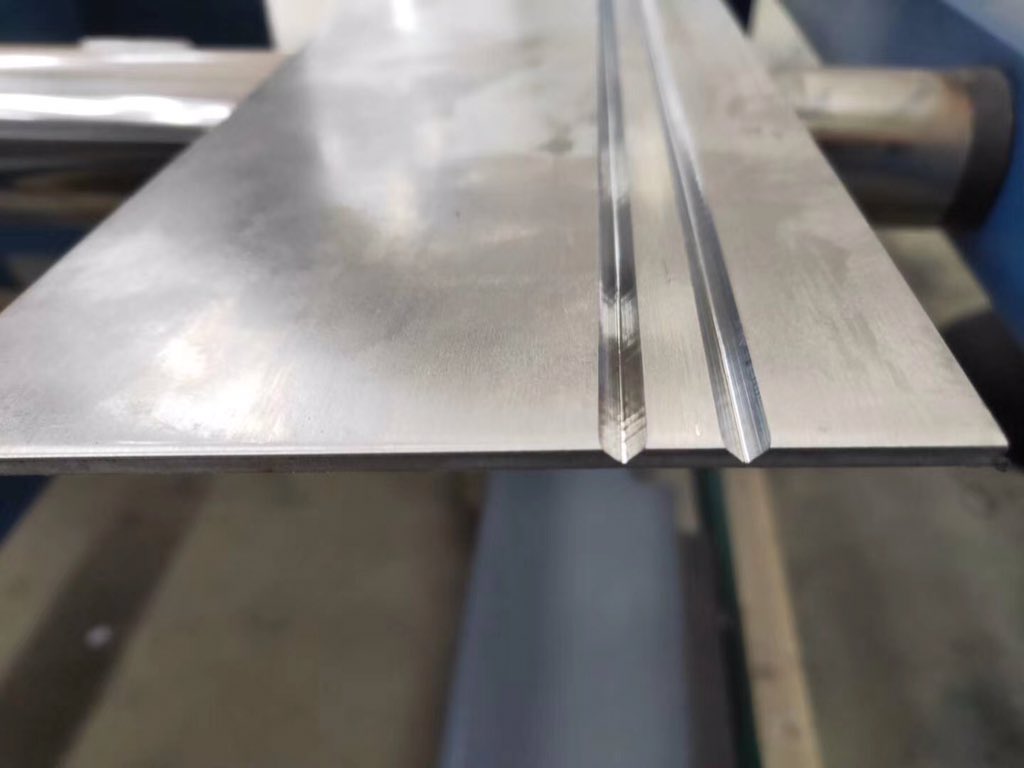
Bào rãnh V inox 304 và inox 201 đều được sử dụng để tạo đường gấp sắc, đẹp trước khi chấn CNC, nhưng không nên áp dụng một thông số gia công cho cả hai loại. Trong thực tế, mác inox, độ dày, góc V, độ sâu rãnh và góc chấn đều ảnh hưởng trực tiếp đến chất lượng thành phẩm.
Nếu đang cần gia công inox 201 hoặc inox 304, điều quan trọng không phải chỉ là “bào được hay không”, mà là bào như thế nào để sau khi chấn đạt đúng góc, đường gấp đẹp và sản phẩm vẫn đủ chắc.
Bảng tổng quan bào rãnh V inox 201 và inox 304
| Tiêu chí | Inox 201 | Inox 304 |
|---|---|---|
| Khả năng bào rãnh V | Có thể bào rãnh V và chấn CNC, nhưng thông số cần lựa chọn theo độ dày và yêu cầu sản phẩm. | Có thể bào rãnh V và chấn CNC, đồng thời cần kiểm soát tốt độ sâu rãnh và độ hồi vật liệu. |
| Độ sâu bào V | Cần tính theo độ dày, góc chấn và lượng vật liệu cần giữ lại tại đường gấp. | Cần điều chỉnh theo độ dày, góc chấn và đặc tính đàn hồi của inox 304. |
| Góc V | Lựa chọn theo yêu cầu tạo hình và phương án chấn thực tế. | Lựa chọn theo góc gấp, bán kính góc và yêu cầu hoàn thiện của sản phẩm. |
| Phần vật liệu còn lại | Cần đủ để đường gấp vẫn chắc chắn sau khi chấn. | Cần kiểm soát để vừa tạo góc đẹp vừa hạn chế làm yếu vị trí gấp. |
| Khi nào nên bào V? | Khi cần góc gấp sắc, đường gấp đồng đều hoặc sản phẩm có yêu cầu thẩm mỹ. | Thường được cân nhắc khi sản phẩm cần góc gấp đẹp, đường ghép kín và yêu cầu hoàn thiện cao. |
| Có phải chấn 90° là bào V 90°? | Không nhất thiết, vì còn phụ thuộc vào phương án gia công cụ thể. | Không nhất thiết, bởi góc chấn và góc rãnh V là hai thông số có liên quan nhưng không đồng nghĩa. |
Lưu ý: Không nên lấy một con số độ sâu bào cố định áp dụng cho mọi tấm inox. Thông số thực tế cần được xác định dựa trên mác inox, độ dày, góc V, góc chấn và yêu cầu thành phẩm.

Vì sao cần bào rãnh V trước khi chấn inox?
Khi chấn trực tiếp, toàn bộ chiều dày tấm inox vẫn nằm tại vị trí gấp nên góc ngoài thường có một bán kính nhất định. Với các sản phẩm cơ khí thông thường, bán kính này có thể không ảnh hưởng nhiều đến công năng.
Tuy nhiên, với những sản phẩm cần góc gấp sắc, đường ghép kín và bề mặt đẹp, chẳng hạn như:
- Ốp inox thang máy.
- Hộp inox.
- Nẹp inox.
- Tấm inox trang trí.
- Vỏ thiết bị.
- Các chi tiết cần ghép góc kín.
thì bào rãnh V trước khi chấn có thể giúp kiểm soát đường gấp tốt hơn.
Có thể hình dung quy trình đơn giản:
Tấm inox – bào rãnh V – lấy bớt vật liệu tại vị trí gấp – chấn CNC – tạo góc theo yêu cầu.
Tuy nhiên, không phải sản phẩm nào cũng cần bào rãnh V. Nếu chấn trực tiếp đã đáp ứng được góc, bán kính và yêu cầu thẩm mỹ thì việc thêm công đoạn bào V có thể không cần thiết.
Xem thêm: Bào rãnh V inox – 201 -304 – 316 có khác nhau?

Bào rãnh V inox 201 và inox 304 khác nhau ở đâu?
Điểm khác biệt thực tế không nằm ở việc inox 201 bào được còn inox 304 không bào được, mà nằm ở đặc tính vật liệu và cách lựa chọn thông số gia công.
Inox 201 thường được sử dụng cho những sản phẩm cần tối ưu chi phí và làm việc trong môi trường không quá khắc nghiệt. Trong khi đó, inox 304 có khả năng chống ăn mòn tốt hơn và thường được lựa chọn cho các sản phẩm yêu cầu cao hơn về độ bền và môi trường sử dụng.
Khi bào và chấn, mỗi loại vật liệu có đặc tính biến dạng và độ hồi khác nhau. Vì vậy, cùng là inox dày 2 mm nhưng inox 201 và inox 304 không nên mặc định dùng chung một thông số bào V.

Độ sâu bào rãnh V inox 304 và inox 201 bao nhiêu là phù hợp?
Đây là câu hỏi khách hàng thường quan tâm nhất, nhưng không nên xác định độ sâu chỉ dựa vào độ dày tấm.
Ví dụ, không nên áp dụng máy móc quy tắc: Inox dày 2 mm thì luôn bào sâu một mức cố định.
Trong thực tế, kỹ thuật viên cần xem đồng thời:
Độ dày tấm – mác inox – góc V – độ sâu rãnh – phần vật liệu còn lại góc chấn – yêu cầu thành phẩm.
Nếu bào quá nông
Phần vật liệu còn lại tại vị trí gấp vẫn nhiều, khiến quá trình chấn có thể cần lực lớn hơn và góc gấp khó đạt độ sắc mong muốn.
Nếu bào quá sâu
Phần vật liệu còn lại quá mỏng có thể khiến vị trí gấp yếu, dễ phát sinh nứt hoặc ảnh hưởng đến độ chắc chắn của sản phẩm.
Phương án phù hợp
Mục tiêu là bào đủ để hỗ trợ quá trình chấn, tạo được góc gấp đẹp nhưng vẫn giữ đủ vật liệu để sản phẩm chắc chắn sau khi hoàn thiện.
Đây là lý do độ sâu bào V nên được xác định theo từng sản phẩm thay vì dùng một thông số chung.

Ví dụ thực tế: inox 304 dày 2 mm chấn 90°
Giả sử khách hàng cần gia công inox 304 dày 2 mm để làm ốp thang máy, yêu cầu chấn 90° và đường gấp phải sắc, đồng đều.
Nếu chỉ cung cấp thông tin: Inox 304 – dày 2 mm – chấn 90°.
thì vẫn chưa đủ để xác định ngay độ sâu bào V.
Kỹ thuật viên cần xem thêm vị trí đường gấp, kích thước chi tiết, góc V, yêu cầu về độ sắc của góc và phần vật liệu cần giữ lại.
Nếu sản phẩm chỉ cần tạo hình thông thường, chấn trực tiếp có thể đã đáp ứng yêu cầu.
Nếu sản phẩm cần góc gấp sắc, đường ghép đẹp và hạn chế bán kính góc, có thể cân nhắc bào rãnh V trước khi chấn.
Như vậy, việc bào V không chỉ phụ thuộc vào vật liệu mà còn phụ thuộc vào mục đích sử dụng và yêu cầu cuối cùng của sản phẩm.

Inox 201 dày 2 mm có thể dùng thông số giống inox 304 dày 2 mm không?
Không nên mặc định như vậy.
Ví dụ có hai sản phẩm cùng dày 2 mm:
Sản phẩm 1: Inox 201 làm hộp trang trí trong nhà.
Sản phẩm 2: Inox 304 làm ốp thang máy, yêu cầu góc gấp sắc và bề mặt đẹp.
Cả hai đều có thể yêu cầu bào V và chấn 90°, nhưng mục tiêu gia công khác nhau và vật liệu cũng khác nhau. Vì vậy, thông số bào và cách kiểm soát sau chấn có thể cần điều chỉnh.
Điều này cũng giải thích vì sao khi gửi yêu cầu gia công, khách hàng nên ghi rõ inox 201 hay inox 304, thay vì chỉ ghi chung là “inox dày 2 mm”.

Chấn 90° có phải bào rãnh V 90°?
Không nhất thiết.
Đây là điểm dễ gây nhầm lẫn giữa góc rãnh V và góc thành phẩm sau chấn.
Ví dụ bản vẽ yêu cầu: Inox 304 dày 2 mm – chấn 90° – bào rãnh V.
Con số 90° ở đây thể hiện góc thành phẩm cần đạt, nhưng chưa đủ để kết luận rãnh V cũng phải là 90°.
Kỹ thuật viên cần xem xét tổng thể góc rãnh, độ sâu bào, độ dày vật liệu, mác inox, góc chấn và yêu cầu bán kính góc trước khi đưa ra phương án.
Vì vậy, nếu chưa có kinh nghiệm về gia công kim loại tấm, khách hàng không nhất thiết phải tự xác định độ sâu hoặc góc V. Cung cấp bản vẽ và yêu cầu thành phẩm sẽ hữu ích hơn.
Xem thêm: Inox 304 có bị gỉ khi ốp thang máy không? Thực tế
Khi nào nên bào rãnh V inox 201 và inox 304?
Bào rãnh V thường đáng cân nhắc khi sản phẩm cần góc gấp sắc, đường gấp đẹp và đồng đều giữa nhiều chi tiết.
Một số sản phẩm thường gặp gồm:
- Ốp inox thang máy.
- Tấm ốp cột.
- Hộp inox.
- Nẹp inox.
- Vỏ thiết bị.
- Tấm inox trang trí.
- Chi tiết cần ghép góc kín.
Ngược lại, nếu sản phẩm chỉ cần chấn tạo hình và bán kính góc không ảnh hưởng đến kết cấu hoặc thẩm mỹ, chấn trực tiếp có thể là phương án hợp lý hơn.
Như vậy, không phải cứ bào V là sản phẩm sẽ tốt hơn. Phương án tốt là phương án đáp ứng được yêu cầu nhưng không phát sinh thêm công đoạn không cần thiết.

Khách hàng cần cung cấp gì khi đặt bào rãnh V?
Để kỹ thuật viên tư vấn chính xác và hạn chế phải trao đổi lại nhiều lần, khách hàng nên cung cấp:
Mác inox: inox 201 hay inox 304.
Độ dày: ví dụ 1 mm, 1.5 mm, 2 mm hoặc 3 mm.
Góc chấn: 90°, 45° hoặc góc khác theo bản vẽ.
Kích thước chi tiết: bao gồm chiều dài, chiều rộng và vị trí đường gấp.
Yêu cầu thành phẩm: góc gấp sắc, đường ghép kín, bề mặt đẹp hay ưu tiên độ chắc.
Bản vẽ: nếu có bản vẽ kỹ thuật thì nên gửi ngay từ đầu để việc tư vấn sát với sản phẩm hơn.
Ví dụ một yêu cầu tương đối đầy đủ sẽ là: Inox 304 dày 2 mm, bào rãnh V và chấn 90°, sản phẩm dùng làm ốp thang máy, yêu cầu đường gấp sắc, đồng đều và bề mặt sau gia công không bị ảnh hưởng.
Từ những thông tin này, đơn vị gia công có thể đánh giá có cần bào V hay không, lựa chọn phương án bào như thế nào và cần kiểm soát những yếu tố nào trong quá trình chấn.
Bào rãnh V inox 304 và inox 201 tại HHT Metals
HHT Metals nhận bào rãnh V inox 201 và inox 304 theo bản vẽ, kết hợp với cắt laser, chấn CNC và gia công kim loại tấm.
Trong thực tế, chất lượng bào rãnh V không chỉ nằm ở việc tạo được đường rãnh mà còn phụ thuộc vào độ chính xác của vị trí bào, độ sâu, góc rãnh, phần vật liệu còn lại và khả năng chấn thành phẩm.
Vì vậy, HHT Metals ưu tiên xem xét mác inox, độ dày, góc chấn, kích thước và yêu cầu thực tế của từng sản phẩm trước khi lựa chọn phương án gia công.
Nếu bạn đang có inox 201 hoặc inox 304 cần bào rãnh V nhưng chưa biết nên bào sâu bao nhiêu, góc V thế nào hoặc có thực sự cần bào hay không, hãy gửi bản vẽ hoặc thông tin vật liệu + độ dày + góc chấn + yêu cầu thành phẩm để được tư vấn trước khi sản xuất.