
Với những chi tiết yêu cầu góc gấp sắc nét, khe ghép nhỏ và tính thẩm mỹ cao, bào rãnh V inox là giải pháp giúp nâng cao chất lượng thành phẩm và hạn chế nhiều lỗi phát sinh trong quá trình lắp đặt. Hiểu đúng về phương pháp này sẽ giúp doanh nghiệp lựa chọn phương án gia công phù hợp, tối ưu chi phí và đảm bảo hiệu quả sử dụng lâu dài.
Bào rãnh V inox là gì?
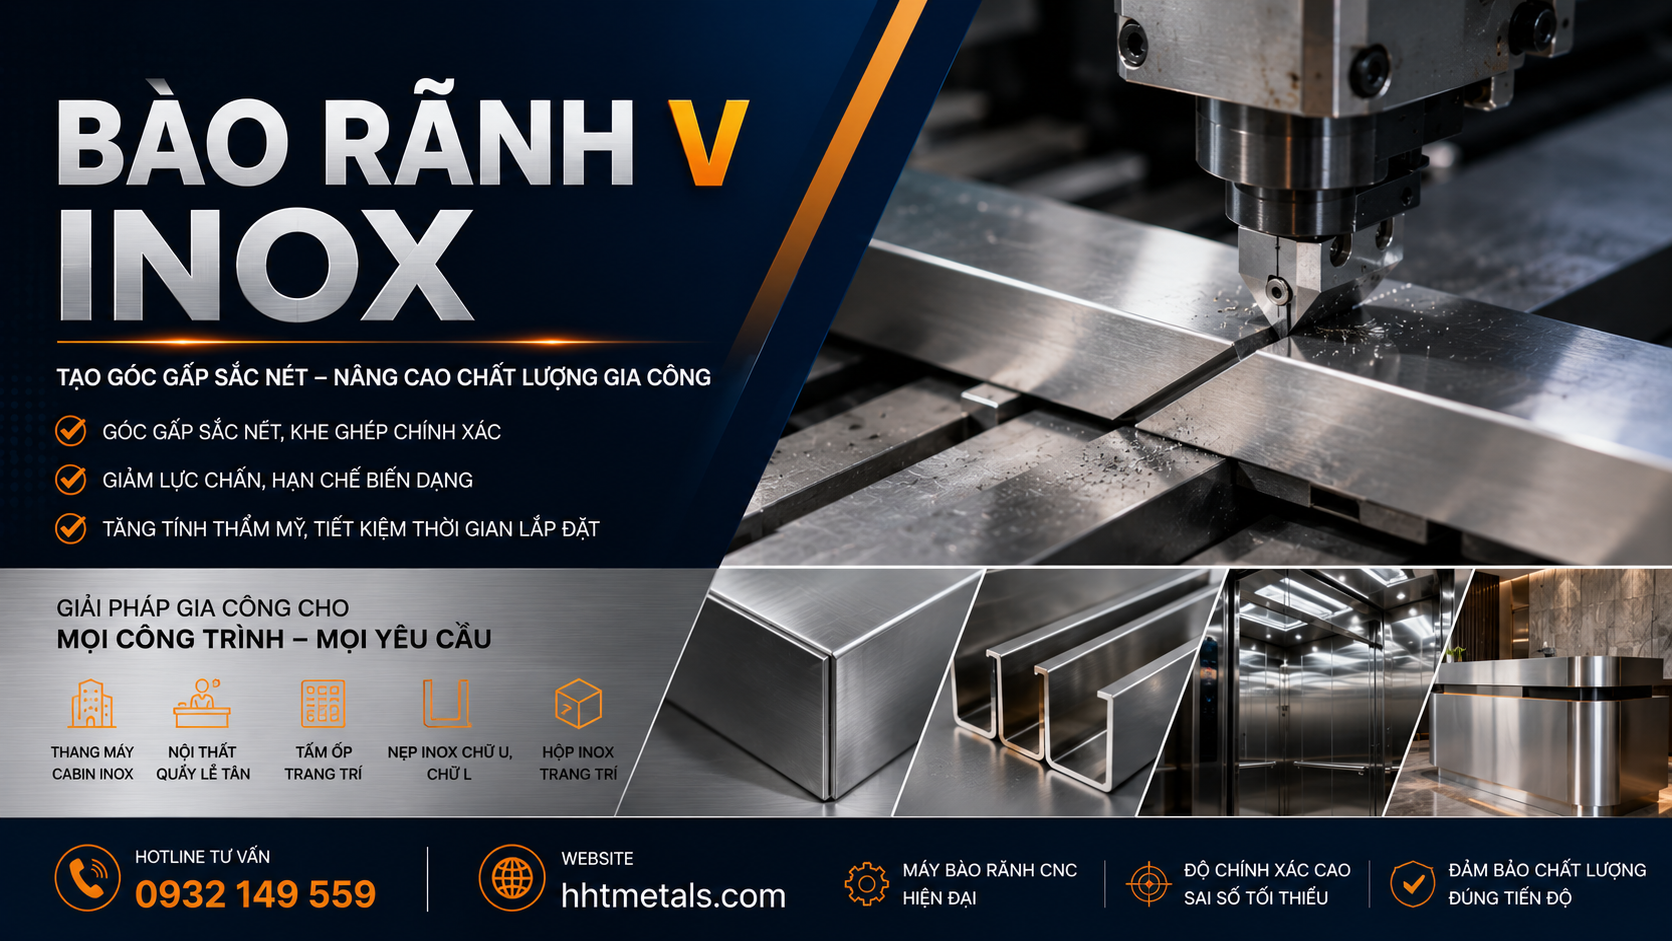
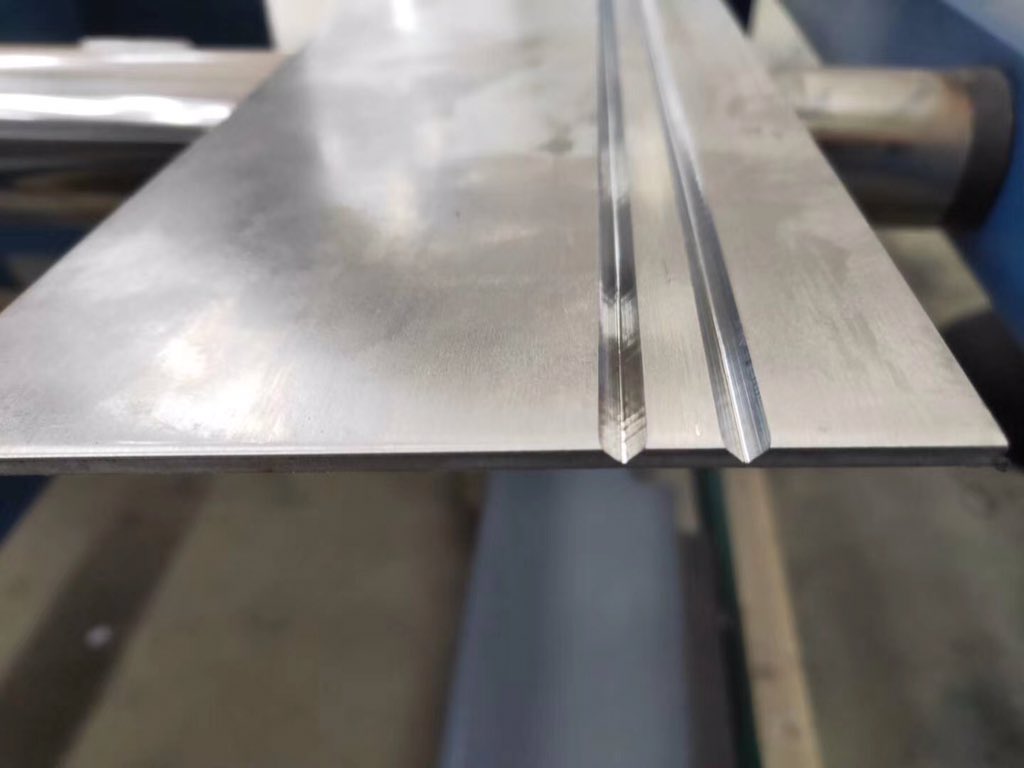
Bào rãnh V inox là quá trình sử dụng máy CNC chuyên dụng để tạo rãnh hình chữ V trên bề mặt tấm inox trước khi chấn gấp. Việc loại bỏ một phần vật liệu tại vị trí cần uốn giúp giảm lực chấn, tạo góc gấp sắc nét hơn và hạn chế biến dạng trên bề mặt inox.
Đây là kỹ thuật được áp dụng nhiều trong gia công inox trang trí, nội thất, thang máy, quầy lễ tân, tấm ốp kiến trúc và các sản phẩm yêu cầu độ hoàn thiện cao.
So với chấn trực tiếp, bào rãnh V mang lại nhiều lợi ích như:
- Tạo góc gấp đẹp và sắc nét.
- Giảm hiện tượng nhăn hoặc cong vênh.
- Hạn chế khe hở sau khi lắp ráp.
- Nâng cao tính thẩm mỹ của sản phẩm.
- Giảm thời gian chỉnh sửa tại công trình.
Khi nào nên bào rãnh V inox?
Không phải mọi sản phẩm inox đều cần bào rãnh V. Với các chi tiết đơn giản hoặc inox mỏng, chấn CNC trực tiếp vẫn đáp ứng tốt yêu cầu kỹ thuật.
Tuy nhiên, nếu sản phẩm cần góc gấp vuông, bán kính nhỏ hoặc yêu cầu bề mặt hoàn thiện cao, bào rãnh V là lựa chọn đáng cân nhắc.
Ví dụ, khi gia công một hộp inox 304 để ốp cột sảnh khách sạn, nếu chấn trực tiếp, góc gấp thường có bán kính lớn, khe ghép khó kín hoàn toàn và mất nhiều thời gian căn chỉnh khi lắp đặt. Khi bào rãnh V trước khi chấn, các cạnh ghép khít hơn, góc gấp sắc hơn và tổng thể sản phẩm đạt tính thẩm mỹ cao hơn.
Đây là lý do nhiều đơn vị thi công lựa chọn bào rãnh V ngay từ đầu để giảm rủi ro và chi phí phát sinh.
Xem thêm: Độ dày inox ốp thang máy cho từng công trình

Độ dày inox nào nên bào rãnh V?
Độ dày vật liệu là một trong những yếu tố quyết định phương án gia công.
Thông thường:
| Độ dày inox | Khuyến nghị |
| 0,8 – 1,0 mm | Thường không cần bào |
| 1,2 – 1,5 mm | Tùy theo yêu cầu sản phẩm |
| 2,0 mm | Nên bào nếu cần góc gấp sắc |
| Từ 3,0 mm trở lên | Khuyến nghị bào trước khi chấn |
Đây chỉ là mức tham khảo. Thông số thực tế còn phụ thuộc vào góc gấp, kích thước chi tiết và yêu cầu kỹ thuật của từng bản vẽ.

Mỗi mác inox sẽ có thông số bào rãnh V khác nhau
Một trong những sai lầm phổ biến là áp dụng cùng một thông số bào rãnh V cho mọi loại inox. Trên thực tế, inox 201, inox 304 và inox 316 có độ cứng, độ dẻo và khả năng đàn hồi khác nhau, vì vậy độ sâu rãnh và phương pháp gia công cũng cần được điều chỉnh phù hợp.
Inox 201
Inox 201 có độ cứng cao hơn nhưng độ dẻo thấp hơn inox 304. Nếu bào quá sâu, mép gấp dễ xuất hiện hiện tượng trắng hoặc nứt sau khi chấn.
Trong thực tế, với inox 201 dày từ 1,0–1,5 mm, kỹ thuật viên thường bào khoảng 40–60% chiều dày vật liệu, giữ lại phần inox còn lại để đảm bảo độ cứng sau khi tạo hình. Dao bào có góc 88–90° thường được sử dụng khi cần tạo góc gấp vuông.
Inox 304
Đây là mác inox được sử dụng nhiều nhất trong gia công bào rãnh V nhờ khả năng tạo hình tốt và chống ăn mòn cao.
Với inox 304 dày 1,5–2,0 mm, độ sâu bào thường nằm trong khoảng 50–70% chiều dày vật liệu, tùy theo góc chấn và bán kính gấp mong muốn. Nhờ độ dẻo tốt, inox 304 tạo được đường gấp đẹp nhưng vẫn đảm bảo độ bền nếu thông số được tính toán hợp lý.
Xem thêm: So sánh inox 201 và 304 dùng cho thang máy
Inox 316
Inox 316 có khả năng chống ăn mòn vượt trội nhưng giá trị vật liệu cũng cao hơn, vì vậy quá trình bào rãnh cần được kiểm soát chặt chẽ.
Thông thường, kỹ thuật viên sẽ không bào quá sâu, ưu tiên giữ lại nhiều vật liệu hơn so với inox 304 nhằm duy trì khả năng chịu lực và tuổi thọ sản phẩm, đặc biệt trong môi trường có hóa chất hoặc hơi muối.

Những lỗi thường gặp khi bào rãnh V inox
Chất lượng sản phẩm không chỉ phụ thuộc vào máy móc mà còn nằm ở kinh nghiệm của đơn vị gia công.
Một số lỗi phổ biến gồm:
- Bào quá sâu khiến vị trí gấp bị yếu hoặc nứt.
- Bào quá nông làm góc gấp không đạt yêu cầu.
- Dao bào mòn tạo ba via và rãnh không đều.
- Sai vị trí rãnh dẫn đến kích thước sau khi chấn không đúng bản vẽ.
- Không tính toán lượng vật liệu còn lại khiến sản phẩm giảm khả năng chịu lực.
Chỉ cần sai lệch vài phần mười milimét cũng có thể ảnh hưởng đến toàn bộ quá trình lắp ráp và chất lượng công trình.
Kinh nghiệm lựa chọn đơn vị gia công
Khi lựa chọn đơn vị gia công bào rãnh V inox, không nên chỉ so sánh giá thành. Điều quan trọng hơn là kinh nghiệm xử lý từng mác inox và khả năng tư vấn kỹ thuật.
Một đơn vị có chuyên môn sẽ hỗ trợ:
- Đánh giá bản vẽ trước khi sản xuất.
- Tư vấn độ sâu rãnh phù hợp.
- Lựa chọn dao bào và phương án chấn tối ưu.
- Kiểm soát sai số trong từng công đoạn.
- Hạn chế tối đa việc chỉnh sửa tại công trình.
Những yếu tố này giúp doanh nghiệp tiết kiệm thời gian, giảm chi phí và nâng cao chất lượng thành phẩm.

Gia công bào rãnh V inox tại HHT Metals
Với hơn 10 năm kinh nghiệm trong lĩnh vực gia công kim loại tấm, HHT Metals cung cấp dịch vụ bào rãnh V inox theo bản vẽ cho nhiều hạng mục từ nội thất, thang máy, mặt dựng đến các sản phẩm cơ khí chính xác.
Hệ thống máy bào rãnh CNC, cắt laser CNC, chấn CNC và hàn TIG hiện đại giúp đảm bảo độ chính xác trong từng công đoạn. Đội ngũ kỹ thuật của HHT Metals sẽ hỗ trợ tư vấn lựa chọn mác inox, tính toán độ sâu rãnh, phương án chấn và quy trình gia công phù hợp với từng sản phẩm, giúp khách hàng hạn chế rủi ro và tối ưu hiệu quả đầu tư.
Nếu bạn đang cần gia công bào rãnh V inox với yêu cầu kỹ thuật cao, HHT Metals sẵn sàng đồng hành từ khâu tư vấn, thiết kế đến sản xuất.
Liên hệ HHT Metals
📞 Hotline: 0932 149 559
🌐 Website: hhtmetals.com
HHT Metals – Gia công kim loại chính xác, mang đến giải pháp bền vững cho mọi công trình và dự án.