

Bào rãnh V nhôm hay không bào rãnh là câu hỏi khá phổ biến khi gia công nhôm tấm, đặc biệt với các sản phẩm cần chấn góc 90°, góc nhọn hoặc yêu cầu đường gấp đẹp. Thực tế, không phải tấm nhôm nào cũng cần bào rãnh V; lựa chọn phương án phù hợp còn phụ thuộc vào mác nhôm, độ dày, góc chấn, bán kính uốn, yêu cầu thẩm mỹ và chi phí gia công.
1. Bào rãnh V nhôm là gì?
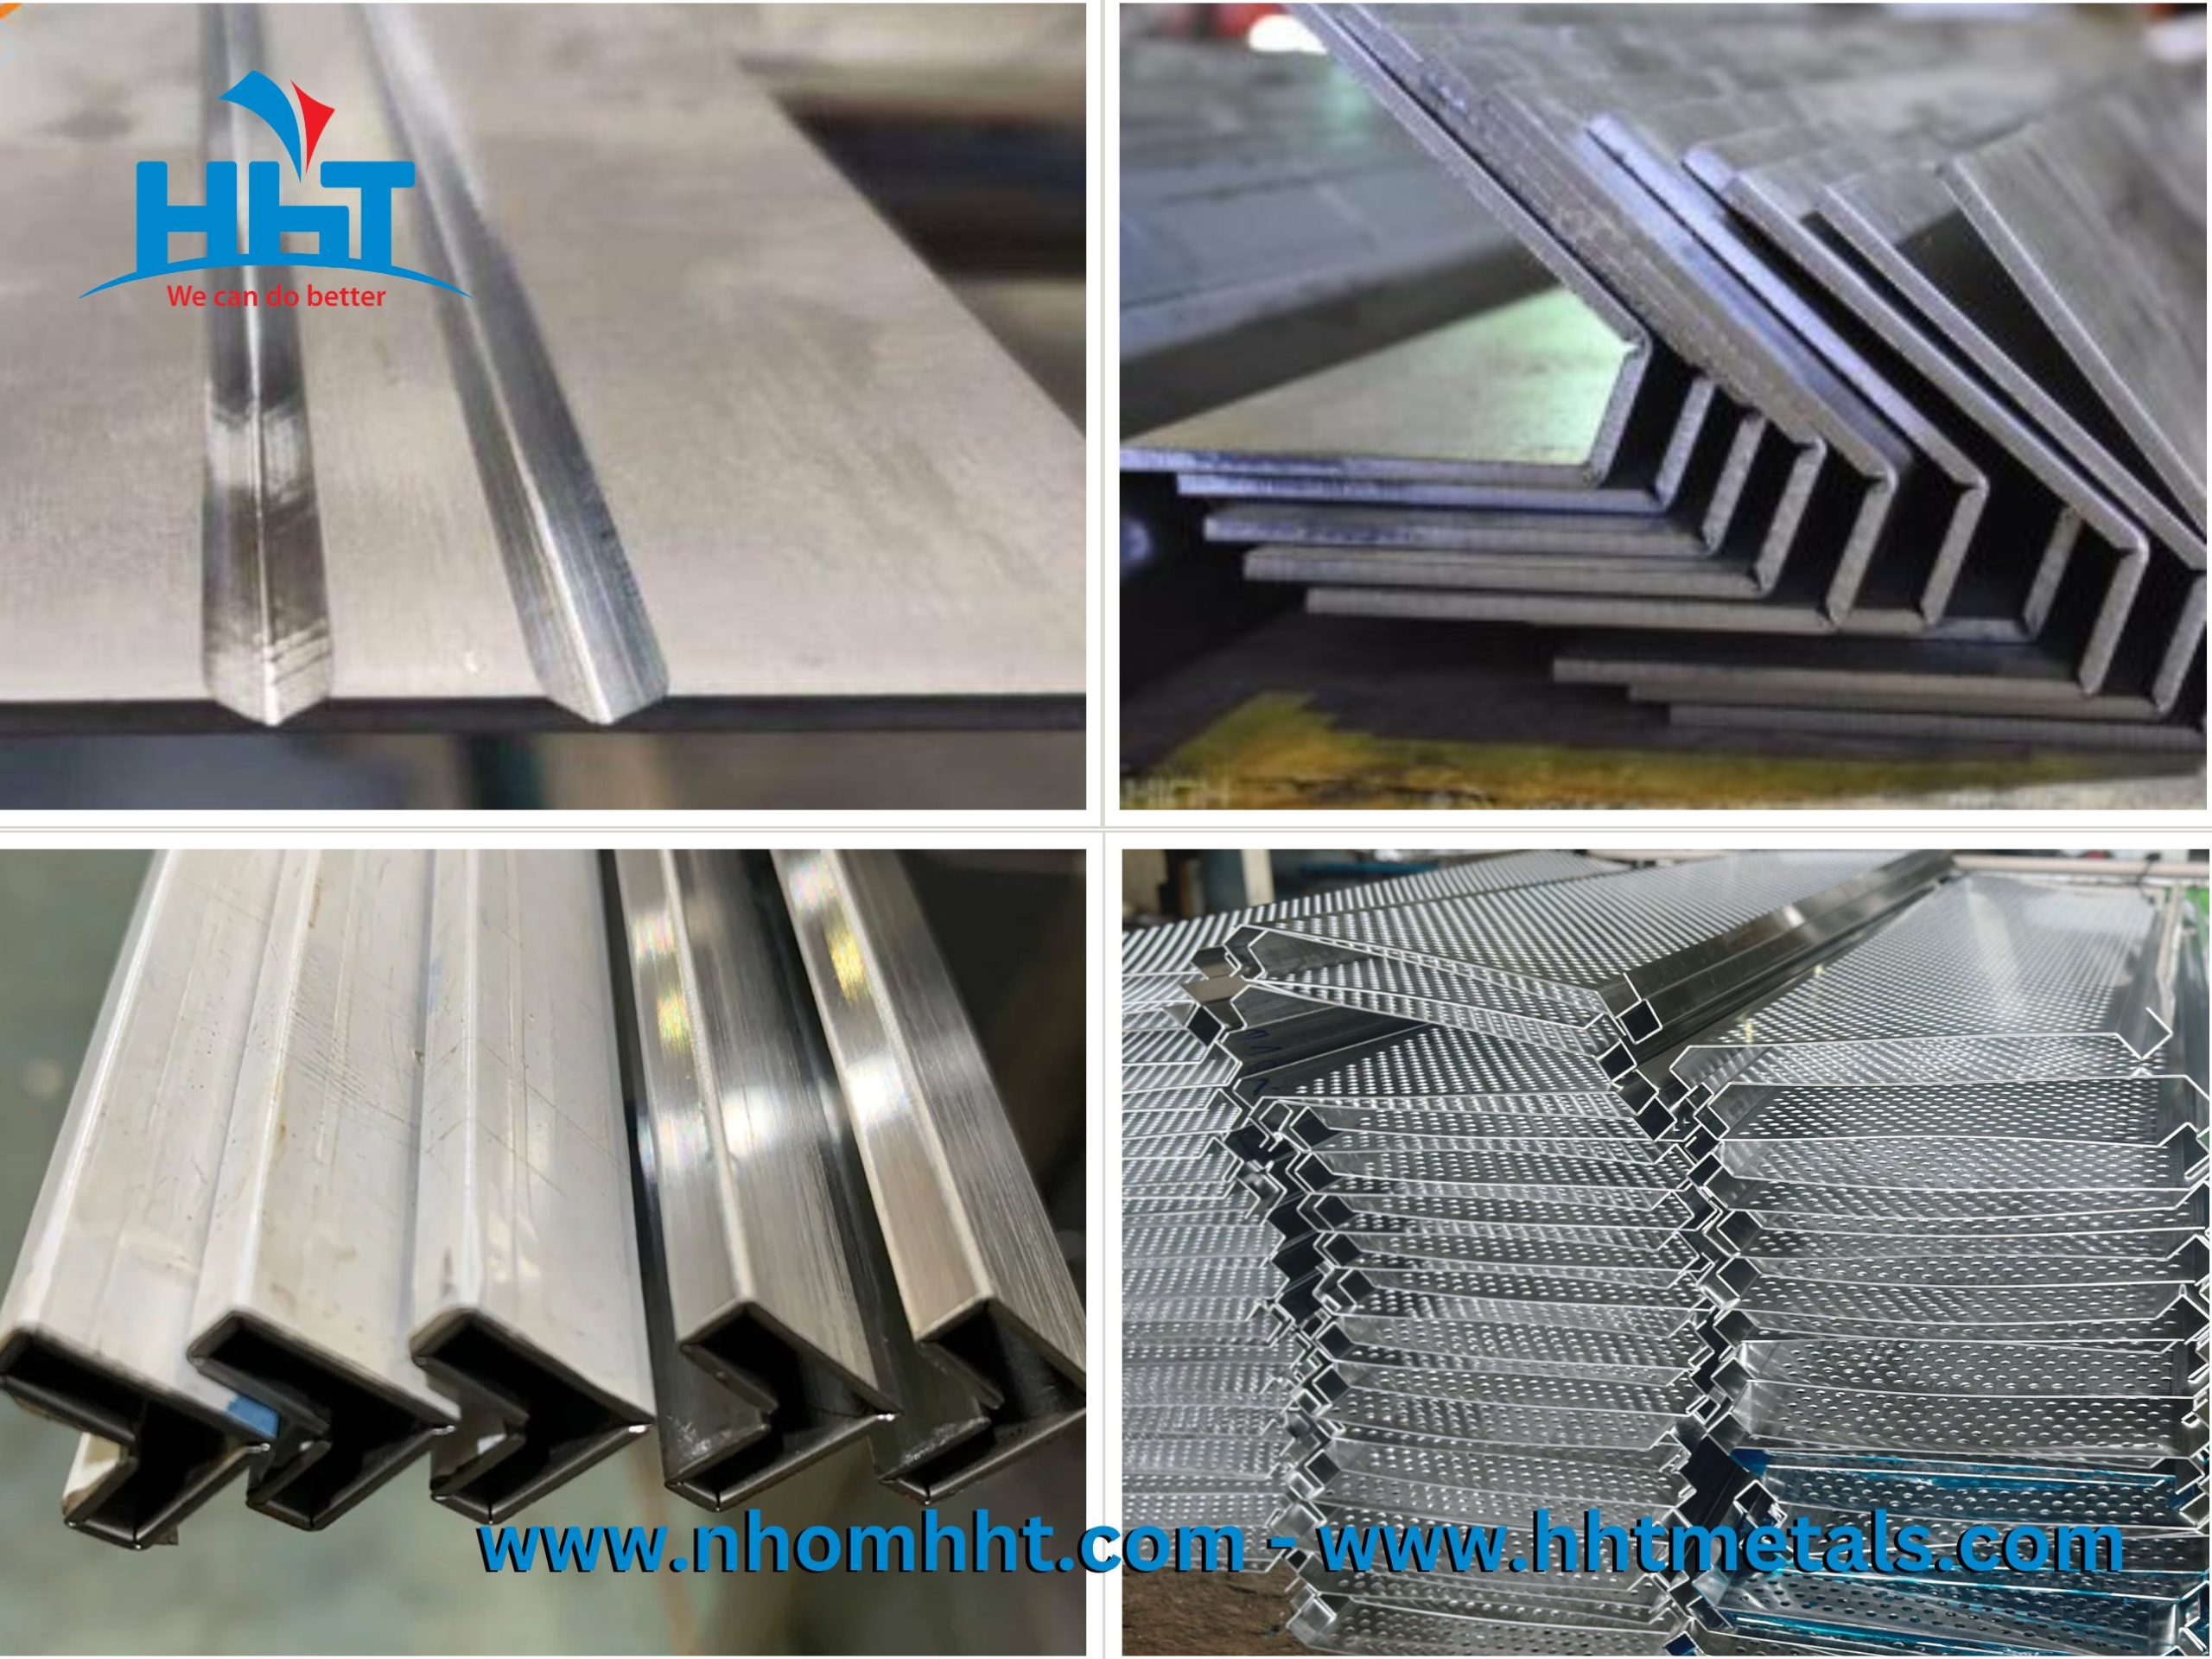
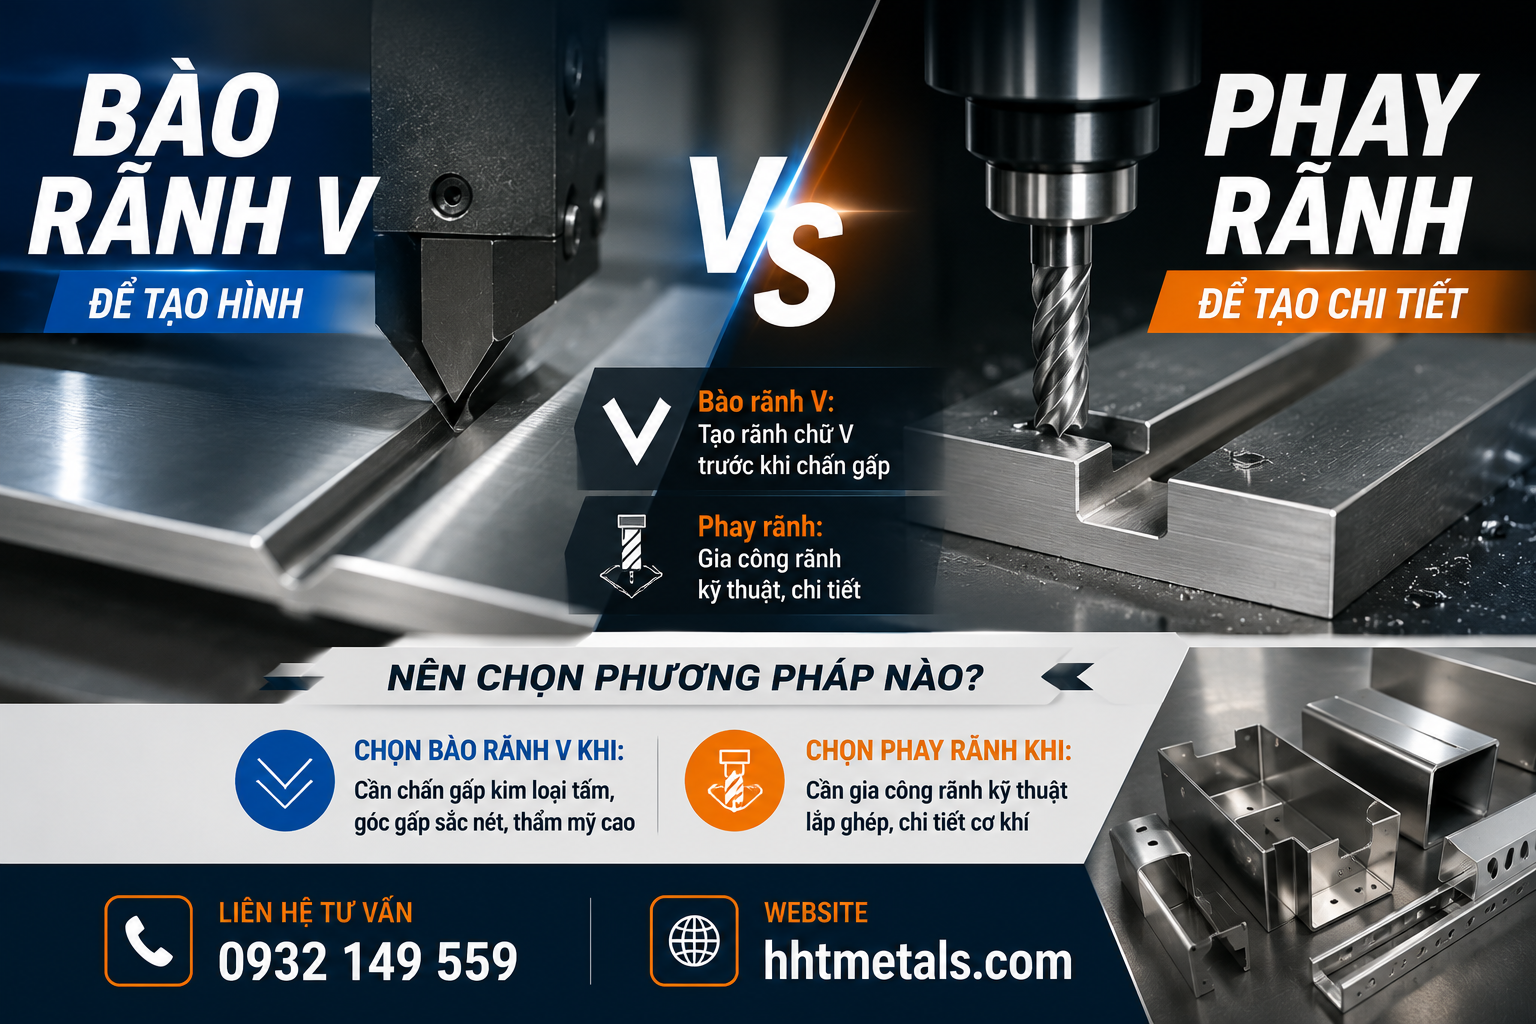
Bào rãnh V nhôm là công đoạn tạo một đường rãnh hình chữ V tại vị trí cần chấn trên tấm nhôm. Sau khi bào, tấm được đưa vào máy chấn CNC để tạo góc theo kích thước và hình dạng mong muốn.
Ví dụ, với tấm nhôm A5052 dày 2mm, nếu cần tạo góc 90° với đường gấp rõ, có thể sử dụng phương án bào rãnh V rồi chấn CNC. So với chấn trực tiếp, cách này giúp kiểm soát vùng gấp tốt hơn và thường tạo được đường góc sắc, gọn hơn.
Tuy nhiên, bào V cũng là một công đoạn gia công bổ sung. Vì vậy, câu hỏi quan trọng không phải là “nhôm có cần bào V không?”, mà là “sản phẩm này có thực sự cần bào V không?”
2. Nhôm có bắt buộc phải bào rãnh V trước khi chấn không?
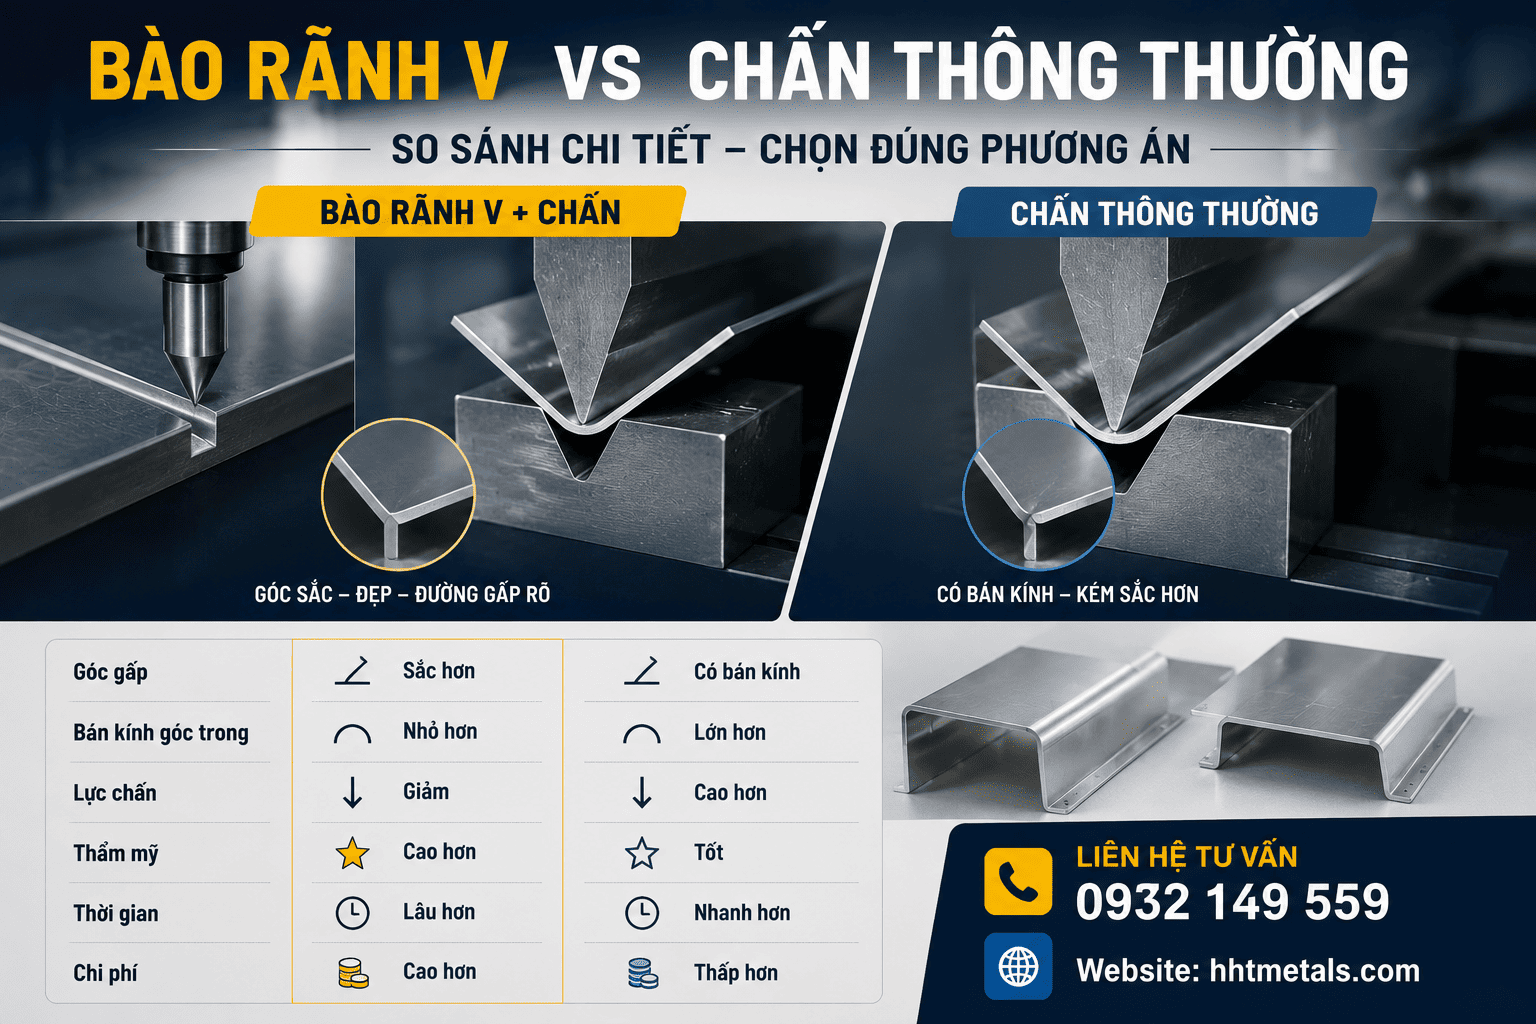
Không bắt buộc. Tùy yêu cầu sản phẩm, nhôm tấm có thể chấn trực tiếp hoặc bào rãnh V trước khi chấn.
| Tiêu chí | Không bào rãnh V | Bào V + chấn CNC |
|---|---|---|
| Nhôm dày 1–2mm | Thường phù hợp | Dùng khi cần góc đẹp |
| Nhôm dày 3–5mm | Có thể chấn tùy mác nhôm | Phù hợp khi cần góc sắc |
| Góc 90° | Có thể thực hiện | Đường gấp rõ hơn |
| Góc đặc biệt | Cần tính kỹ | Dễ kiểm soát hơn |
| Bán kính uốn | Thường lớn hơn | Có thể kiểm soát tốt hơn |
| Thẩm mỹ đường gấp | Khá | Tốt |
| Số công đoạn | Ít hơn | Nhiều hơn |
| Chi phí | Thấp hơn | Cao hơn |
3. Khi nào nên chấn nhôm không bào rãnh V?
Chấn nhôm không bào rãnh V thường phù hợp với các chi tiết không yêu cầu đường gấp quá sắc và có thể chấp nhận bán kính uốn của khuôn chấn.
Một số trường hợp thường gặp:
- Nhôm tấm 1–2mm.
- Góc chấn phổ biến 90°.
- Chi tiết cơ khí, khung, giá đỡ.
- Hộp kỹ thuật không yêu cầu thẩm mỹ quá cao.
- Sản phẩm ưu tiên giảm công đoạn và chi phí.
- Kết cấu cần giữ nguyên chiều dày vật liệu tại vùng uốn.
Ví dụ, một tấm A5052 dày 2mm, chấn thành hộp có 4 cạnh 90° nhưng không yêu cầu góc phải thật sắc thì chấn trực tiếp thường là phương án hợp lý. Khi đó không cần thêm công đoạn bào rãnh V, giúp rút ngắn thời gian gia công.
Xem thêm: Đột CNC tấm kim loại nhiều lỗ Ø10, Ø20, Ø30 và lỗ đột
4. Khi nào nên bào rãnh V nhôm trước khi chấn?
Bào V thường được cân nhắc khi đường gấp và hình thức sau chấn là yếu tố quan trọng.
Với nhôm 3mm, 4mm hoặc 5mm, nếu chấn trực tiếp, bán kính uốn có thể lớn hơn mong muốn. Bào V giúp tạo vùng gấp thuận lợi hơn, đặc biệt khi sản phẩm yêu cầu góc 90° rõ ràng.
Các sản phẩm như mặt dựng nhôm, vỏ thiết bị, hộp nhôm, tấm ốp, vách trang trí, mặt quầy thường cần đường gấp đồng đều và ít biến dạng bề mặt. Khi đó, bào V kết hợp chấn CNC có thể mang lại hình thức đẹp hơn.
5. A5052, A6061, A3003 có giống nhau khi bào V và chấn không?
Không hoàn toàn giống nhau vì mỗi mác nhôm có cơ tính và khả năng tạo hình khác nhau.
A5052 có khả năng tạo hình tốt, thường được sử dụng cho vỏ máy, hộp, tấm che, kết cấu và nhiều chi tiết chấn.
A3003 cũng có khả năng tạo hình tốt, phù hợp với các sản phẩm cần uốn, chấn và các ứng dụng công nghiệp nhẹ.
A6061 có độ bền cao hơn và thường được dùng cho chi tiết cơ khí, khung hoặc kết cấu. Khi chấn, cần quan tâm đến trạng thái vật liệu và bán kính uốn để hạn chế nứt tại vùng gấp.
Do đó, cùng là nhôm dày 2mm, nhưng không nên mặc định A5052, A3003 và A6061 sẽ sử dụng cùng một thông số chấn hoặc bào V.
6. So sánh giá bào rãnh V nhôm và không bào rãnh
Nếu xét riêng chi phí gia công, phương án không bào rãnh V thường có giá thấp hơn vì không phát sinh công đoạn bào. Với phương án bào rãnh V, đơn giá sẽ tăng tùy theo tổng chiều dài rãnh, độ dày tấm, số lượng đường bào và sản lượng đơn hàng.
Có thể tham khảo cách tính tương đối:
| Phương án | Chi phí gia công | Yếu tố ảnh hưởng chính |
|---|---|---|
| Không bào rãnh V | Thấp hơn | Số đường chấn, chiều dài chấn, độ dày, số lượng |
| Có bào rãnh V | Cao hơn | Chiều dài rãnh, số đường bào, độ dày, số lượng + công đoạn chấn |
Để dễ hình dung, giả sử cùng một chi tiết nhôm A5052 dày 2mm, kích thước 400 × 300mm, có 4 đường chấn dài 300mm.
Nếu không bào V, chi phí gia công chủ yếu tính theo phần chấn. Nếu bào V, ngoài chi phí chấn còn phát sinh 4 đường bào × 300mm = 1.200mm rãnh V/chi tiết.
Với 100 chi tiết:
1.200 × 100 = 120.000mm = 120m rãnh V.
Như vậy, khi báo giá số lượng lớn, phần bào V có thể tạo ra khoản chi phí đáng kể.
Mức giá tham khảo
Trên thị trường, giá bào rãnh V nhôm thường được báo theo mét rãnh, theo đường bào hoặc tính gộp trong đơn giá gia công. Với các đơn hàng thông dụng, có thể gặp mức tham khảo khoảng 5.000–15.000 đồng/m rãnh, trong khi một số đơn hàng yêu cầu nhiều đường bào, vật liệu dày hoặc gia công đặc biệt có thể cao hơn.
Trong khi đó, giá không bào rãnh V sẽ không phát sinh khoản chi phí theo mét rãnh này. Nếu chỉ cần chấn trực tiếp, tổng chi phí gia công thường thấp hơn.
Ví dụ với 120m rãnh V, nếu tạm tính đơn giá bào 5.000–15.000 đồng/m, riêng phần bào có thể tương đương:
120 × 5.000 = 600.000 đồng
đến
120 × 15.000 = 1.800.000 đồng.
Đây chỉ là mức tính tham khảo để hình dung chênh lệch chi phí, không phải bảng giá cố định. Đơn giá thực tế còn phụ thuộc vào độ dày nhôm, mác nhôm, chiều dài từng đường bào, số lượng, yêu cầu góc chấn và cách tính của từng xưởng.
Vì vậy, nếu sản phẩm không bắt buộc phải bào V, bỏ công đoạn này có thể giúp tiết kiệm đáng kể khi làm số lượng lớn. Ngược lại, nếu yêu cầu thiết kế cần đường gấp sắc và đẹp, phần chi phí bào V có thể hợp lý so với việc phải xử lý lại sản phẩm sau chấn.
Xem thêm: Mặt dựng nhôm theo kích thước yêu cầu – đột, chấn, bào rãnh V…
7. Ví dụ thực tế: nhôm A5052 dày 2mm nên bào V hay không?
Giả sử cần làm 100 bộ vỏ thiết bị bằng A5052 dày 2mm, kích thước tấm 400 × 300mm, có 4 đường chấn 90°.
Nếu sản phẩm chỉ cần tạo thành hình hộp, không yêu cầu góc quá sắc và có thể chấp nhận bán kính uốn của khuôn, không bào V sẽ có lợi thế về chi phí.
Ngược lại, nếu vỏ thiết bị cần:
- Góc 90° rõ.
- Đường gấp đồng đều.
- Bề mặt ngoài đẹp.
- Ít biến dạng tại vị trí chấn.
- Kích thước sau chấn ổn định.
thì có thể chọn bào rãnh V + chấn CNC.
Với 100 bộ và 4 đường bào V dài 300mm/bộ, tổng chiều dài rãnh là 120m. Qua ví dụ này có thể thấy: không bào V có lợi thế về giá, còn bào V có lợi thế về hình thức và khả năng tạo đường gấp theo yêu cầu. Quyết định cuối cùng nên dựa trên yêu cầu thực tế của sản phẩm thay vì chỉ nhìn vào đơn giá gia công.

8. Bào rãnh V nhôm hay không bào rãnh: nên chọn phương án nào?
Có thể nhớ đơn giản:
Chọn không bào V nếu nhôm tương đối mỏng, góc chấn thông dụng, sản phẩm không yêu cầu đường gấp quá sắc và mục tiêu là tối ưu chi phí.
Chọn bào V + chấn CNC nếu sản phẩm cần góc rõ, đường gấp đẹp, ít biến dạng bề mặt hoặc nhôm tương đối dày và yêu cầu tạo hình cao.
Đặc biệt, không nên quyết định chỉ dựa vào độ dày. Cần xem đồng thời mác nhôm, trạng thái vật liệu, góc chấn, bán kính uốn, hình dạng chi tiết, số lượng sản phẩm và yêu cầu thẩm mỹ.
Nếu mục tiêu chính là tiết kiệm chi phí, trước tiên nên kiểm tra xem chấn trực tiếp có đáp ứng được bản vẽ hay không. Nếu mục tiêu là đường gấp đẹp, sắc và đồng đều, bào V có thể là khoản chi phí đáng cân nhắc.