
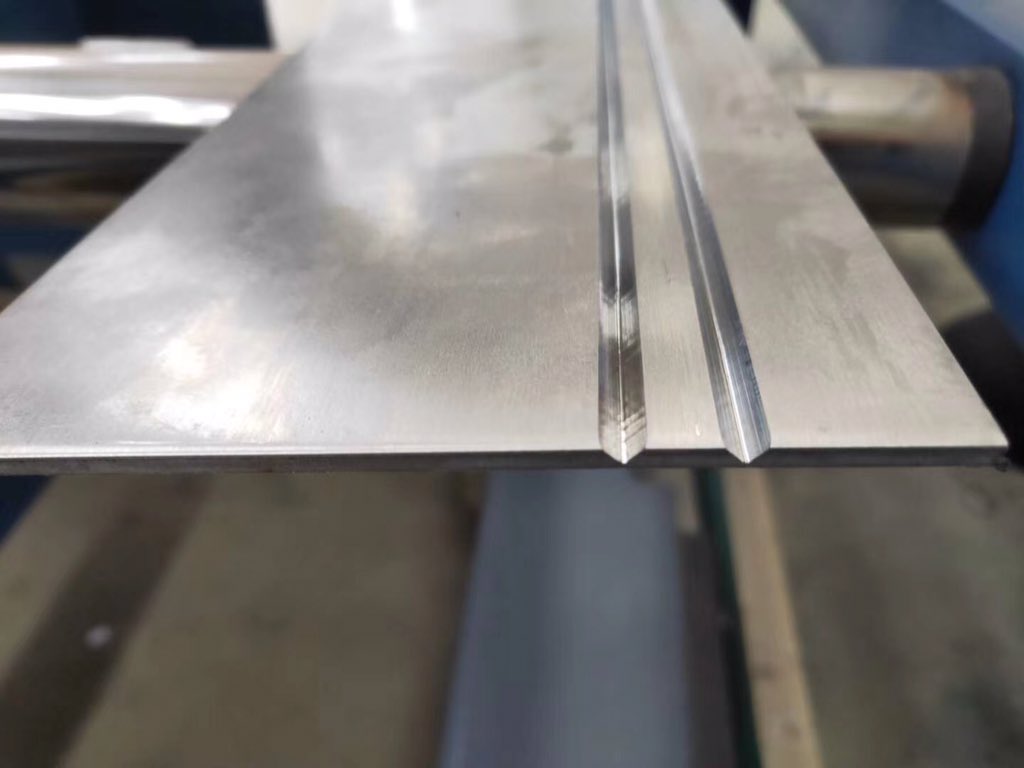
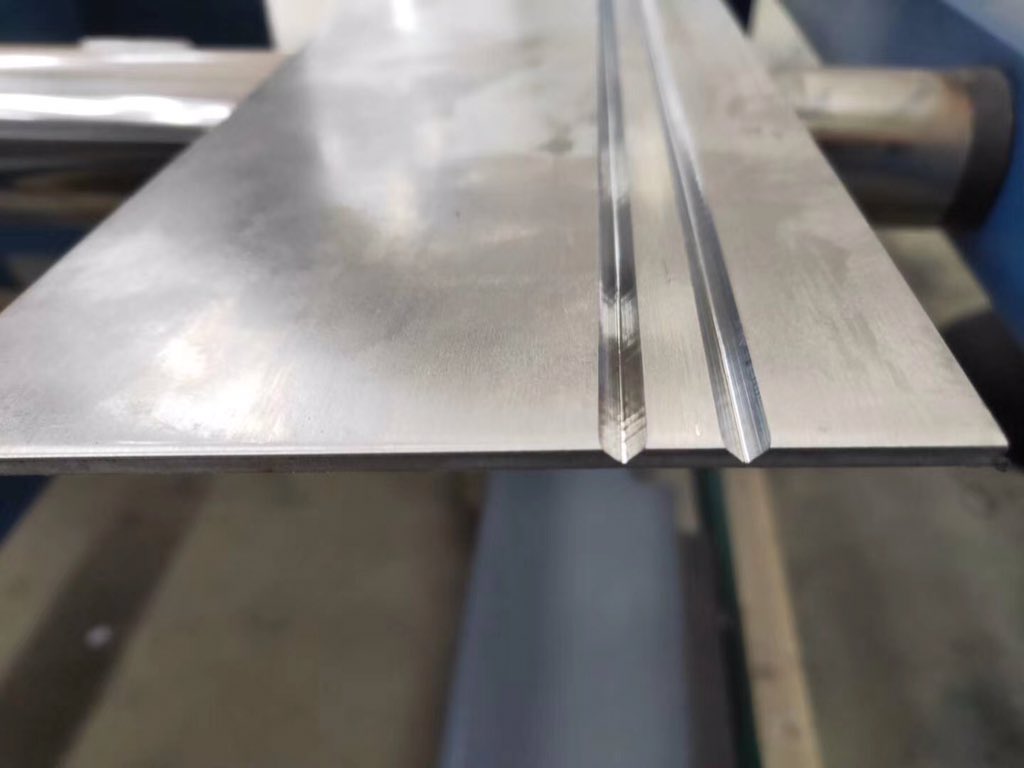
Bào rãnh V inox thang máy giúp tạo đường gấp sắc nét, thẳng và đồng đều cho tấm inox trước khi chấn. Kỹ thuật này đặc biệt phù hợp với cabin, cửa và các chi tiết inox trang trí thang máy yêu cầu cao về độ chính xác và tính thẩm mỹ.
Bào rãnh V inox thang máy là gì?
Bào rãnh V là công đoạn tạo một đường rãnh hình chữ V trên tấm inox tại vị trí dự kiến chấn. Sau khi bào, tấm inox được đưa sang máy chấn để tạo góc theo thiết kế.
Có thể hiểu đơn giản:
Tấm inox phẳng -> bào rãnh V -> chấn CNC -> tạo thành phẩm theo bản vẽ.
So với chấn trực tiếp, phương pháp bào V inox giúp kiểm soát tốt hơn vị trí đường gấp và tạo góc cạnh gọn, sắc nét. Đây là lý do kỹ thuật này thường được sử dụng cho các chi tiết inox thang máy có yêu cầu cao về ngoại quan.
Tuy nhiên, không phải tấm inox nào cũng bắt buộc phải bào V. Việc lựa chọn bào rãnh hay chấn trực tiếp phụ thuộc vào độ dày inox, góc chấn, bán kính góc, hình dạng sản phẩm và yêu cầu thẩm mỹ.
Vì sao inox thang máy thường cần bào rãnh V trước khi chấn?
Cabin thang máy là khu vực người dùng nhìn thấy trực tiếp. Vì vậy, những chi tiết tưởng như rất nhỏ như đường góc, mép gấp, khe nối và vị trí tiếp giáp đều ảnh hưởng đến cảm nhận về chất lượng sản phẩm.
Bào rãnh V trước khi chấn mang lại một số lợi ích:
- Đường chấn rõ và thẳng hơn, đặc biệt với chi tiết có nhiều đường gấp.
- Góc cạnh sắc nét, phù hợp thiết kế nội thất hiện đại.
- Giúp kiểm soát vị trí chấn theo bản vẽ.
- Có thể giảm lực cần thiết trong một số trường hợp.
- Phù hợp với các chi tiết cần góc gấp nhỏ, bán kính góc nhỏ.
- Hỗ trợ tạo hình các tấm inox thành dạng U, L, hộp hoặc biên dạng phức tạp.
Đặc biệt, với inox Hairline, inox gương hoặc inox màu, đường chấn đẹp và đồng đều có ý nghĩa rất lớn vì mọi sai lệch trên bề mặt đều dễ nhận thấy sau khi lắp đặt.
Xem thêm: Inox 304 có bị gỉ khi ốp thang máy không? Thực tế

Thông số kỹ thuật bào rãnh V inox thang máy
Khi đặt gia công, khách hàng thường quan tâm đến 7 thông số chính: mác inox, độ dày, góc rãnh, độ sâu rãnh, chiều dài rãnh, vị trí rãnh và góc chấn thành phẩm.
| Thông số | Quy cách tham khảo |
|---|---|
| Vật liệu | Inox 304, inox 201 hoặc theo yêu cầu |
| Độ dày | Khoảng 0,6–3mm tùy chi tiết |
| Góc chấn | 45°, 60°, 90° hoặc theo bản vẽ |
| Dạng rãnh | V hoặc biên dạng theo yêu cầu |
| Chiều dài rãnh | Theo kích thước sản phẩm |
| Số đường rãnh | Theo số góc cần chấn |
| Bề mặt inox | 2B, BA, Hairline, No.4, gương, inox màu |
| Gia công kết hợp | Cắt laser, bào V, chấn CNC |
| Kiểm tra | Vị trí rãnh, kích thước, góc chấn, bề mặt |
Lưu ý: Các thông số trên chỉ mang tính tham khảo. Độ sâu và hình dạng rãnh cần được tính theo độ dày inox, góc chấn, loại dao và yêu cầu thành phẩm. Không nên áp dụng một thông số rãnh V cố định cho tất cả sản phẩm.

Bào rãnh V inox 304 thang máy nên dùng độ dày bao nhiêu?
Inox 304 được sử dụng phổ biến trong nhiều hạng mục thang máy nhờ khả năng chống ăn mòn, độ bền và tính thẩm mỹ. Tùy từng vị trí, tấm inox có thể sử dụng các độ dày như 0,8mm, 1mm, 1,2mm, 1,5mm hoặc 2mm.
Có thể hình dung:
- 0,8–1mm: phù hợp các tấm trang trí, tấm ốp nhẹ.
- 1–1,2mm: phù hợp nhiều loại tấm cabin và chi tiết chấn.
- 1,5–2mm: phù hợp chi tiết cần độ cứng cao hơn.
- Trên 2mm: thường sử dụng cho các chi tiết có yêu cầu kết cấu riêng.
Độ dày càng lớn thì độ cứng càng cao nhưng đồng thời yêu cầu về lực chấn, dao chấn, độ sâu rãnh và phương pháp gia công cũng thay đổi.
Do đó, nếu khách hàng chỉ cung cấp thông tin “inox 304 dày 1mm”, xưởng vẫn chưa đủ dữ liệu để xác định chính xác phương án bào V. Tốt nhất nên có thêm kích thước tấm và bản vẽ chấn.
Góc rãnh V có giống góc chấn không?
Không nhất thiết. Đây là điểm khá nhiều khách hàng nhầm lẫn khi đặt gia công.
Góc rãnh V là hình học của đường rãnh được tạo trên tấm inox, còn góc chấn là góc thực tế của sản phẩm sau khi chấn.
Ví dụ, một tấm inox cần chấn thành góc 90° không có nghĩa là chỉ cần tạo rãnh V đúng 90° là thành phẩm chắc chắn đạt 90°. Kết quả còn phụ thuộc vào độ dày vật liệu, độ sâu rãnh, dao chấn, lực chấn và phương pháp thiết lập máy.
Vì vậy, khi gia công theo bản vẽ, kỹ thuật viên cần tính toán đồng thời rãnh V + góc chấn + chiều dày vật liệu.
Ví dụ thực tế: bào V inox 304 làm tấm cabin thang máy
Giả sử cần gia công 50 tấm inox 304 Hairline dày 1,2mm, kích thước mỗi tấm 1.200 × 2.400mm.
Mỗi tấm có 4 đường bào V, mỗi đường dài 2.400mm.
Tổng chiều dài rãnh của một tấm:
4 × 2.400 = 9.600mm = 9,6m
Với 50 tấm:
9,6 × 50 = 480m rãnh
Như vậy, xưởng cần thực hiện khoảng 480m đường bào V cho toàn bộ đơn hàng, chưa tính các công đoạn cắt laser, chấn và hoàn thiện.
Ví dụ này cho thấy tại sao khi báo giá, khách hàng nên cung cấp số lượng tấm và tổng chiều dài rãnh. Hai đơn hàng cùng dùng inox 304 dày 1,2mm nhưng một đơn hàng 20m rãnh và một đơn hàng 500m rãnh chắc chắn sẽ có cách tính chi phí khác nhau.
Bào rãnh V inox thang máy được ứng dụng ở đâu?
Kỹ thuật bào V được sử dụng ở nhiều chi tiết cần chấn gấp trong hệ thống thang máy, đặc biệt là:
Tấm ốp cabin: tạo các góc gấp và biên dạng theo thiết kế.
Cửa thang máy: tạo đường gấp chính xác cho các tấm cửa hoặc chi tiết liên quan.
Tấm trần cabin: gia công các cạnh và góc để tạo thành khung hoặc hộp.
Tấm trang trí: tạo đường chỉ, góc gấp hoặc các chi tiết có hình học đặc biệt.
Nẹp và khung inox: phù hợp với các sản phẩm cần tạo góc sắc, đẹp.
Chi tiết inox theo bản vẽ: các sản phẩm có hình dạng U, L, hộp hoặc nhiều đường gấp.
Với các công trình sử dụng inox màu vàng, champagne, titan hoặc đen, yêu cầu kiểm soát bề mặt trong quá trình bào và chấn càng quan trọng để hạn chế trầy xước và sai lệch màu sắc.
Bào V inox và chấn inox thông thường khác nhau thế nào?
| Tiêu chí | Chấn trực tiếp | Bào V + chấn |
|---|---|---|
| Quy trình | Chấn trực tiếp trên tấm | Bào rãnh trước rồi chấn |
| Đường góc | Có thể lớn hơn | Sắc, gọn hơn |
| Tính thẩm mỹ | Phù hợp sản phẩm thông thường | Phù hợp sản phẩm cao cấp |
| Đường gấp | Phụ thuộc vật liệu và dao | Dễ kiểm soát theo rãnh |
| Chi phí | Thường thấp hơn | Có thêm công đoạn bào |
| Ứng dụng | Cơ khí thông thường | Cabin, nội thất, chi tiết trang trí |
Không nên hiểu rằng bào V luôn tốt hơn chấn trực tiếp. Nếu sản phẩm không yêu cầu góc sắc hoặc chỉ cần tạo hình đơn giản, chấn trực tiếp có thể tiết kiệm chi phí.
Ngược lại, với tấm inox thang máy có yêu cầu cao về ngoại quan, bào V là phương án đáng cân nhắc.

Quy trình bào rãnh V inox thang máy
Một quy trình gia công tốt thường bắt đầu từ bản vẽ kỹ thuật, sau đó xác định chính xác vị trí từng đường rãnh.
1. Kiểm tra vật liệu: xác định inox 304, 201 hoặc loại vật liệu theo đơn hàng và kiểm tra độ dày.
2. Đọc bản vẽ: xác định kích thước tấm, vị trí rãnh, số đường V và góc chấn.
3. Thiết lập máy: lựa chọn dao, chương trình và thông số gia công phù hợp.
4. Bào rãnh: gá tấm chắc chắn và thực hiện từng đường bào theo tọa độ.
5. Kiểm tra: đo vị trí, chiều dài và độ sâu rãnh; kiểm tra bề mặt.
6. Chấn CNC: tạo hình theo góc và kích thước trên bản vẽ.
7. Kiểm tra thành phẩm: kiểm tra góc, kích thước tổng thể, độ vuông và ngoại quan trước khi giao hàng.
Với đơn hàng thang máy, việc kiểm tra sau mỗi công đoạn giúp hạn chế sai số cộng dồn. Đây là yếu tố đặc biệt quan trọng khi phải gia công hàng chục hoặc hàng trăm tấm giống nhau.
Những lỗi thường gặp khi bào rãnh V inox
Một số lỗi có thể ảnh hưởng trực tiếp đến chất lượng thành phẩm:
Rãnh sai vị trí: đường V lệch so với bản vẽ khiến cạnh sau chấn không đúng kích thước.
Độ sâu không đồng đều: có thể khiến góc chấn không đều trên cùng một chi tiết.
Đường bào không thẳng: dễ nhận thấy khi sản phẩm được lắp thành cabin.
Trầy bề mặt: đặc biệt nghiêm trọng với inox Hairline, gương và inox màu.
Ba via hoặc cạnh rãnh không đạt: ảnh hưởng đến quá trình chấn và hoàn thiện.
Rãnh quá sâu: làm phần vật liệu còn lại tại đáy rãnh quá mỏng, có thể ảnh hưởng đến độ bền của góc gấp.
Vì vậy, bào V không đơn giản là “đưa tấm inox vào máy và chạy dao”. Độ chính xác của bản vẽ, thiết lập máy, gá đặt và kiểm tra sau gia công đều ảnh hưởng đến thành phẩm.
Xem thêm: Chấn CNC inox tấm – báo giá tốt tại Tp HCM

Bào rãnh V inox thang máy giá bao nhiêu?
Đây là vấn đề khách hàng thường quan tâm nhất. Giá bào rãnh V inox thang máy không có một mức cố định, bởi chi phí phụ thuộc vào nhiều yếu tố.
Các yếu tố chính gồm:
- Mác inox: 304, 201…
- Độ dày tấm.
- Kích thước tấm.
- Tổng chiều dài rãnh.
- Số lượng đường bào trên mỗi tấm.
- Số lượng sản phẩm.
- Độ sâu và hình dạng rãnh.
- Yêu cầu dung sai.
- Có kết hợp cắt laser + bào V + chấn CNC hay không.
- Yêu cầu bảo vệ và hoàn thiện bề mặt.
Ví dụ cách tính khối lượng gia công
Một đơn hàng có:
100 tấm × 4 đường V × 2m/đường
Tổng chiều dài bào:
100 × 4 × 2 = 800m
Nếu đơn hàng khác chỉ có:
20 tấm × 2 đường V × 1,5m/đường = 60m
Mặc dù cùng sử dụng inox 304, cùng độ dày, khối lượng gia công chênh lệch rất lớn. Vì vậy, muốn có báo giá bào rãnh V inox thang máy sát thực tế, khách hàng nên gửi bản vẽ hoặc thông số cụ thể.

Cần gửi gì để nhận báo giá bào V inox nhanh?
Bạn chỉ cần chuẩn bị những thông tin cơ bản sau:
Mác inox: 304, 201…
Độ dày: 0,8mm / 1mm / 1,2mm / 1,5mm / 2mm…
Kích thước tấm: dài × rộng.
Số lượng: bao nhiêu tấm.
Số đường V: số rãnh trên mỗi tấm.
Chiều dài rãnh: chiều dài từng đường hoặc tổng chiều dài.
Góc chấn: 45°, 60°, 90° hoặc theo bản vẽ.
Bề mặt: 2B, BA, Hairline, No.4, gương, inox màu…
Bản vẽ: nếu có, nên gửi file CAD/PDF để xưởng kiểm tra chính xác.
Ví dụ, chỉ cần gửi: Inox 304 Hairline – dày 1,2mm – tấm 1.200 × 2.400mm – 4 đường V/tấm – 50 tấm – chấn 90° theo bản vẽ.
Với thông tin này, xưởng đã có cơ sở để tính khối lượng bào, chấn và báo giá nhanh hơn nhiều so với yêu cầu chung chung “bào V inox thang máy bao nhiêu tiền?”.
HHT Metals nhận bào rãnh V inox thang máy theo bản vẽ
HHT Metals nhận bào rãnh V inox thang máy theo kích thước và bản vẽ, phục vụ các hạng mục cabin, cửa, tấm ốp, tấm trần, nẹp, khung và chi tiết inox chấn gấp.
Tùy yêu cầu, sản phẩm có thể thực hiện trọn quy trình cắt laser → bào rãnh V → chấn CNC → kiểm tra hoàn thiện, giúp khách hàng thuận tiện hơn khi cần gia công đồng bộ nhiều công đoạn.
Để nhận báo giá nhanh và sát với thực tế, khách hàng chỉ cần gửi bản vẽ hoặc thông số vật liệu, độ dày, kích thước, số lượng và yêu cầu bào V. HHT Metals sẽ dựa trên khối lượng gia công thực tế để tư vấn phương án phù hợp.