
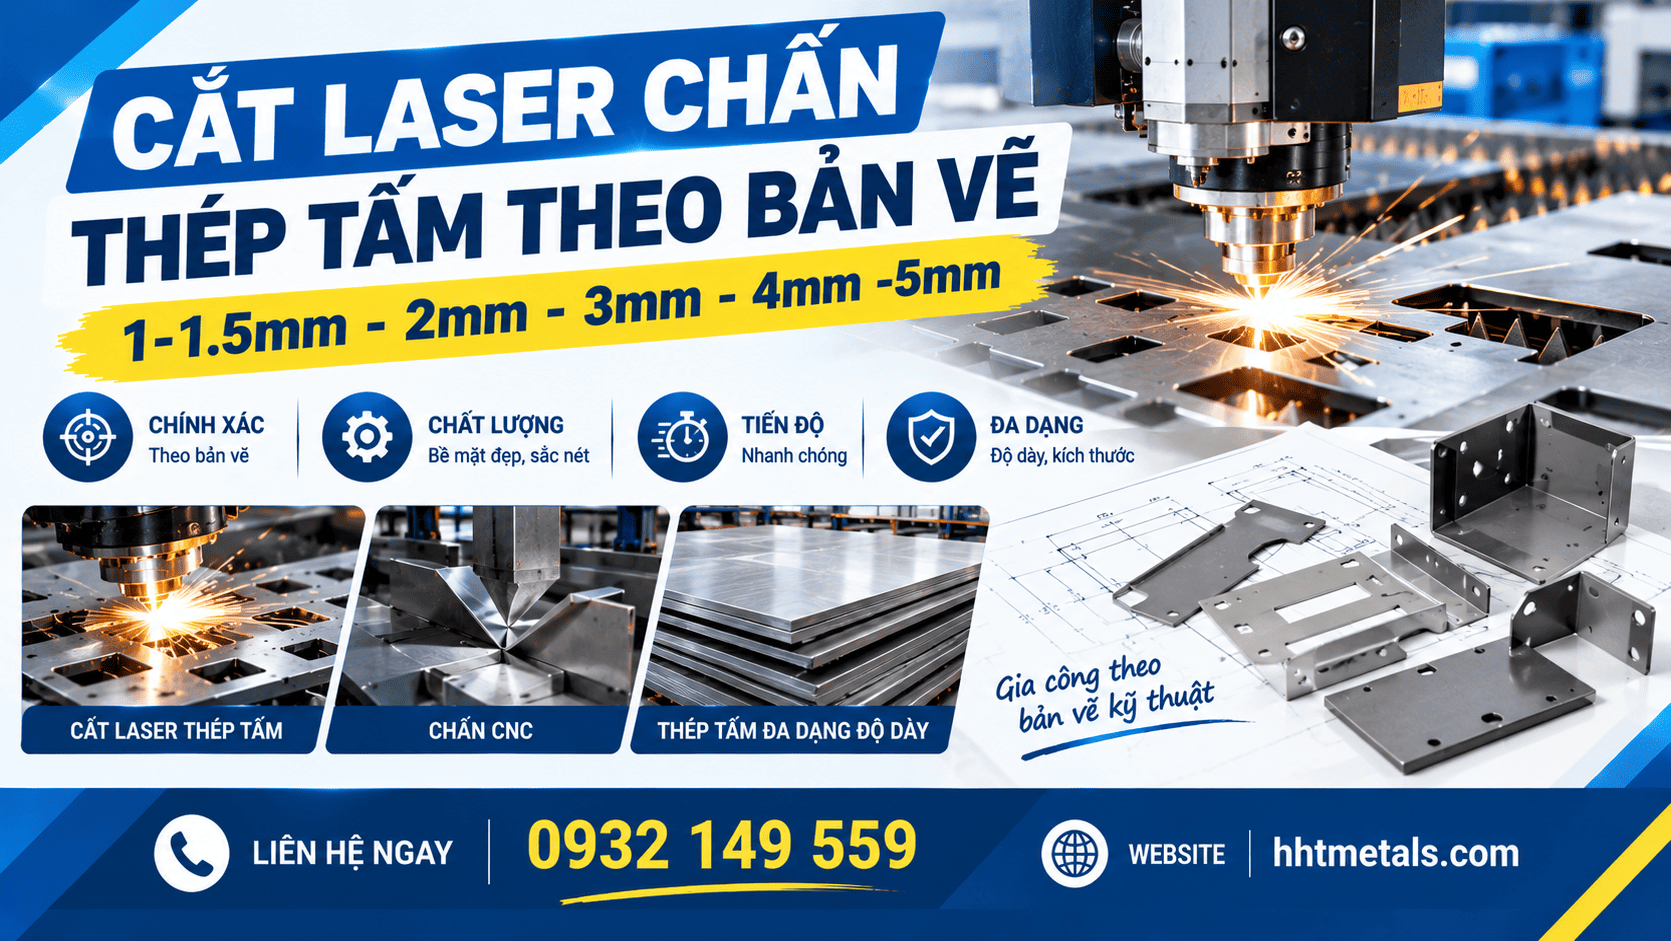
Cắt laser chấn thép tấm theo bản vẽ là phương án gia công được sử dụng phổ biến khi sản phẩm cần đúng kích thước, đúng hình dạng và đồng bộ với thiết kế kỹ thuật. Thay vì gia công theo kích thước ước lượng, bản vẽ giúp xác định chính xác vị trí cắt, lỗ, đường chấn, góc chấn và kích thước thành phẩm.
1. Cắt laser chấn thép tấm theo bản vẽ là gì?
Cắt laser và chấn thép tấm là hai công đoạn thường đi cùng nhau trong gia công kim loại tấm.
Cắt laser sử dụng tia laser để cắt thép theo biên dạng được lập trình từ bản vẽ CAD. Công đoạn này có thể tạo hình chi tiết phức tạp, cắt lỗ, rãnh, khe hoặc các đường bao có độ chính xác cao.
Sau khi cắt, phôi được đưa sang máy chấn CNC để tạo góc theo thiết kế. Ví dụ, một tấm thép dày 2mm có thể được cắt thành phôi hình chữ nhật 500 × 300mm, sau đó chấn 4 cạnh 90° để tạo thành hộp.
Điểm quan trọng là kích thước phôi trước khi chấn không đơn giản bằng kích thước thành phẩm cộng thêm vài milimet. Khi chấn, vật liệu bị biến dạng và có vùng trung hòa, vì vậy kích thước trải phôi cần được tính toán dựa trên độ dày, góc chấn, bán kính uốn và đặc tính vật liệu.
Xem thêm: Bào rãnh V và chấn thông thường: Inox, nhôm, thép,… khác nhau thế nào?

2. Những loại thép tấm thường được cắt laser và chấn
Không phải tất cả thép tấm đều có cùng thông số gia công. Với thép carbon thông dụng, các độ dày khoảng 1mm, 1.2mm, 1.5mm, 2mm, 3mm, 4mm, 5mm, 6mm thường được ứng dụng trong nhiều sản phẩm cơ khí.
| Độ dày | Một số ứng dụng phổ biến |
|---|---|
| 1–1.5mm | Vỏ tủ, hộp điện, nắp che, tấm bảo vệ |
| 2mm | Khung hộp, vỏ máy, máng, chi tiết cơ khí |
| 3mm | Giá đỡ, khung, mặt bích, kết cấu |
| 4–5mm | Chi tiết chịu lực, khung máy, bản mã |
| 6mm trở lên | Kết cấu, chi tiết máy, tấm đế, bộ phận chịu tải |
Ngoài thép đen, kỹ thuật cắt laser và chấn còn có thể áp dụng cho thép mạ kẽm, thép không gỉ và một số vật liệu tấm khác, nhưng thông số cắt, dao chấn và cách xử lý bề mặt sẽ khác nhau.
3. Vì sao nên gia công thép tấm theo bản vẽ?
Điểm khác biệt lớn nhất giữa gia công theo bản vẽ và gia công theo kích thước mô tả đơn giản là khả năng kiểm soát toàn bộ hình học của sản phẩm.
Một bản vẽ có thể thể hiện:
- Kích thước dài × rộng của chi tiết.
- Vị trí và đường kính lỗ.
- Khoảng cách giữa các lỗ.
- Đường bao cần cắt.
- Góc chấn 90°, 45°, 120°…
- Kích thước cạnh sau khi chấn.
- Bán kính uốn.
- Vị trí các đường chấn.
- Dung sai kích thước.
- Số lượng sản phẩm.
Ví dụ, nếu cần làm một hộp thép tấm 400 × 300 × 200mm, bản vẽ không chỉ xác định kích thước bên ngoài mà còn phải thể hiện vị trí đường chấn, lỗ bắt vít, tai liên kết và các chi tiết liên quan.
Nhờ đó, các chi tiết sau khi gia công có thể lắp ráp với nhau mà không phải chỉnh sửa quá nhiều.
Xem thêm: Bào rãnh V thép hiện nay có gì khác?
4. Cắt laser thép tấm cần lưu ý những gì?
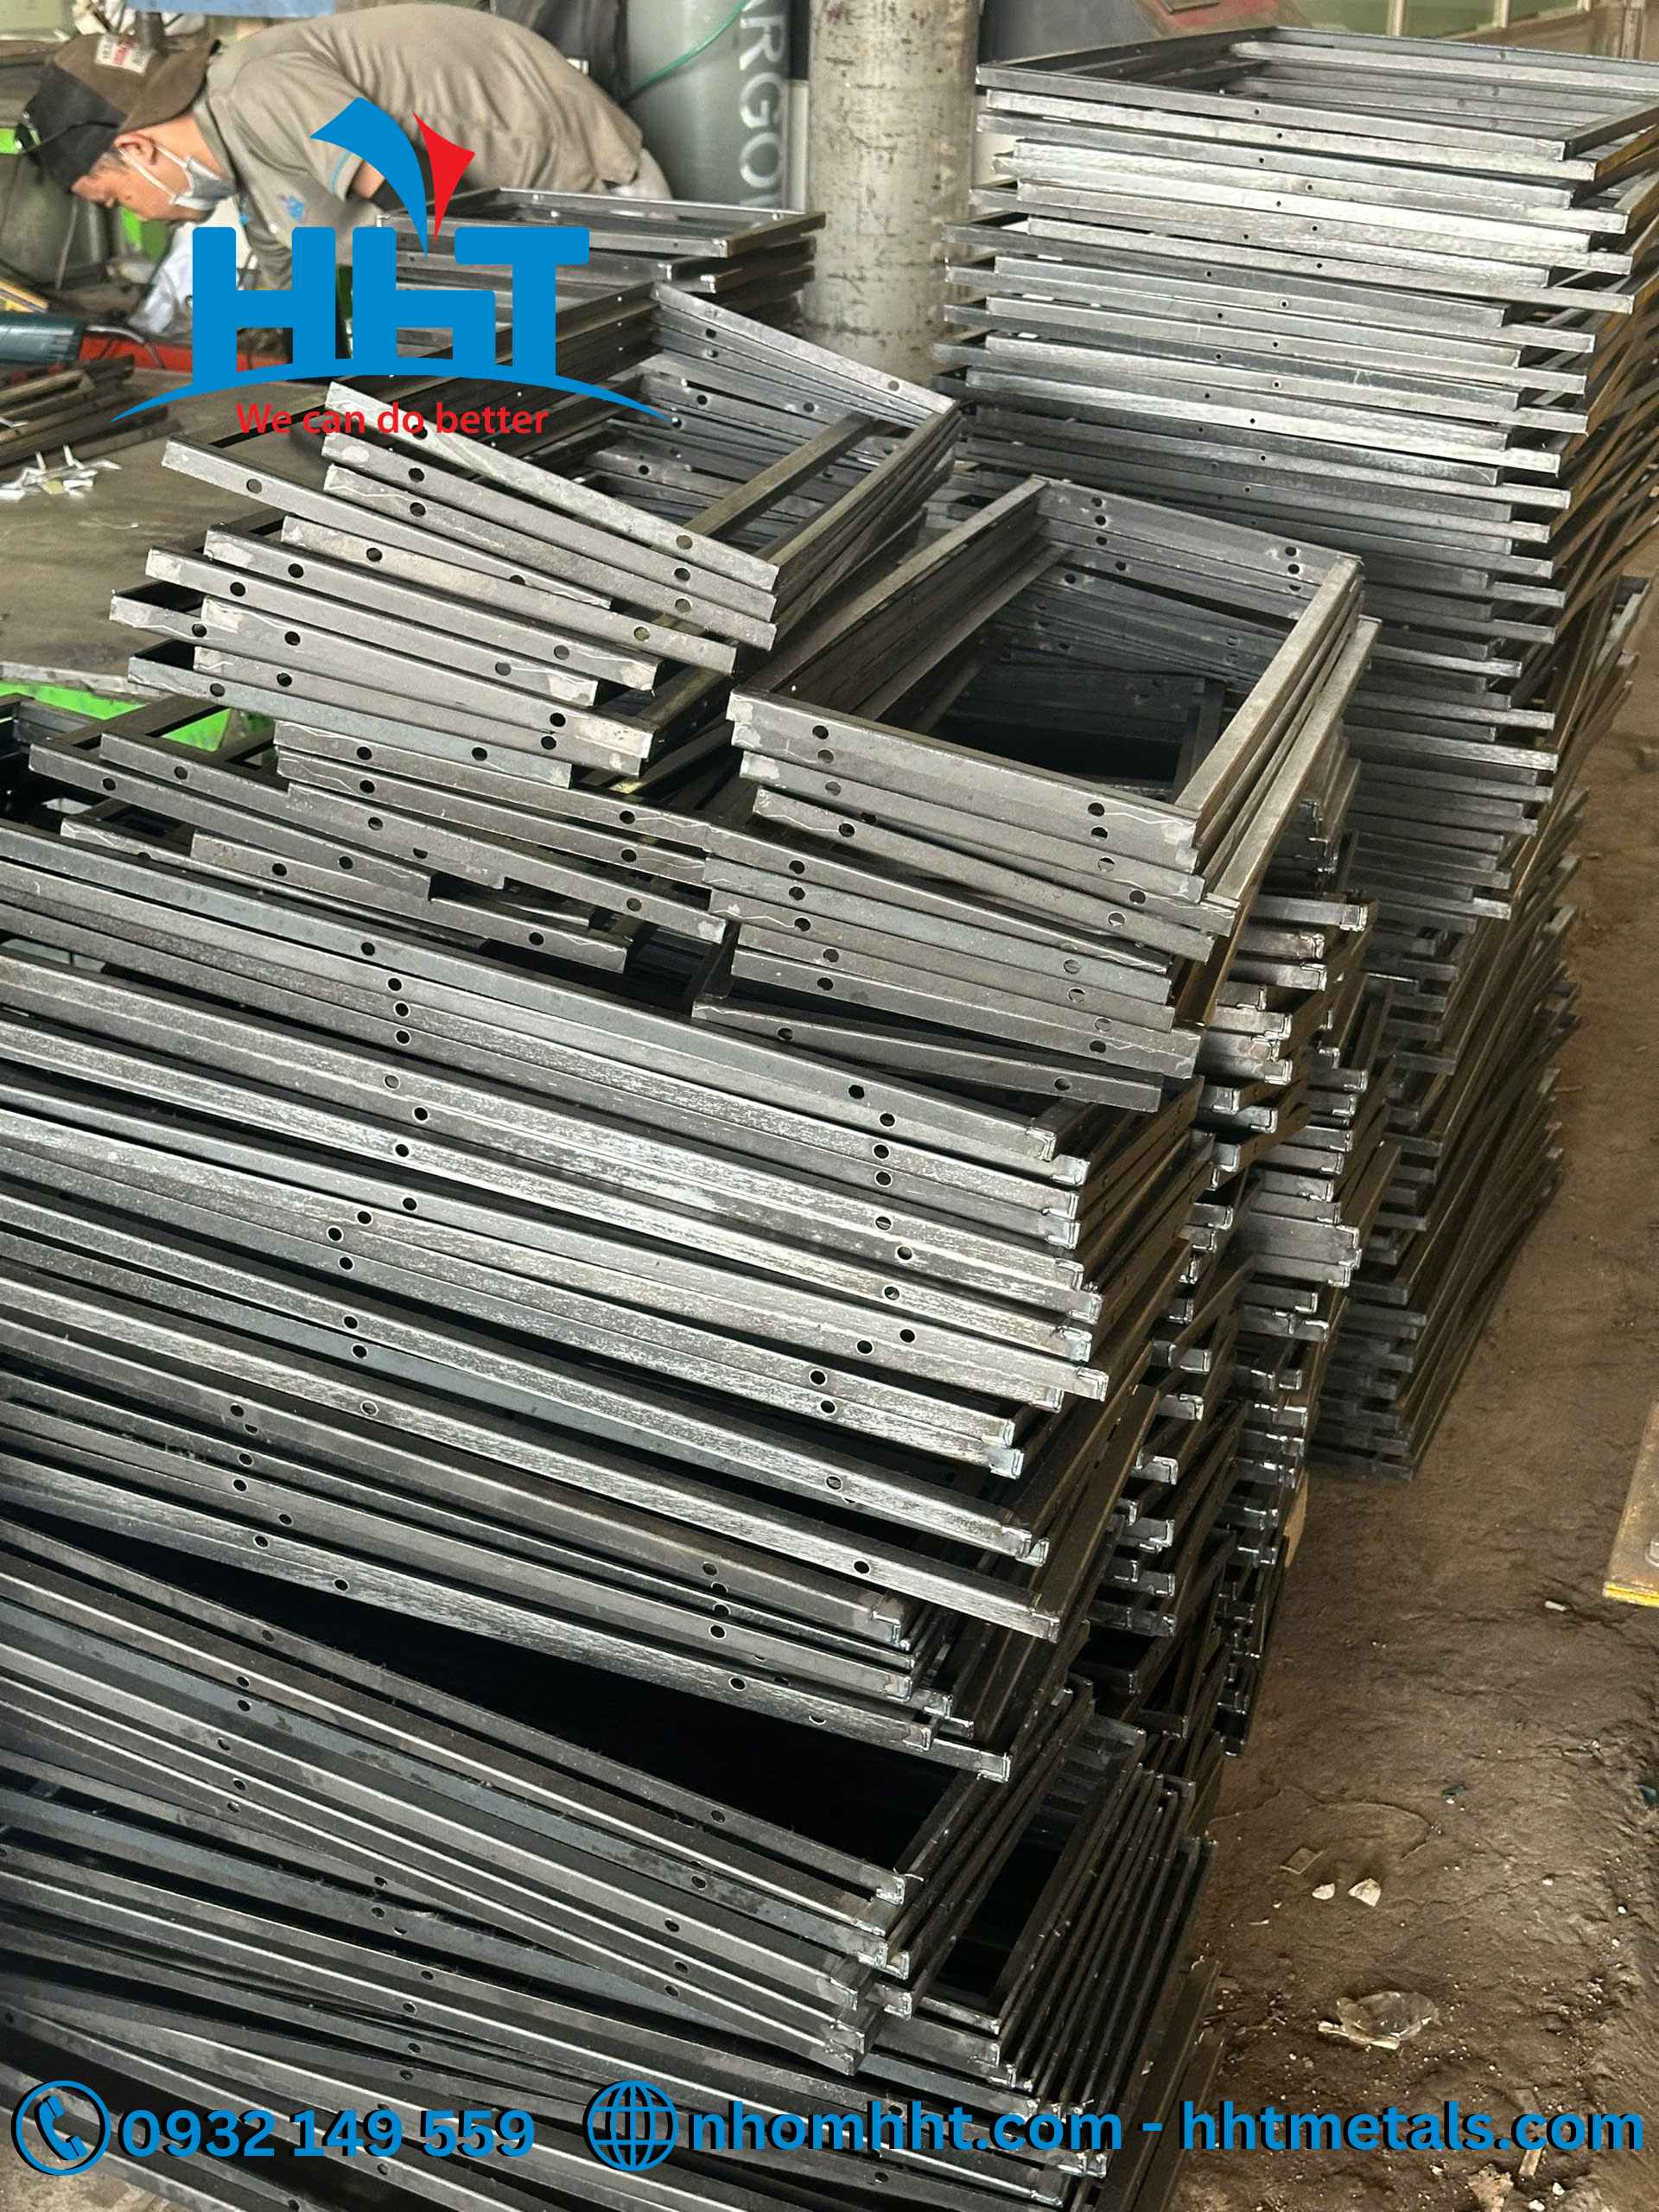
Khi cắt laser, thông số quan trọng đầu tiên là độ dày và loại thép. Độ dày càng lớn thì yêu cầu về công suất laser, tốc độ cắt và chế độ khí hỗ trợ càng khác.
Đối với các chi tiết có nhiều lỗ nhỏ hoặc biên dạng phức tạp, cần chú ý khoảng cách giữa các đường cắt. Nếu bố trí quá sát nhau, nhiệt sinh ra trong quá trình cắt có thể ảnh hưởng đến vùng vật liệu xung quanh.
Ví dụ, một tấm thép dày 3mm có 20–30 lỗ đường kính nhỏ cần được bố trí hợp lý trên bản vẽ. Khoảng cách giữa lỗ, khoảng cách từ lỗ đến mép và thứ tự cắt đều có thể ảnh hưởng đến độ ổn định của chi tiết.
Với các sản phẩm yêu cầu lắp ráp chính xác, nên xác định rõ dung sai kích thước ngay từ bản vẽ thay vì chỉ ghi kích thước danh nghĩa.
5. Chấn thép tấm theo bản vẽ có cần tính lại kích thước phôi không?
Có. Đây là một trong những điểm dễ sai khi gia công thép tấm.
Khi chấn, một phần vật liệu ở phía ngoài đường trung hòa bị kéo giãn, trong khi phần phía trong bị nén. Vì vậy, kích thước phôi phẳng trước khi chấn sẽ khác với tổng kích thước đo bên ngoài của sản phẩm sau khi chấn.
Các yếu tố ảnh hưởng gồm:
Độ dày tấm: thép càng dày thì lượng biến dạng khi chấn càng đáng chú ý.
Góc chấn: chấn 90° sẽ có cách tính khác so với các góc 45°, 60° hoặc 120°.
Bán kính chấn: bán kính càng lớn thì chiều dài trải phôi có thể thay đổi.
Khuôn chấn: chiều rộng V của khuôn cũng ảnh hưởng đến bán kính và lực chấn.
Loại thép: cùng độ dày nhưng giới hạn chảy và độ giãn dài khác nhau sẽ cho kết quả uốn khác nhau.
Do đó, khi cắt laser chấn thép tấm theo bản vẽ, phần mềm và người lập trình thường phải tính toán kích thước trải phôi trước khi đưa máy cắt laser thực hiện.

6. Góc chấn thép tấm thường gặp
Trong gia công cơ khí, chấn 90 độ là dạng phổ biến nhất vì được sử dụng nhiều trong hộp, khung, vỏ máy, tủ điện và giá đỡ.
Ngoài ra còn có:
- Chấn 45° để tạo góc nghiêng.
- Chấn 60° cho các kết cấu đặc biệt.
- Chấn 120° hoặc góc mở tùy thiết kế.
- Chấn nhiều lần để tạo biên dạng chữ U, Z, L hoặc hộp kín.
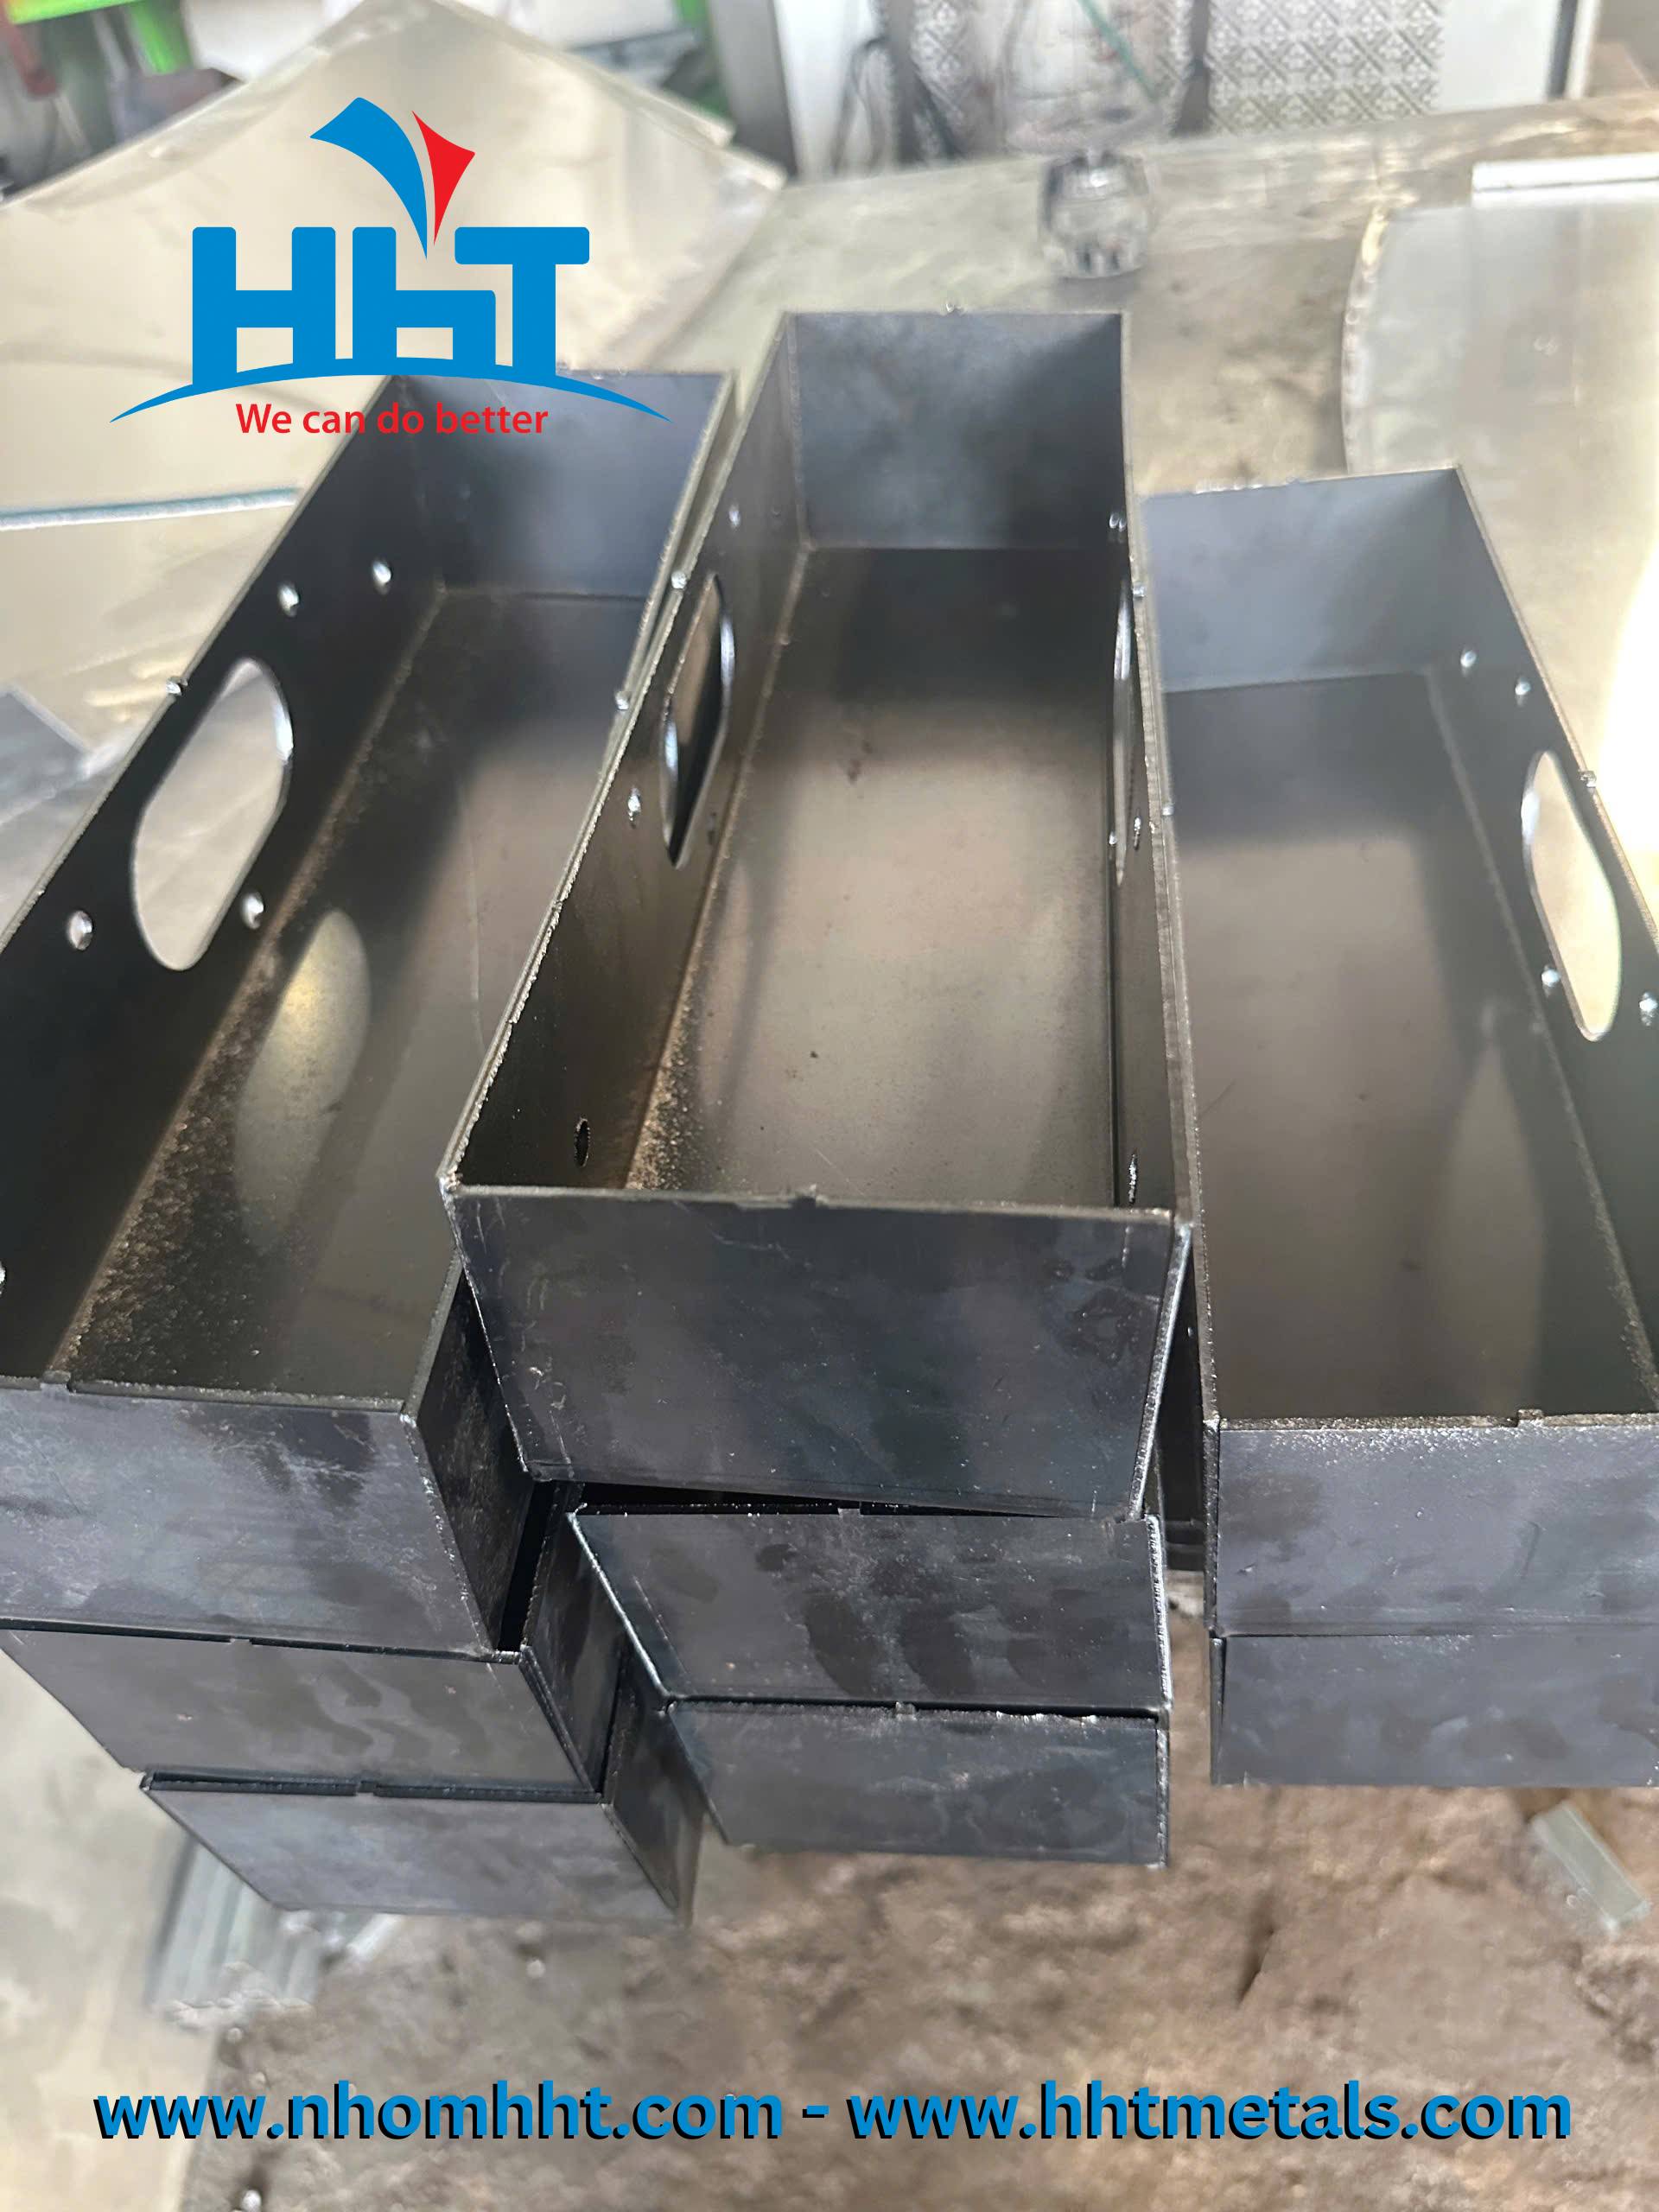
Ví dụ với thép tấm 2mm, một chi tiết có thể được cắt laser thành phôi có các lỗ bắt vít và 4 đường chấn. Sau khi chấn lần lượt theo đúng thứ tự, thành phẩm tạo thành một hộp hoàn chỉnh mà không cần hàn ở các cạnh chính.
7. Cắt laser chấn thép tấm theo bản vẽ phù hợp với những sản phẩm nào?
Phương pháp này phù hợp với những sản phẩm cần vừa cắt biên dạng chính xác vừa tạo hình bằng chấn, chẳng hạn:
- Vỏ máy và khung máy.
- Hộp điện, tủ điện.
- Máng và khay thép.
- Giá đỡ cơ khí.
- Bản mã có đường chấn.
- Nắp che thiết bị.
- Khung và chi tiết kết cấu.
- Hộp thép theo kích thước.
- Chi tiết máy sản xuất hàng loạt.
Đặc biệt, khi số lượng sản phẩm từ vài chục đến hàng trăm chi tiết, việc sử dụng bản vẽ CAD và lập trình CNC giúp các sản phẩm có độ đồng nhất cao hơn so với gia công thủ công.
8. Ví dụ thực tế: thép tấm 2mm cắt laser và chấn
Giả sử cần sản xuất 100 chi tiết thép tấm dày 2mm, kích thước thành phẩm khoảng 400 × 300 × 150mm, có 8 lỗ Ø10mm và 4 đường chấn 90°.
Quy trình sẽ được xác định từ bản vẽ:
Bản vẽ CAD -> tính kích thước trải phôi -> cắt laser -> kiểm tra phôi -> chấn CNC -> kiểm tra kích thước thành phẩm.
Nếu bản vẽ yêu cầu vị trí 8 lỗ có dung sai chặt, các lỗ nên được cắt ngay trên máy laser trước khi chấn. Sau khi chấn, việc đo kiểm vị trí lỗ sẽ khó khăn hơn và có thể phát sinh sai lệch do biến dạng.
Với 100 sản phẩm giống nhau, việc lập chương trình cắt và chấn một lần rồi gia công hàng loạt giúp kích thước giữa các chi tiết ổn định hơn.
9. Giá cắt laser chấn thép tấm theo bản vẽ phụ thuộc vào gì?
Chi phí không chỉ phụ thuộc vào độ dày thép. Thông thường cần xem xét đồng thời:
| Yếu tố | Ảnh hưởng đến chi phí |
|---|---|
| Loại thép | Khác nhau về giá vật liệu và chế độ gia công |
| Độ dày | Ảnh hưởng thời gian cắt và lực chấn |
| Kích thước tấm | Ảnh hưởng lượng vật liệu sử dụng |
| Tổng chiều dài cắt | Cắt càng nhiều đường, thời gian máy càng tăng |
| Số lượng lỗ | Nhiều lỗ nhỏ làm tăng thời gian cắt |
| Số đường chấn | Nhiều lần chấn làm tăng thời gian gia công |
| Góc và hình dạng chấn | Biên dạng phức tạp cần nhiều thao tác |
| Số lượng sản phẩm | Đơn hàng lớn thường tối ưu được thời gian lập trình và gá đặt |
Vì vậy, cùng là thép tấm dày 2mm, một chi tiết hình chữ nhật đơn giản và một chi tiết có hàng chục lỗ, nhiều đường chấn sẽ có mức chi phí gia công khác nhau đáng kể.
10. Cần chuẩn bị gì khi gửi bản vẽ gia công thép tấm?
Để hạn chế việc phải chỉnh sửa lại bản vẽ, nên thể hiện rõ vật liệu, độ dày, kích thước, dung sai, góc chấn, bán kính chấn và số lượng.
Các định dạng thường gặp như DWG, DXF, STEP, PDF có thể được sử dụng tùy theo yêu cầu của đơn vị gia công. Trong đó, file CAD như DWG hoặc DXF thuận tiện cho việc lấy biên dạng cắt và lập trình máy.
Một bản vẽ tốt không nhất thiết phải quá phức tạp, nhưng cần thể hiện rõ những kích thước ảnh hưởng trực tiếp đến thành phẩm. Đặc biệt với chi tiết có nhiều đường chấn, việc xác định đúng kích thước sau chấn và dung sai ngay từ đầu sẽ giúp giảm đáng kể sai số khi sản xuất.
Kết luận
Cắt laser chấn thép tấm theo bản vẽ phù hợp với các chi tiết cần kiểm soát đồng thời kích thước cắt, vị trí lỗ, góc chấn và hình dạng thành phẩm. Độ chính xác của sản phẩm không chỉ phụ thuộc vào máy laser hay máy chấn mà còn phụ thuộc vào chất lượng bản vẽ, cách tính trải phôi, lựa chọn khuôn và thông số gia công. Vì vậy, càng yêu cầu cao về kích thước và khả năng lắp ráp, bản vẽ kỹ thuật càng cần được chuẩn bị đầy đủ ngay từ đầu.