
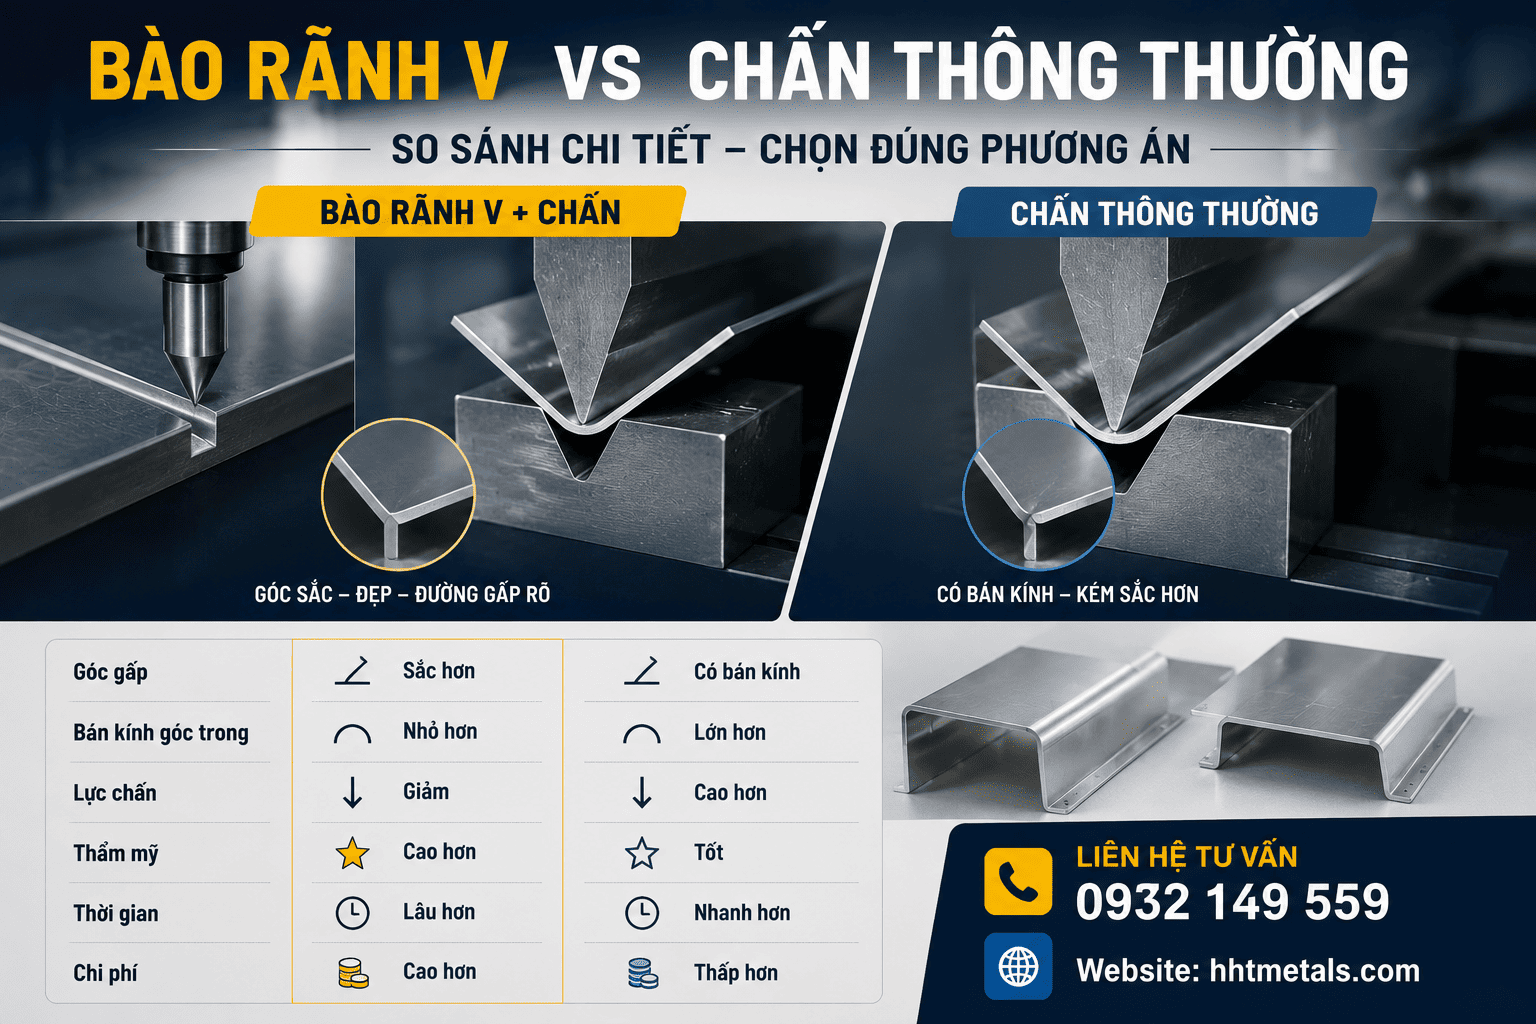
Bào rãnh V và chấn thông thường đều là phương pháp tạo góc cho tấm kim loại, nhưng cách tác động lên vật liệu khác nhau. Chấn thường giữ nguyên chiều dày tấm tại vị trí gấp, trong khi bào rãnh V loại bỏ một phần vật liệu trước khi chấn để tạo góc sắc và kiểm soát hình dạng tốt hơn.
Bào rãnh V và chấn thông thường khác nhau thế nào?
Chấn thông thường
Với chấn thông thường, tấm kim loại được đưa trực tiếp vào máy chấn và tạo góc bằng chày, cối.
Quy trình: Cắt tấm – chấn trực tiếp – tạo góc
Không có công đoạn loại bỏ vật liệu tại đường gấp nên phương pháp này thường nhanh, ít công đoạn và tiết kiệm chi phí.
Chấn thông thường phù hợp với các sản phẩm chỉ cần tạo góc 45°, 90°, 120°… mà không yêu cầu góc quá sắc hoặc bán kính góc quá nhỏ.

Bào rãnh V
Với bào rãnh V, một rãnh hình chữ V được tạo trên tấm kim loại tại vị trí cần gấp trước khi chấn.
Quy trình: Cắt tấm – bào rãnh V – chấn – tạo góc
Ví dụ tấm dày 2mm, nếu bào sâu 1,2mm thì phần vật liệu còn lại tại đáy rãnh là khoảng:
2 – 1,2 = 0,8mm
Khi chấn, phần vật liệu còn lại này giúp tạo đường gấp sắc hơn so với chấn trực tiếp.
Điểm quan trọng là độ sâu rãnh không thể chọn tùy ý. Nếu bào quá sâu, phần vật liệu còn lại quá mỏng và vị trí gấp có thể bị yếu hoặc biến dạng.
Xem thêm: Bào rãnh V hay phay rãnh? Bảng so sánh nhanh

Bảng so sánh bào rãnh V và chấn thông thường
| Tiêu chí | Bào rãnh V + chấn | Chấn thông thường |
|---|---|---|
| Công đoạn | Cắt → bào V → chấn | Cắt → chấn |
| Loại bỏ vật liệu | Có | Không |
| Góc gấp | Sắc, rõ hơn | Có bán kính góc rõ hơn |
| Bán kính góc trong | Có thể nhỏ hơn | Thường lớn hơn |
| Thẩm mỹ | Cao | Tốt |
| Lực chấn | Có thể giảm | Thường cao hơn |
| Thời gian gia công | Lâu hơn | Nhanh hơn |
| Chi phí | Cao hơn | Kinh tế hơn |
| Độ phức tạp | Cao hơn | Đơn giản hơn |
| Sản phẩm phù hợp | Hộp, vỏ máy, nẹp, tấm trang trí | Khung, giá đỡ, hộp, chi tiết cơ khí |
| Yêu cầu kiểm soát | Độ sâu, góc V, phần còn lại | Khuôn, lực và góc chấn |
Cách nhớ nhanh
Chấn thường = nhanh + kinh tế + đủ cho góc gấp thông dụng.
Bào V + chấn = sắc + đẹp + phù hợp khi yêu cầu góc gấp cao hơn.
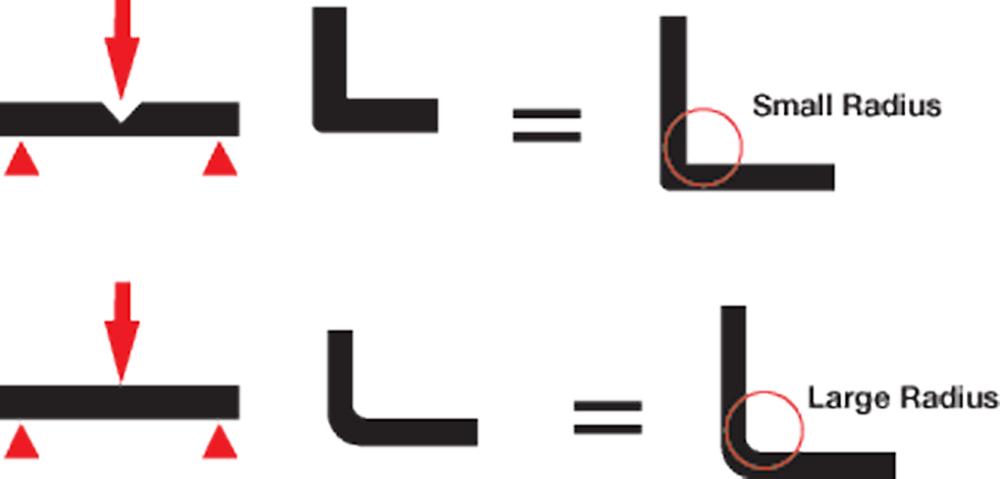
Ví dụ thực tế: Nhôm tấm A3003 dày 2mm
Giả sử cần gia công một tấm nhôm A3003 dày 2mm, kích thước 500 × 300mm, yêu cầu chấn 90° để tạo thành một hộp nhôm.
Phương án 1: Chấn thông thường
Tấm A3003 được cắt theo kích thước rồi đưa trực tiếp vào máy chấn.
Khi chấn 90°, vật liệu không bị loại bỏ nên góc trong vẫn có bán kính R, phụ thuộc vào khuôn chấn, chiều rộng cối, trạng thái vật liệu và phương pháp chấn.
Phương án này phù hợp nếu sản phẩm:
- Không yêu cầu góc quá sắc.
- Không yêu cầu bán kính góc quá nhỏ.
- Ưu tiên tốc độ gia công.
- Cần kiểm soát chi phí.
Ví dụ một khay nhôm A3003 dày 2mm dùng bên trong máy, các góc không yêu cầu quá sắc, thì chấn trực tiếp thường là phương án hợp lý.

Phương án 2: Bào rãnh V + chấn
Nếu cùng tấm A3003 2mm nhưng sản phẩm cần:
- Góc gấp sắc hơn.
- Đường gấp rõ.
- Mặt ngoài đẹp.
- Bán kính góc nhỏ hơn.
- Hình thức hoàn thiện cao.
Có thể bào rãnh V trước khi chấn.
Ví dụ bào sâu minh họa 1,2mm:
Độ dày tấm 2mm – độ sâu rãnh 1,2mm = còn lại 0,8mm
Sau đó chấn 90°.
Phần vật liệu còn lại tại đường gấp được kiểm soát để tạo hình góc theo yêu cầu.
Lưu ý: 1,2mm ở đây chỉ là con số minh họa để giải thích nguyên lý, không phải thông số cố định cho mọi tấm A3003 2mm. Thông số thực tế cần xác định theo vật liệu, trạng thái nhôm, dao bào, góc chấn và yêu cầu sản phẩm.
Xem thêm: Bào rãnh V inox – 201 -304 – 316 có khác nhau?
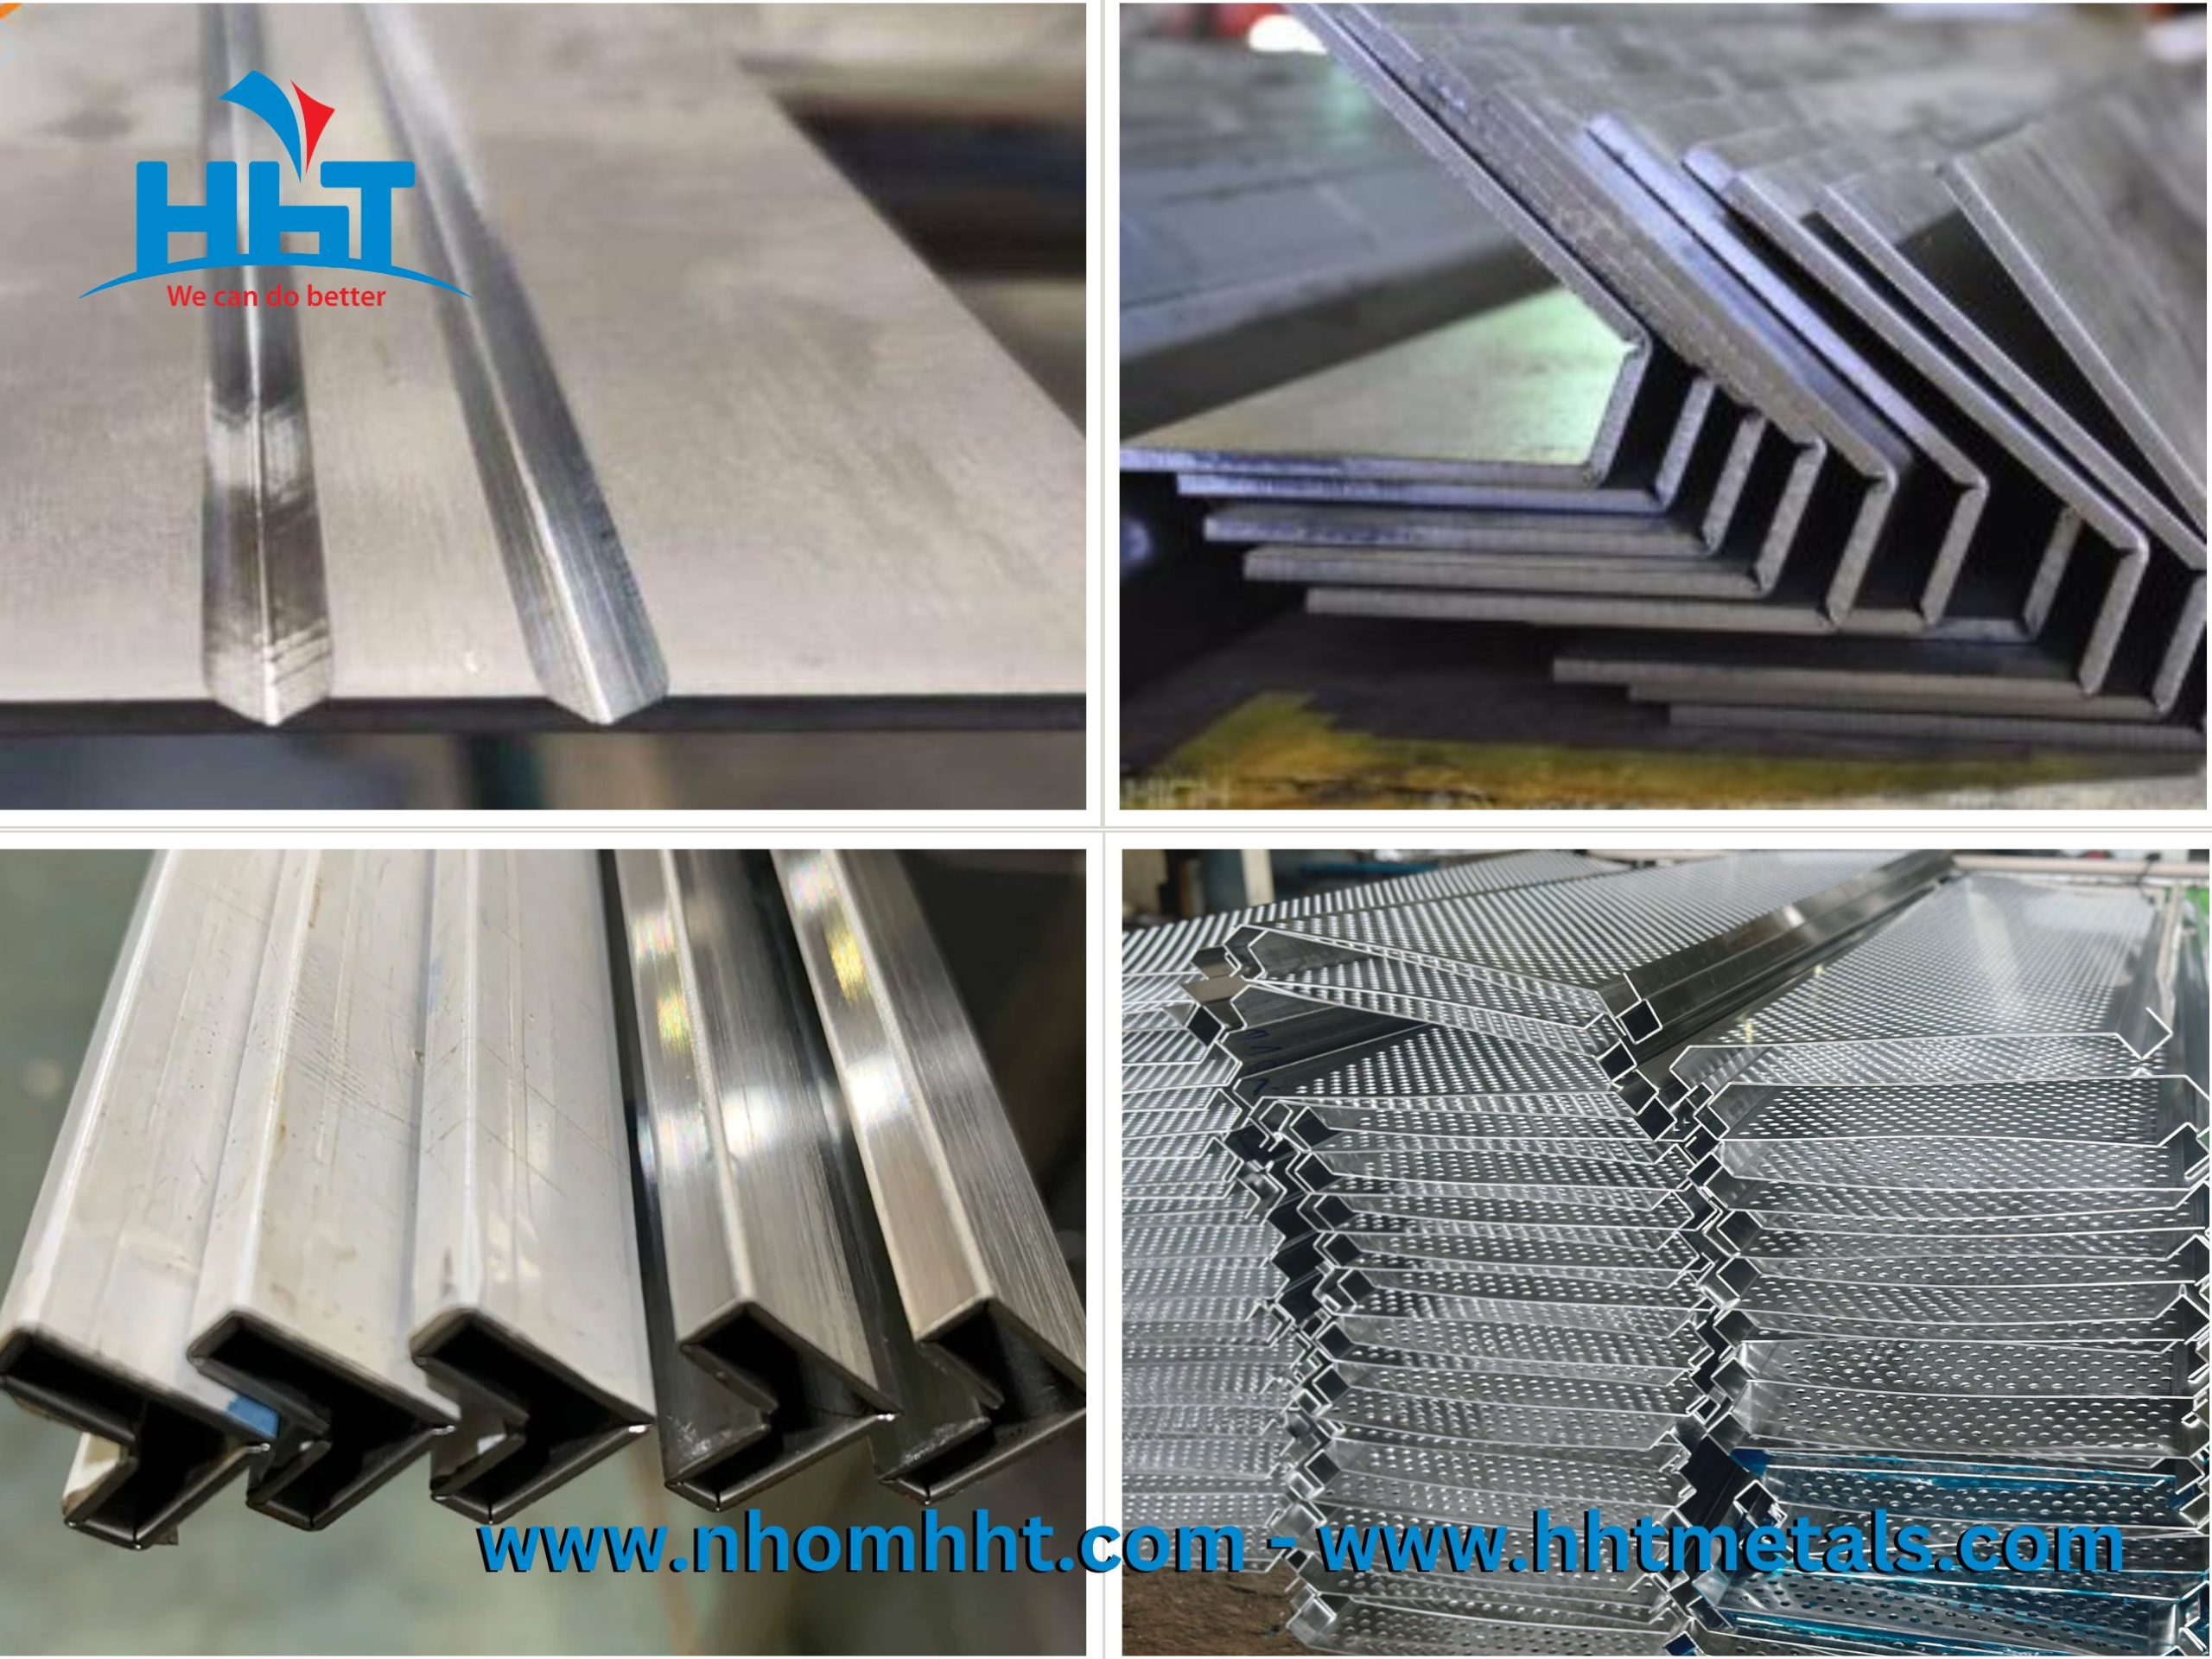
Bào rãnh V hay chấn thường với từng loại vật liệu?
Không nên áp dụng một cách chọn duy nhất cho tất cả vật liệu. Nhôm, inox và thép có tính chất khác nhau, vì vậy cùng một độ dày nhưng yêu cầu gia công có thể khác.
| Vật liệu | Chấn thông thường | Bào rãnh V + chấn | Nên ưu tiên khi |
|---|---|---|---|
| Nhôm A3003 | Phù hợp | Phù hợp | Bào V khi cần góc sắc, đẹp |
| Nhôm A5052 | Phù hợp | Phù hợp | Bào V khi cần kiểm soát góc và thẩm mỹ |
| Nhôm A6061 | Có thể chấn tùy trạng thái | Có thể áp dụng | Cần xem trạng thái vật liệu và bán kính chấn |
| Inox 201 | Phù hợp | Phù hợp | Bào V khi cần góc sắc, sản phẩm thẩm mỹ |
| Inox 304 | Phù hợp | Rất đáng cân nhắc | Hộp, nẹp, vỏ máy, chi tiết yêu cầu góc đẹp |
| Inox 316 | Phù hợp | Phù hợp | Sản phẩm yêu cầu thẩm mỹ hoặc góc gấp đặc biệt |
| Thép SS400 | Rất phổ biến | Có thể áp dụng | Bào V khi cần góc sắc hoặc bán kính nhỏ |
| Thép S45C | Phù hợp tùy chiều dày | Có thể áp dụng | Cần xem độ cứng và yêu cầu tạo hình |
Hiểu đơn giản
Nhôm: dễ tạo hình nhưng cần kiểm soát bán kính và trạng thái vật liệu, đặc biệt với các mác nhôm có độ cứng cao hơn.
Inox: thường có độ đàn hồi và lực chấn lớn hơn, vì vậy nếu cần góc sắc, đẹp thì bào rãnh V là phương án đáng cân nhắc.
Thép: với các chi tiết kết cấu thông thường, chấn trực tiếp thường đã đáp ứng tốt; chỉ cần bào V khi thiết kế thực sự yêu cầu góc sắc hoặc bán kính nhỏ.
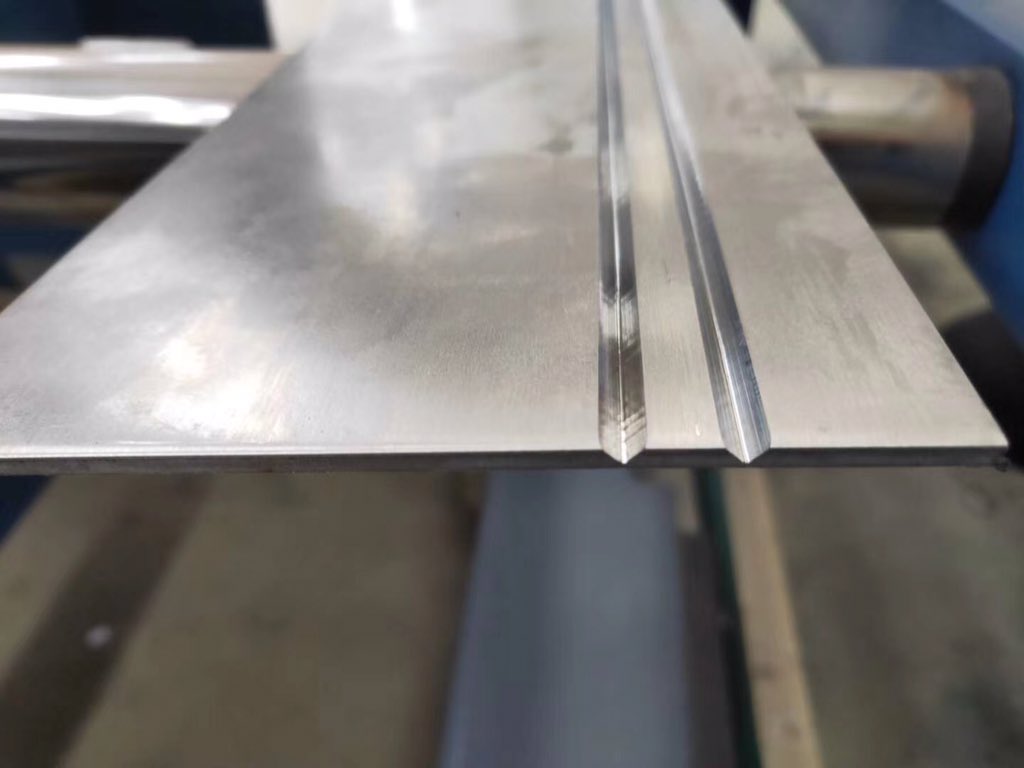
Độ sâu bào rãnh V ảnh hưởng thế nào?
Đây là thông số quan trọng nhất khi thực hiện bào rãnh V.
Có thể hiểu bằng công thức đơn giản:
Phần vật liệu còn lại = Độ dày tấm – Độ sâu bào rãnh
Ví dụ với tấm dày 2mm:
| Độ sâu rãnh minh họa | Phần vật liệu còn lại |
|---|---|
| 0,8mm | 1,2mm |
| 1,0mm | 1,0mm |
| 1,2mm | 0,8mm |
| 1,4mm | 0,6mm |
| 1,6mm | 0,4mm |
Bào càng sâu thì phần vật liệu còn lại càng mỏng, việc tạo góc có thể dễ hơn nhưng độ chắc chắn tại đường gấp cũng giảm.
Vì vậy, không nên hiểu “bào càng sâu càng tốt”.
Mục tiêu là tìm được độ sâu phù hợp để vừa tạo được góc theo yêu cầu, vừa giữ đủ vật liệu để sản phẩm có độ bền cần thiết.

Góc rãnh V có giống góc chấn không?
Không nhất thiết.
Một trong những hiểu nhầm phổ biến là:
Chấn 90° thì cứ bào rãnh V 90°.
Trên thực tế, việc lựa chọn góc rãnh còn phụ thuộc vào:
- Độ dày tấm.
- Mác vật liệu.
- Độ sâu rãnh.
- Dao bào.
- Góc chấn.
- Bán kính góc mong muốn.
- Phần vật liệu cần giữ lại.
Một số góc rãnh thường gặp là 60°, 80°, 90° và 120°, nhưng không nên xem đây là bảng thông số cố định cho mọi trường hợp.
Ví dụ cùng là nhôm A3003 dày 2mm, nhưng một chi tiết cần góc 90° và một chi tiết cần góc 120° có thể sử dụng cách chọn rãnh khác nhau.

Khi nào nên chấn thông thường?
Chọn chấn thông thường khi:
- Chỉ cần góc gấp thông dụng.
- Không yêu cầu góc quá sắc.
- Bán kính góc không phải yếu tố quan trọng.
- Sản phẩm thuộc nhóm khung, giá đỡ, hộp kỹ thuật.
- Cần tối ưu chi phí.
- Cần gia công nhanh.
Ví dụ
Một giá đỡ bằng thép SS400 dày 3mm, chấn 90°, vị trí góc không yêu cầu thẩm mỹ cao. Vì vậy, Chấn trực tiếp thường là phương án hợp lý.
Không nhất thiết phải thêm công đoạn bào V nếu chấn thường đã đáp ứng bản vẽ.

Khi nào nên bào rãnh V rồi chấn?
Nên cân nhắc bào rãnh V + chấn khi:
- Cần góc sắc.
- Cần bán kính góc nhỏ.
- Cần đường gấp rõ.
- Sản phẩm có yêu cầu thẩm mỹ cao.
- Làm hộp, vỏ máy, nẹp hoặc tấm trang trí.
- Góc chấn trực tiếp không đáp ứng được thiết kế.
Ví dụ
Một hộp nhôm A3003 dày 2mm có bốn cạnh chấn 90° và yêu cầu các góc bên ngoài nhìn gọn, sắc. Có thể cân nhắc bào rãnh V trước rồi chấn thay vì chấn trực tiếp.

Bào rãnh V có làm yếu tấm không?
Có thể, nếu lựa chọn độ sâu không phù hợp.
Ví dụ tấm dày 2mm:
- Bào sâu 1,0mm → còn 1,0mm.
- Bào sâu 1,4mm → còn 0,6mm.
- Bào sâu 1,6mm → còn 0,4mm.
Khi phần vật liệu còn lại càng mỏng, vị trí gấp càng cần được kiểm soát kỹ.
Do đó, khi gia công cần cân bằng hai yếu tố:
Góc gấp mong muốn ↔ độ bền tại vị trí gấp.
Đây cũng là lý do thông số bào rãnh V nên được xác định từ bản vẽ và yêu cầu sản phẩm, thay vì chỉ dựa vào độ dày tấm.

Bào rãnh V và chấn thông thường: chọn phương án nào?
| Nhu cầu | Phương án phù hợp |
|---|---|
| Chấn 90° thông thường | Chấn thường |
| Ưu tiên tốc độ | Chấn thường |
| Ưu tiên chi phí | Chấn thường |
| Khung, giá đỡ thép | Chấn thường |
| Góc cần sắc | Bào V + chấn |
| Bán kính góc cần nhỏ | Bào V + chấn |
| Hộp nhôm cần góc đẹp | Bào V + chấn |
| Vỏ máy | Bào V + chấn nếu yêu cầu thẩm mỹ cao |
| Nẹp, chi tiết trang trí | Bào V + chấn |
| Sản phẩm không yêu cầu góc sắc | Chấn thường |
Kết luận
Bào rãnh V và chấn thông thường khác nhau chủ yếu ở cách xử lý vật liệu trước khi tạo góc.
Nếu sản phẩm chỉ cần gấp góc thông thường, nhanh và tiết kiệm, chấn trực tiếp thường là lựa chọn phù hợp.
Nếu sản phẩm cần góc sắc hơn, bán kính nhỏ hơn và đường gấp đẹp, bào rãnh V rồi chấn sẽ phù hợp hơn.
Với nhôm A3003, A5052, inox 201, inox 304, thép SS400…, không nên dùng chung một thông số bào rãnh V. Cần xem mác vật liệu, độ dày, góc chấn, độ sâu rãnh và phần vật liệu còn lại để lựa chọn thông số phù hợp.
HHT Metals nhận gia công cắt, bào rãnh V và chấn nhôm, inox, thép theo bản vẽ: 0932 149 559