

Đột CNC nhôm A5052 là giải pháp gia công được sử dụng phổ biến trong sản xuất chi tiết cơ khí, vỏ thiết bị, tủ điện, mặt dựng trang trí và các sản phẩm nhôm công nghiệp. Nhờ khả năng chống ăn mòn tốt, trọng lượng nhẹ, độ dẻo phù hợp và khả năng tạo hình linh hoạt, nhôm A5052 có thể được gia công thành nhiều dạng chi tiết với hình dạng và kích thước khác nhau, từ các lỗ tròn, lỗ oval, khe dài đến họa tiết hình học, bề mặt dập nổi hoặc tạo gân theo bản vẽ.
Tùy theo mục đích sử dụng, sản phẩm có thể được đột lỗ để thông gió, giảm trọng lượng, tạo điểm liên kết hoặc tăng tính thẩm mỹ cho bề mặt. Đối với những đơn hàng yêu cầu độ chính xác cao, số lượng lỗ lớn và khoảng cách giữa các chi tiết đồng đều, việc lựa chọn đúng phương pháp đột CNC nhôm A5052 sẽ giúp kiểm soát chất lượng thành phẩm, hạn chế sai lệch kích thước và tối ưu chi phí sản xuất.
Vậy nhôm A5052 có thể đột CNC với những dạng lỗ nào, độ dày bao nhiêu và cần lưu ý những thông số kỹ thuật gì? Hãy cùng tìm hiểu chi tiết trong nội dung dưới đây.
1. Nhôm A5052 là gì? Vì sao phù hợp với gia công đột CNC?
Trong gia công cơ khí, nhôm A5052 được lựa chọn nhờ sự cân bằng giữa trọng lượng, độ bền, khả năng tạo hình và tính ổn định của vật liệu. Khi sử dụng phương pháp đột CNC, các lỗ và biên dạng có thể được bố trí theo bản vẽ kỹ thuật, giúp sản phẩm đáp ứng yêu cầu lắp ráp hoặc thiết kế trang trí.
Thông số vật liệu nhôm A5052 tham khảo
| Thông số | Giá trị tham khảo |
|---|---|
| Mác vật liệu | Nhôm hợp kim A5052 |
| Thành phần hợp kim chính | Nhôm (Al), magie (Mg) |
| Khối lượng riêng | Khoảng 2,68 g/cm³ |
| Giới hạn bền kéo | Khoảng 170–215 MPa, tùy trạng thái vật liệu |
| Giới hạn chảy | Thay đổi theo trạng thái ủ hoặc hóa bền |
| Khả năng chống ăn mòn | Tốt trong nhiều môi trường thông thường |
| Khả năng tạo hình | Tốt, phù hợp với nhiều phương pháp gia công tấm |
| Dạng cung cấp | Tấm, cuộn và các quy cách theo nguồn hàng |
| Phương pháp gia công | Đột CNC, cắt laser, chấn, uốn và tạo hình phù hợp |
Lưu ý: Các giá trị cơ tính trên mang tính tham khảo, không phải thông số bảo đảm cho mọi lô hàng. Khi đặt gia công, nên xác nhận mác hợp kim, trạng thái vật liệu như H32 hoặc O, độ dày và chứng chỉ vật liệu nếu dự án yêu cầu.
Một ưu điểm đáng chú ý của nhôm A5052 là khả năng chống ăn mòn kết hợp với trọng lượng tương đối nhẹ. Đây là lựa chọn phù hợp cho các chi tiết cần giảm tải trọng nhưng vẫn phải đáp ứng yêu cầu sử dụng lâu dài, chẳng hạn như tấm che máy, vách ngăn, nắp thiết bị, bảng điều khiển và tấm nhôm trang trí.
Xem thêm: Mặt dựng nhôm theo kích thước yêu cầu – đột, chấn, bào rãnh V…
2. Đột CNC nhôm A5052 tạo được những dạng lỗ nào?
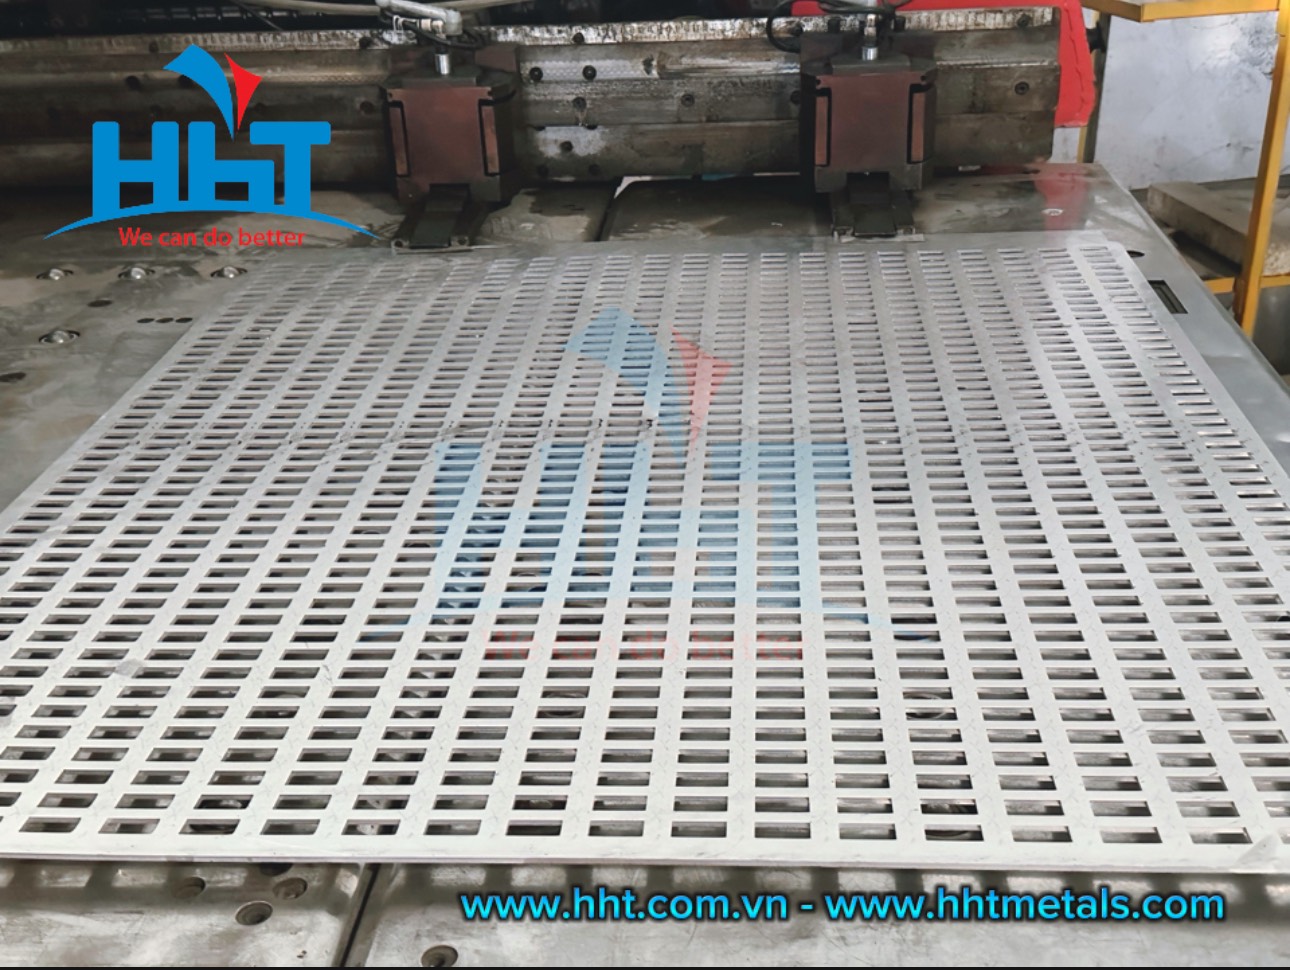
Điểm nổi bật của dịch vụ đột CNC nhôm A5052 nằm ở khả năng bố trí nhiều dạng lỗ trên cùng một tấm vật liệu. Thay vì chỉ sử dụng lỗ tròn truyền thống, khách hàng có thể lựa chọn lỗ oval, khe dài, lỗ vuông, lỗ chữ nhật hoặc các họa tiết hình học theo yêu cầu thiết kế.
Hình dạng, kích thước và mật độ lỗ sẽ được xác định dựa trên chức năng của sản phẩm, độ dày nhôm, khoảng cách giữa các lỗ và khả năng của máy đột cùng bộ dụng cụ tương ứng.
2.1. Đột lỗ tròn nhôm A5052
Lỗ tròn là dạng gia công phổ biến nhất, thường được sử dụng để bắt vít, lắp bu lông, thoát khí hoặc tạo bề mặt thông thoáng cho các thiết bị cơ khí. Những tấm nhôm đột lỗ tròn có thể được bố trí theo hàng thẳng, dạng so le hoặc theo một cụm họa tiết định sẵn.
Các đường kính lỗ có thể xem xét trong thiết kế gồm:
- Lỗ đường kính 2 mm, 3 mm hoặc 4 mm: phù hợp với các chi tiết nhỏ, tấm che hoặc ứng dụng cần lỗ thông khí kích thước nhỏ, nếu độ dày và dụng cụ đột cho phép.
- Lỗ đường kính 5 mm, 6 mm hoặc 8 mm: thường được cân nhắc cho các tấm thông gió, tấm che thiết bị và chi tiết cần phân bố lỗ tương đối đồng đều.
- Lỗ đường kính 10 mm, 12 mm hoặc 15 mm: phù hợp với một số thiết kế thông gió, trang trí hoặc giảm trọng lượng.
- Lỗ có đường kính lớn hơn 15 mm: cần đánh giá thêm khoảng cách lỗ, độ cứng tấm, lực đột và dụng cụ gia công trước khi triển khai.
Các đường kính trên là kích thước thiết kế tham khảo, không phải danh mục kích thước máy chắc chắn đáp ứng. Khả năng gia công thực tế phụ thuộc vào độ dày tấm nhôm A5052, cấu hình máy, bộ chày cối và yêu cầu dung sai của đơn hàng.

2.2. Đột lỗ oval và khe dài
Lỗ oval và khe dài được sử dụng khi chi tiết cần có khả năng điều chỉnh vị trí lắp đặt, tạo đường dẫn khí hoặc tạo hiệu ứng trang trí theo phương ngang và phương dọc. Dạng lỗ này thường xuất hiện trên giá đỡ, bản mã, khung thiết bị, vỏ máy và các tấm nhôm lắp ghép.
Một số kích thước có thể tham khảo khi thiết kế:
- Khe dài 4 × 10 mm hoặc 5 × 12 mm cho chi tiết nhỏ.
- Khe dài 6 × 20 mm hoặc 8 × 25 mm cho một số vị trí bắt vít có yêu cầu điều chỉnh.
- Khe dài 10 × 30 mm hoặc 10 × 40 mm cho các ứng dụng cần hành trình điều chỉnh lớn hơn.
Kích thước khe được thể hiện theo chiều rộng × chiều dài. Khi bố trí nhiều khe trên một tấm nhôm, cần kiểm tra khoảng cách giữa các mép lỗ để tránh làm giảm độ cứng, gây biến dạng hoặc tạo ra những vùng vật liệu quá mỏng.
2.3. Đột lỗ vuông, chữ nhật và đa giác
Đối với các sản phẩm có yêu cầu thiết kế đặc thù, đột CNC nhôm A5052 có thể được triển khai với lỗ vuông, lỗ chữ nhật, lỗ lục giác hoặc các dạng hình học khác khi có bộ dụng cụ phù hợp.
Ví dụ, lỗ vuông 5 × 5 mm, 8 × 8 mm hoặc 10 × 10 mm có thể được cân nhắc cho tấm thông gió, mặt che thiết bị hoặc các chi tiết cần tạo bố cục đồng nhất. Lỗ lục giác thường được lựa chọn khi cần tạo bề mặt thông thoáng và hiệu ứng giống kết cấu tổ ong.
Tuy nhiên, không phải mọi biên dạng đều có thể đột bằng một lần dập. Với hình dạng phức tạp, góc trong nhỏ hoặc yêu cầu đường bao đặc biệt, cần kiểm tra khả năng của bộ chày cối, phương án đột nhiều bước hoặc kết hợp cắt laser CNC.
2.4. Đột lỗ theo hoa văn hình học
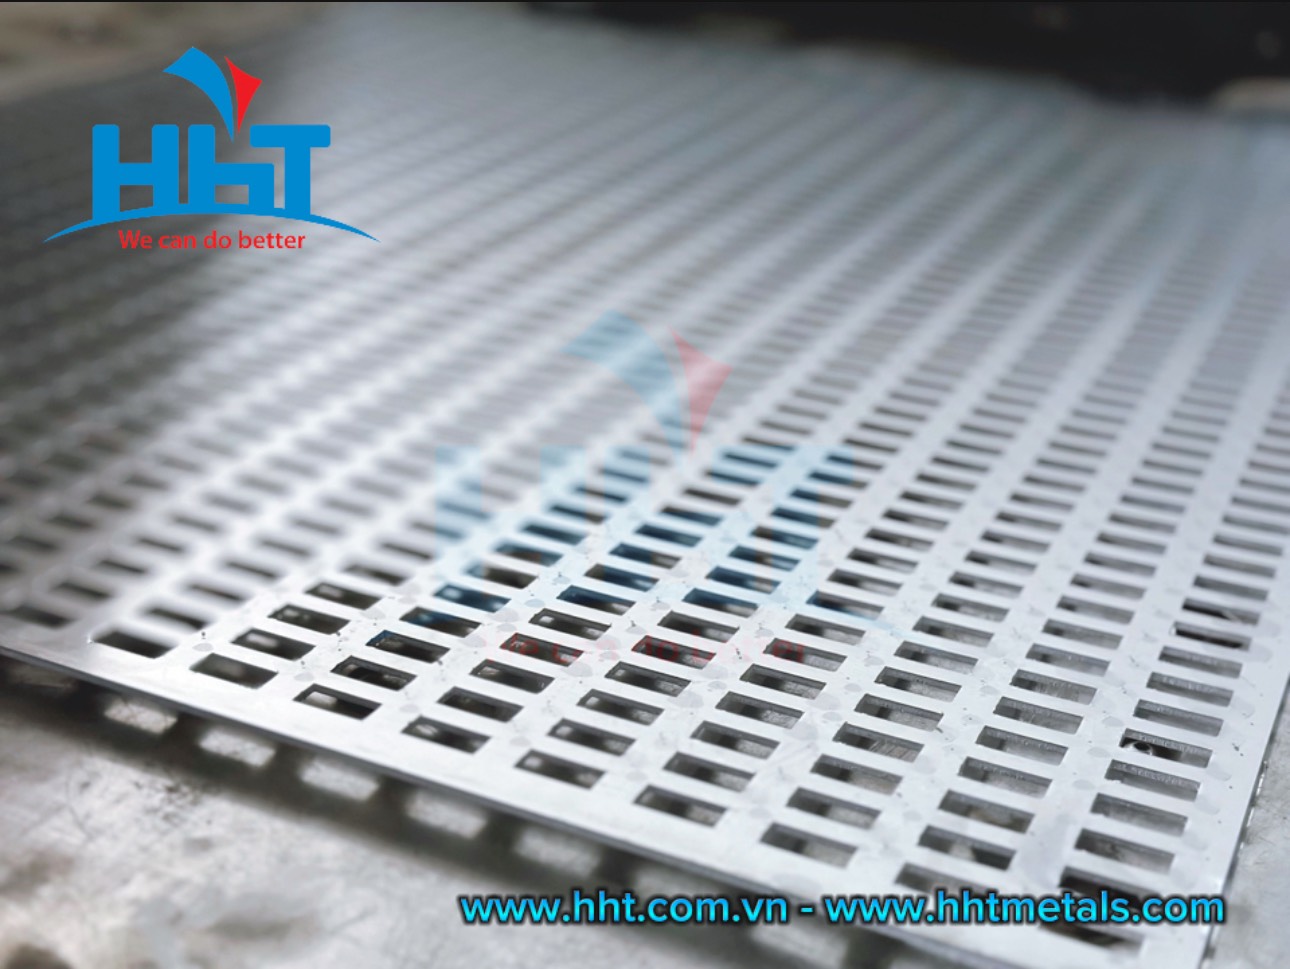
Ngoài các lỗ cơ bản, nhôm A5052 còn có thể được gia công thành các họa tiết hình học như hình thoi, tam giác, lục giác tổ ong, đường khe song song hoặc những mẫu hoa văn lặp lại.
Dạng gia công này thường được sử dụng trong các hạng mục:
- Tấm nhôm trang trí nội thất, vách ngăn và tấm ốp.
- Mặt che thiết bị điện, tủ máy và hệ thống thông gió.
- Tấm chắn bảo vệ, lưới che hoặc chi tiết phân tách không gian.
- Các sản phẩm cần kết hợp công năng thông gió với yếu tố thẩm mỹ.
Khi thiết kế hoa văn, cần quan tâm đến tỷ lệ diện tích lỗ trên tổng diện tích tấm. Nếu mật độ lỗ quá cao hoặc khoảng cách giữa các lỗ quá nhỏ, phần vật liệu còn lại có thể không đủ cứng vững, đặc biệt khi tấm có độ dày thấp hoặc cần chịu tải trong quá trình sử dụng.

3. Đột CNC nhôm A5052 dập nổi, tạo gân và tạo hình bề mặt
Bên cạnh đột lỗ xuyên tấm, các chi tiết nhôm còn có thể được thiết kế với những đặc điểm bề mặt như gân nổi, điểm dập nổi hoặc họa tiết tạo hình. Tuy nhiên, cần phân biệt rõ giữa đột CNC, dập nổi và tạo gân để lựa chọn đúng công nghệ.
3.1. Dập nổi trên nhôm A5052
Dập nổi là phương pháp tạo ra các vùng bề mặt nhô lên hoặc lõm xuống so với mặt phẳng ban đầu. Tùy theo thiết kế khuôn, sản phẩm có thể mang các họa tiết dạng chấm, đường gân, hình học hoặc ký hiệu phục vụ nhận diện và trang trí.
Các yếu tố cần xác định trước khi gia công gồm:
- Độ dày vật liệu ban đầu, chẳng hạn 0,8 mm, 1,0 mm, 1,5 mm hoặc 2,0 mm.
- Chiều cao phần nổi hoặc độ sâu phần lõm theo yêu cầu thiết kế.
- Kích thước và khoảng cách lặp lại của họa tiết.
- Bán kính bo tại vị trí chuyển tiếp nhằm hạn chế nứt, rách hoặc biến dạng vật liệu.
- Yêu cầu về độ phẳng tổng thể và ngoại quan sau tạo hình.
Với những họa tiết cần lặp lại hàng loạt, việc sử dụng khuôn phù hợp sẽ giúp kiểm soát hình dạng và độ đồng đều tốt hơn. Khả năng tạo hình thực tế phải được xác nhận dựa trên độ dày, trạng thái vật liệu A5052 và thiết kế khuôn.
3.2. Tạo gân tăng cứng cho tấm nhôm
Tấm nhôm mỏng có thể bị rung hoặc biến dạng khi chịu lực, đặc biệt đối với các chi tiết có kích thước lớn nhưng ít điểm đỡ. Tạo gân là giải pháp giúp thay đổi hình dạng tiết diện, từ đó cải thiện độ cứng của tấm mà không nhất thiết phải tăng độ dày vật liệu.
Một số kiểu gân thường được xem xét gồm:
- Gân thẳng chạy dọc hoặc ngang tấm.
- Gân song song bố trí theo khoảng cách cố định.
- Gân dạng sóng hoặc đường gân trang trí.
- Gân cục bộ tại vị trí cần tăng cứng hoặc hạn chế rung.
Ví dụ, một tấm nhôm A5052 dày 1,0–1,5 mm dùng làm nắp che thiết bị có thể được nghiên cứu phương án tạo gân dọc hoặc gân ngang để tăng độ ổn định. Tuy nhiên, kích thước gân, chiều cao gân và khoảng cách gân phải được xác định theo yêu cầu chịu lực, kích thước tấm và phương pháp tạo hình.
Đối với gân nổi liên tục hoặc gân có tiết diện phức tạp, phương án phù hợp thường là cán gân, dập khuôn hoặc chấn tạo hình, thay vì chỉ sử dụng thao tác đột CNC thông thường.
Xem thêm: Phay CNC và tiện CNC khác gì? Ứng dụng trên thép, nhôm, inox..

4. Kích thước tấm, độ dày và thông số gia công nhôm A5052
Để lựa chọn phương án đột CNC nhôm A5052 phù hợp, khách hàng nên cung cấp đầy đủ thông tin về kích thước tấm, độ dày, số lượng, hình dạng lỗ và yêu cầu dung sai. Những thông số này không chỉ ảnh hưởng đến khả năng gia công mà còn quyết định mức độ tối ưu vật liệu và chi phí sản xuất.
4.1. Kích thước tấm nhôm A5052 tham khảo
Các quy cách tấm thường được cân nhắc trong thiết kế và lập kế hoạch sản xuất gồm:
| Kích thước tấm | Diện tích | Khối lượng lý thuyết ở độ dày 1 mm |
|---|---|---|
| 1000 × 2000 mm | 2,0 m² | Khoảng 5,36 kg |
| 1200 × 2400 mm | 2,88 m² | Khoảng 7,72 kg |
| 1250 × 2500 mm | 3,125 m² | Khoảng 8,38 kg |
| 1500 × 3000 mm | 4,5 m² | Khoảng 12,06 kg |
Khối lượng trên được ước tính theo khối lượng riêng 2,68 g/cm³, chưa trừ phần vật liệu bị loại bỏ do đột lỗ và chưa tính đến sai số kích thước thực tế. Khi độ dày tăng lên 2 mm, khối lượng lý thuyết của tấm cùng kích thước cũng tăng gần gấp đôi.
Đây là những kích thước tham khảo để tính toán sơ bộ, không đồng nghĩa mọi quy cách đều có sẵn ở mọi độ dày hoặc đều phù hợp với giới hạn làm việc của máy đột. Kích thước phôi cần được xác nhận theo nguồn cung và năng lực thiết bị thực tế.
4.2. Độ dày nhôm A5052 có thể đột CNC
Độ dày vật liệu ảnh hưởng trực tiếp đến lực đột, độ biến dạng, chất lượng mép lỗ và khả năng duy trì độ phẳng sau gia công.
| Độ dày tham khảo | Định hướng ứng dụng |
|---|---|
| 0,5–0,8 mm | Tấm che nhẹ, chi tiết trang trí hoặc các sản phẩm cần giảm khối lượng |
| 1,0–1,5 mm | Vỏ thiết bị, mặt che máy, tấm thông gió và chi tiết cơ khí mỏng |
| 2,0–3,0 mm | Bản mã, tấm lắp ghép, chi tiết cần độ cứng cao hơn |
| 4,0–6,0 mm | Chi tiết dày cần đánh giá kỹ lực đột, dụng cụ và khả năng thiết bị |
Các khoảng độ dày trên chỉ mang tính định hướng lựa chọn vật liệu. Không nên hiểu đây là dải độ dày chắc chắn có thể gia công bằng mọi máy đột CNC, bởi mỗi thiết bị có giới hạn lực, hành trình, kích thước bàn máy và bộ dụng cụ khác nhau.
Với nhôm A5052 có độ dày lớn, lỗ nhỏ hoặc mật độ lỗ cao, cần kiểm tra kỹ khả năng của máy và nguy cơ biến dạng. Nếu biên dạng hoặc độ dày vượt giới hạn đột phù hợp, có thể cân nhắc cắt laser CNC hoặc phương pháp gia công khác.

4.3. Kích thước lỗ, bước lỗ và khoảng cách mép
Ngoài đường kính hoặc chiều dài khe, bước lỗ và khoảng cách từ mép lỗ đến biên tấm cũng là những thông số quan trọng cần thể hiện trên bản vẽ.
- Đường kính lỗ: xác định kích thước thực tế của lỗ tròn, chẳng hạn Ø4 mm, Ø6 mm hoặc Ø10 mm.
- Bước lỗ: khoảng cách tâm đến tâm giữa hai lỗ liền kề, ví dụ bước lỗ 10 mm, 15 mm hoặc 20 mm.
- Khoảng cách mép: khoảng cách từ tâm lỗ đến mép tấm hoặc từ mép lỗ đến mép tấm, cần ghi rõ cách đo trên bản vẽ.
- Dung sai kích thước: xác định giới hạn sai lệch được chấp nhận đối với lỗ, khe và vị trí tương quan giữa các chi tiết.
- Độ phẳng: kiểm soát độ cong vênh của tấm sau khi đột, đặc biệt đối với sản phẩm mỏng hoặc có nhiều lỗ.
Ví dụ, một tấm nhôm A5052 kích thước 1000 × 2000 mm được thiết kế với các lỗ tròn Ø6 mm và bước lỗ 12 mm có thể tạo thành bề mặt thông gió tương đối đồng đều. Tuy nhiên, việc xác định số lượng lỗ tối đa cần dựa trên diện tích gia công thực tế, vùng biên không đột, cách bố trí hàng lỗ và giới hạn biến dạng của tấm.
Không nên áp dụng một khoảng cách lỗ cố định cho tất cả các trường hợp. Khoảng cách hợp lý cần được xác định theo độ dày, đường kính lỗ, hướng bố trí, tải trọng và yêu cầu sử dụng của sản phẩm.

9. Nhận gia công đột CNC nhôm A5052 theo bản vẽ
Nếu bạn đang tìm giải pháp đột CNC nhôm A5052 cho chi tiết cơ khí, tấm thông gió, vỏ máy, tấm trang trí hoặc các sản phẩm lắp ghép, việc xác định đúng vật liệu và thông số kỹ thuật là bước quan trọng để tối ưu hiệu quả sản xuất.
Tùy theo nhu cầu, phương án gia công có thể được xây dựng cho lỗ tròn, lỗ oval, khe dài, lỗ hình học hoặc kết hợp với các công đoạn tạo hình như dập nổi, tạo gân và chấn tấm. Trước khi sản xuất, bản vẽ sẽ cần được kiểm tra để xác định khả năng gia công, độ dày phù hợp, khoảng cách lỗ và yêu cầu dung sai.
Nhận gia công đột CNC nhôm A5052 theo bản vẽ:
- Mác vật liệu: nhôm A5052 có sẵn tại kho
- Kích thước phôi: ví dụ 1000 × 2000 mm hoặc quy cách riêng theo bản vẽ.
- Độ dày tấm: ví dụ 1,0 mm, 1,5 mm, 2,0 mm hoặc độ dày thực tế cần sử dụng.
- Dạng gia công: lỗ tròn, lỗ oval, lỗ vuông, hoa văn hình học, dập nổi hoặc tạo gân.
- Số lượng: số tấm hoặc số chi tiết cần gia công.
- Yêu cầu kỹ thuật: dung sai, độ phẳng, chất lượng mép lỗ và xử lý bề mặt nếu có.
Đột CNC nhôm A5052 đúng thông số ngay từ đầu sẽ giúp sản phẩm dễ lắp ráp, đạt yêu cầu công năng và hạn chế lãng phí vật liệu. Hãy lựa chọn phương án gia công dựa trên bản vẽ và điều kiện sử dụng thực tế để có được thành phẩm phù hợp với mục đích của công trình hoặc dây chuyền sản xuất.