

Phay CNC và tiện CNC khác gì? Đây đều là phương pháp gia công cơ khí chính xác bằng máy CNC, nhưng chúng khác nhau chủ yếu ở cách chuyển động của dao và phôi, từ đó quyết định loại chi tiết, hình dạng và yêu cầu kỹ thuật phù hợp.
Hiểu đơn giản: tiện CNC phù hợp với chi tiết dạng tròn xoay, còn phay CNC phù hợp với chi tiết dạng khối, mặt phẳng, rãnh, lỗ và biên dạng phức tạp.
Phay CNC và tiện CNC khác gì?
Điểm khác biệt dễ nhớ nhất nằm ở chuyển động:
- Tiện CNC: phôi quay, dao cắt di chuyển để bóc vật liệu.
- Phay CNC: dao cắt quay, phôi được cố định hoặc di chuyển theo các trục máy.
Ví dụ:
Một thanh nhôm tròn cần tiện thành trục Ø30mm dài 100mm chọn tiện CNC.
Một tấm nhôm A6061 cần phay thành tấm gá 200 × 150mm, có 6 lỗ Ø10mm và 2 rãnh dài 50mm chọn phay CNC.

Bảng so sánh phay CNC và tiện CNC
| Tiêu chí | Phay CNC | Tiện CNC |
|---|---|---|
| Nguyên lý | Dao quay cắt vật liệu | Phôi quay, dao cắt |
| Dạng chi tiết | Khối, tấm, biên dạng | Tròn xoay, dạng trụ |
| Bề mặt phù hợp | Mặt phẳng, rãnh, hốc, lỗ | Mặt trụ, mặt đầu, ren |
| Hình dạng | Vuông, chữ nhật, bất kỳ biên dạng | Tròn, trụ, côn, ren |
| Gia công lỗ | Rất phù hợp | Có thể khoan/doa trên trục |
| Gia công ren | Có | Rất phù hợp |
| Gia công rãnh | Rất phù hợp | Phù hợp rãnh trên chi tiết tròn |
| Gia công biên dạng 3D | Tốt | Hạn chế hơn |
| Vật liệu | Nhôm, inox, thép, đồng… | Nhôm, inox, thép, đồng… |
| Chi tiết điển hình | Gá, khuôn, plate, vỏ máy | Trục, bạc, chốt, puly |
| Khối lượng phôi | Tấm, khối, thanh | Chủ yếu thanh tròn |
| Độ chính xác | Có thể đạt cao tùy máy và quy trình | Có thể đạt cao tùy máy và quy trình |
| Chi phí | Phụ thuộc số trục, thời gian cắt | Phụ thuộc đường kính, chiều dài, thời gian tiện |
| Điểm mạnh | Gia công hình dạng phức tạp | Gia công chi tiết tròn xoay |
1. Khác nhau về mục đích gia công
Phay CNC dùng để làm gì?
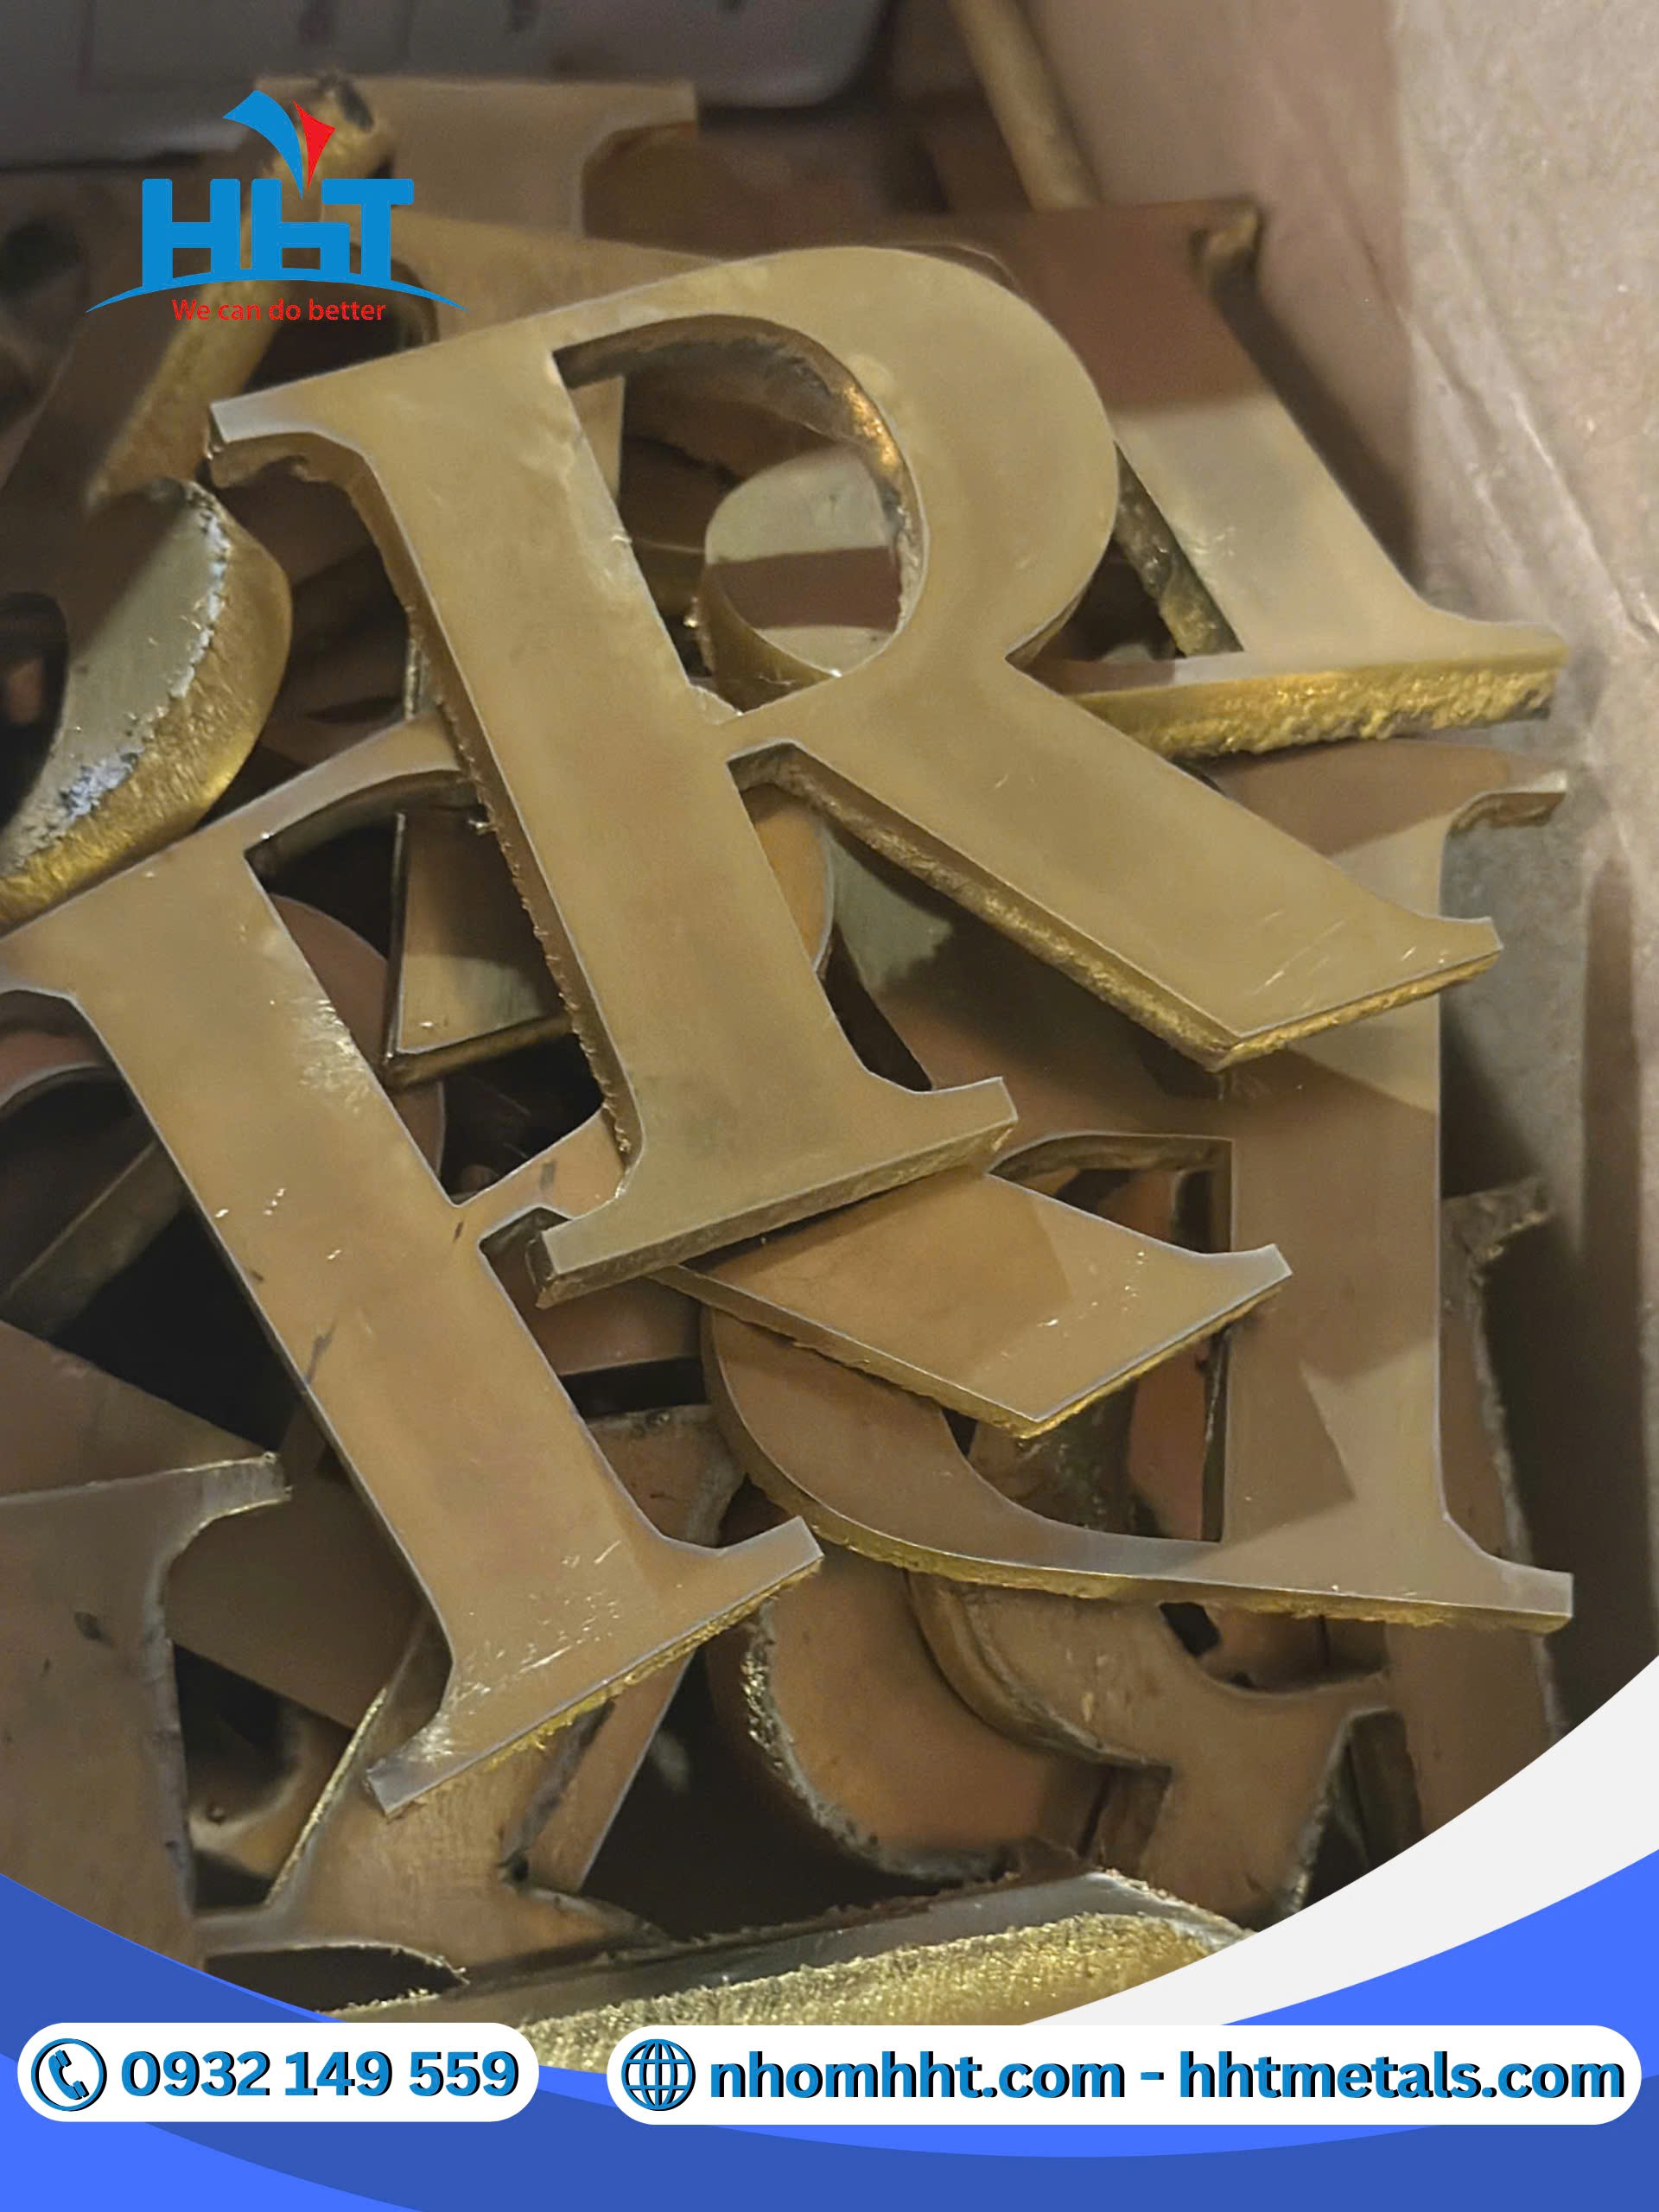
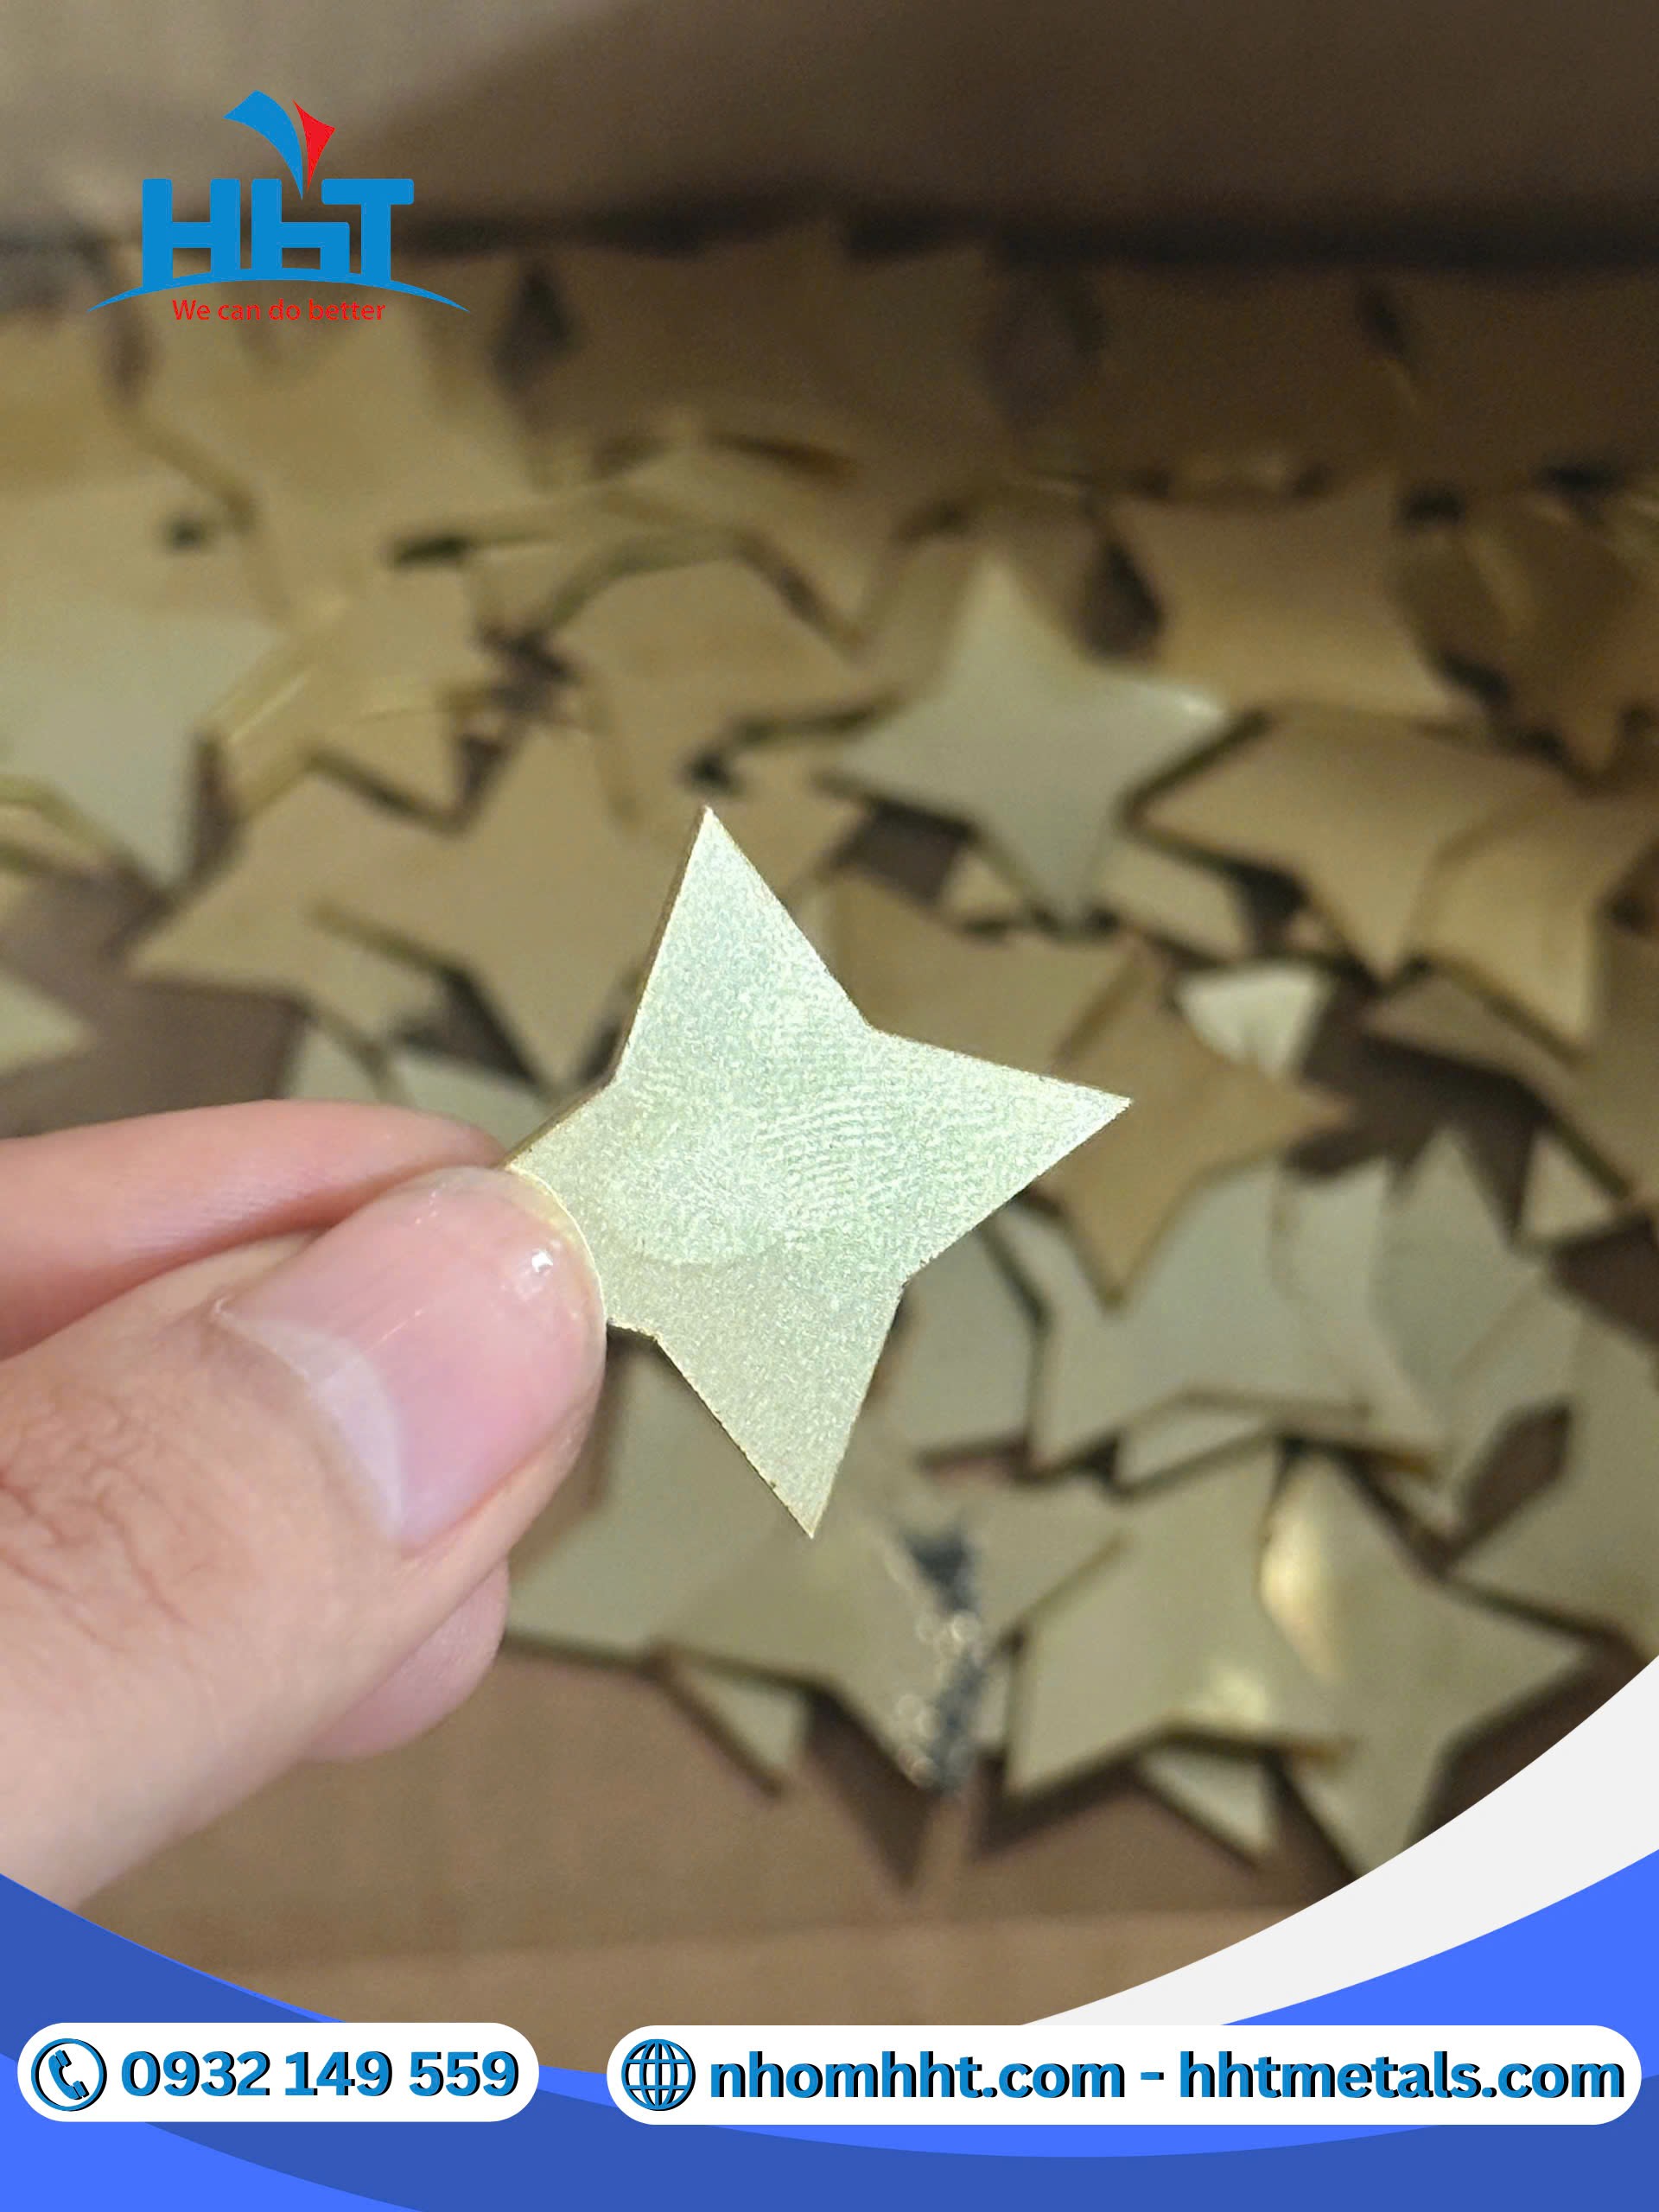
Phay CNC chủ yếu dùng để tạo hình chi tiết bằng cách loại bỏ vật liệu trên phôi bằng dao phay quay.
Các dạng gia công phổ biến gồm:
- Phay mặt phẳng.
- Phay mặt bậc.
- Phay rãnh.
- Phay hốc.
- Khoan lỗ.
- Doa lỗ.
- Taro ren.
- Phay biên dạng.
- Phay 3D.
- Vát mép.
- Gia công nhiều mặt.
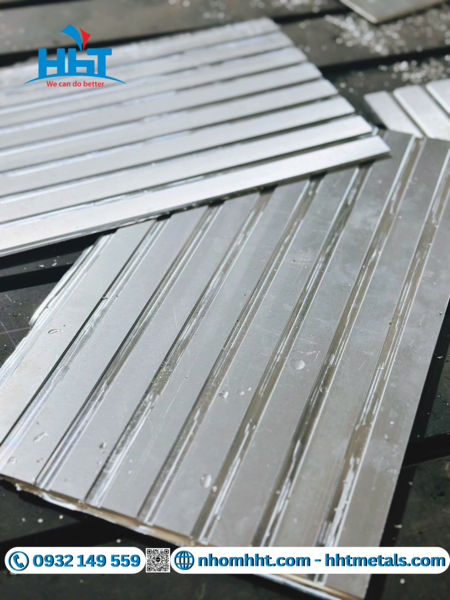
Ví dụ một tấm A6061 dày 10mm có kích thước 200 × 150mm cần:
- 4 lỗ Ø10mm.
- 2 lỗ Ø20mm.
- 2 rãnh 10 × 50mm.
- Vát mép 1 × 45°.
Phay CNC là phương án phù hợp.
Tiện CNC dùng để làm gì?
Tiện CNC phù hợp nhất với các chi tiết có đường tâm quay, đặc biệt là chi tiết dạng tròn.
Các công việc thường gặp:
- Tiện đường kính ngoài.
- Tiện đường kính trong.
- Tiện mặt đầu.
- Tiện côn.
- Tiện rãnh.
- Tiện ren.
- Khoan tâm.
- Doa lỗ.
- Tạo bán kính.
- Gia công biên dạng tròn.
Ví dụ một thanh nhôm A6061 Ø50mm cần gia công thành:
- Đường kính ngoài Ø40mm.
- Chiều dài 80mm.
- Lỗ tâm Ø20mm.
- Ren M20.
Tiện CNC phù hợp hơn phay CNC.

2. Phay CNC và tiện CNC khác nhau về chuyển động như thế nào?
Đây là cách dễ nhất để nhớ.
Tiện CNC
Phôi quay – dao di chuyển – tạo hình tròn xoay.
Ví dụ:
Thanh tròn Ø50mm → tiện xuống Ø40mm.
Dao sẽ bóc vật liệu quanh toàn bộ chu vi của phôi.
Phay CNC
Dao quay → dao và phôi di chuyển tương đối → tạo mặt phẳng, rãnh, lỗ hoặc biên dạng.
Ví dụ:
Khối nhôm 100 × 100 × 30mm → phay xuống còn 100 × 100 × 25mm, sau đó tạo rãnh và lỗ.

3. Phay CNC và tiện CNC khác nhau về hình dạng chi tiết
| Hình dạng chi tiết | Phương pháp ưu tiên |
|---|---|
| Trục tròn | Tiện CNC |
| Chốt | Tiện CNC |
| Bạc | Tiện CNC |
| Puly | Tiện CNC |
| Vòng tròn | Tiện CNC |
| Ren ngoài dạng trụ | Tiện CNC |
| Tấm gá | Phay CNC |
| Khối gá | Phay CNC |
| Plate | Phay CNC |
| Hốc | Phay CNC |
| Rãnh | Phay CNC |
| Mặt phẳng | Phay CNC |
| Biên dạng 3D | Phay CNC |
Cách nhớ:
Tròn nghĩ đến tiện.
Khối, mặt, rãnh, hốc nghĩ đến phay.
Xem thêm: Bào rãnh V hay phay rãnh? Bảng so sánh nhanh

4. Vật liệu phay CNC và tiện CNC có giống nhau không?
Về cơ bản, cả phay CNC và tiện CNC đều có thể gia công nhiều loại vật liệu, nhưng thông số cắt sẽ thay đổi theo từng vật liệu.
Nhôm
Các mác thường gặp:
- A1050.
- A1060.
- A3003.
- A5052.
- A6061.
- A7075.
Nhôm có ưu điểm là nhẹ, dễ gia công và thường có tốc độ cắt cao hơn so với inox hoặc thép.
A6061-T6 đặc biệt phổ biến trong gia công chi tiết cơ khí, đồ gá và các chi tiết cần độ bền tương đối cao.
Inox
Các mác phổ biến:
- Inox 201.
- Inox 304.
- Inox 316.
Inox có độ bền và độ dai cao hơn nhiều loại nhôm, đồng thời có xu hướng phát sinh nhiệt và khó gia công hơn.
Khi phay hoặc tiện inox cần kiểm soát:
- Tốc độ trục chính.
- Lượng chạy dao.
- Chiều sâu cắt.
- Khả năng thoát phoi.
- Làm mát.
Thép
Một số vật liệu thường gặp:
- SS400.
- S45C.
- SCM440.
- SKD11.
Thép thường được sử dụng cho các chi tiết cần độ bền, độ cứng hoặc khả năng chịu tải cao hơn.
Đồng
Đồng và hợp kim đồng cũng có thể gia công CNC, thường gặp trong:
- Đầu nối.
- Điện cực.
- Chi tiết dẫn điện.
- Bushing.
- Linh kiện cơ khí.

5. So sánh thông số gia công
Thông số gia công không thể dùng một con số cố định cho mọi trường hợp vì còn phụ thuộc vào máy, dao, vật liệu, đường kính dao, độ cứng phôi, dung dịch làm mát và yêu cầu bề mặt.
Một số thông số cơ bản cần quan tâm gồm:
| Thông số | Phay CNC | Tiện CNC |
|---|---|---|
| Tốc độ trục chính | RPM | RPM |
| Tốc độ cắt | Vc | Vc |
| Lượng chạy dao | Vf hoặc fz | f hoặc mm/vòng |
| Chiều sâu cắt | Ap | Ap |
| Chiều rộng cắt | Ae | – |
| Đường kính dao | Rất quan trọng | Đường kính phôi |
| Số me dao | Quan trọng | Loại insert |
| Vật liệu dao | Carbide, HSS… | Carbide, CBN… |
Ví dụ phay nhôm A6061
Giả sử dùng dao carbide Ø10mm, có thể bắt đầu thử nghiệm ở vùng tốc độ cắt khoảng 200–400 m/phút, tùy dao và máy.
Công thức tốc độ trục chính:
n = 1000 × Vc / (π × D)
Nếu:
- Vc = 300 m/phút.
- D = 10mm.
thì:
n ≈ 9.550 vòng/phút.
Đây chỉ là ví dụ tính toán, không phải thông số bắt buộc cho mọi máy. Khi chạy thực tế cần dựa vào catalogue dao và khả năng máy.

6. Độ chính xác phay CNC và tiện CNC
Cả hai phương pháp đều có thể đạt độ chính xác cao, nhưng độ chính xác thực tế phụ thuộc vào:
- Độ chính xác máy.
- Độ cứng máy.
- Dao cụ.
- Cách gá phôi.
- Vật liệu.
- Nhiệt độ.
- Chiều dài chi tiết.
- Chế độ cắt.
- Quy trình đo kiểm.
Với các chi tiết cơ khí thông thường, bản vẽ có thể yêu cầu dung sai như:
- ±0,10mm.
- ±0,05mm.
- ±0,02mm.
Các vị trí đặc biệt có thể yêu cầu dung sai nhỏ hơn, nhưng lúc này cần xác định rõ máy, dao, phương pháp gá và phương pháp kiểm tra.
Không nên chỉ ghi “gia công CNC chính xác” mà không xác định dung sai trên bản vẽ.
Xem thêm: Đơn vị gia công phay CNC nhôm tấm độ dày từ 0.33 mm – 20mm chuyên nghiệp

7. Phay CNC và tiện CNC khác nhau về chi phí thế nào?
Không có mức giá cố định cho phay CNC hay tiện CNC.
Chi phí thường phụ thuộc vào:
Phay CNC
- Kích thước phôi.
- Số mặt cần gia công.
- Số lỗ.
- Số rãnh.
- Độ sâu hốc.
- Số lần gá.
- Số dao sử dụng.
- Thời gian chạy máy.
- Độ chính xác.
- Yêu cầu bề mặt.
Tiện CNC
- Đường kính phôi.
- Chiều dài phôi.
- Lượng vật liệu cần bóc.
- Số bước tiện.
- Ren.
- Rãnh.
- Lỗ trong.
- Dung sai.
- Yêu cầu bề mặt.
Ví dụ dễ hiểu
Một thanh A6061 Ø50 × 100mm chỉ cần tiện xuống Ø40 × 80mm có thể có quy trình tương đối đơn giản.
Trong khi một khối A6061 100 × 100 × 50mm phải phay:
- 6 mặt.
- 10 lỗ.
- 3 rãnh.
- 2 hốc.
thì thời gian gia công có thể cao hơn đáng kể.
Vì vậy, không nên đánh giá phay CNC luôn đắt hơn tiện CNC hoặc ngược lại. Giá phụ thuộc trực tiếp vào lượng công việc thực tế.
8. Khi nào nên chọn phay CNC?
Nên chọn phay CNC nếu chi tiết có:
- Mặt phẳng.
- Rãnh.
- Hốc.
- Nhiều lỗ.
- Biên dạng vuông/chữ nhật.
- Biên dạng cong phức tạp.
- Bề mặt 3D.
- Nhiều vị trí cần gia công chính xác.
Ví dụ
Tấm gá A6061-T6 10mm, kích thước 200 × 150mm, có 8 lỗ và 2 rãnh. Phay CNC.
9. Khi nào nên chọn tiện CNC?
Nên chọn tiện CNC nếu chi tiết chủ yếu có dạng:
- Trục.
- Chốt.
- Bạc.
- Puly.
- Vòng.
- Ống tròn.
- Ren ngoài.
- Ren trong.
- Bề mặt côn.
Ví dụ
Trục A6061 Ø40 × 100mm, hai đầu có ren và một đoạn Ø30mm.Tiện CNC là lựa chọn phù hợp.
10. Có trường hợp nào phải kết hợp phay CNC và tiện CNC không?
Có, và đây là trường hợp khá phổ biến.
Ví dụ một chi tiết dạng trục:
Ø50 × 150mm
có:
- Đường kính ngoài Ø40mm.
- Lỗ tâm Ø20mm.
- Ren M20.
- Một mặt có rãnh then 8 × 4mm.
- Hai lỗ ngang Ø6mm.
Có thể thực hiện:
Tiện CNC tạo đường kính, mặt đầu, lỗ và ren.
Sau đó:
Phay CNC tạo rãnh then và lỗ ngang.
Như vậy, không phải lúc nào cũng cần chọn một trong hai. Với chi tiết phức tạp, tiện + phay CNC kết hợp thường giúp hoàn thiện đầy đủ các bề mặt.
Bảng chọn nhanh: phay CNC hay tiện CNC?
| Yêu cầu | Nên chọn |
|---|---|
| Trục tròn | Tiện CNC |
| Chốt | Tiện CNC |
| Bạc | Tiện CNC |
| Puly | Tiện CNC |
| Ren ngoài trên trục | Tiện CNC |
| Tấm gá | Phay CNC |
| Plate | Phay CNC |
| Rãnh then | Phay CNC |
| Hốc | Phay CNC |
| Nhiều lỗ trên mặt phẳng | Phay CNC |
| Biên dạng 3D | Phay CNC |
| Trục có rãnh then và lỗ ngang | Tiện + phay CNC |
Cách xác định phương pháp gia công từ bản vẽ
Khi nhận một bản vẽ, có thể nhìn nhanh theo 4 bước:
Bước 1: Xem hình dạng phôi
Phôi tròn ưu tiên nghĩ đến tiện.
Phôi tấm/khối ưu tiên nghĩ đến phay.
Bước 2: Xem bề mặt cần gia công
Có đường kính, ren, mặt trụ tiện.
Có mặt phẳng, hốc, rãnh, nhiều lỗ phay.
Bước 3: Xem dung sai
Ví dụ:
- Kích thước thông thường ±0,10mm.
- Kích thước yêu cầu ±0,05mm.
- Lỗ Ø20 H7.
Các vị trí dung sai chặt cần xác định thêm phương pháp gia công và kiểm tra.
Bước 4: Xem yêu cầu vật liệu
Ví dụ:
A6061-T6 nhẹ, phù hợp nhiều chi tiết cơ khí.
Inox 304 chống ăn mòn tốt, phù hợp nhiều chi tiết cần độ bền và thẩm mỹ.
S45C phù hợp nhiều chi tiết cơ khí chịu tải.
Phay CNC và tiện CNC khác gì? Nhớ 3 câu là đủ
Tiện CNC: phôi quay phù hợp chi tiết tròn.
Phay CNC: dao quay phù hợp chi tiết khối, mặt, rãnh, hốc.
Chi tiết phức tạp: có thể cần kết hợp cả tiện và phay CNC.
Điều quan trọng nhất không phải là chọn phương pháp nào “tốt hơn”, mà là chọn đúng phương pháp với hình dạng, vật liệu, dung sai và yêu cầu sử dụng của chi tiết.
Kết luận
Phay CNC và tiện CNC khác nhau chủ yếu ở nguyên lý chuyển động và dạng chi tiết phù hợp. Tiện CNC mạnh ở các chi tiết tròn xoay như trục, chốt, bạc, puly và ren; trong khi phay CNC phù hợp với tấm, khối, mặt phẳng, rãnh, hốc, nhiều lỗ và biên dạng phức tạp.
Với các vật liệu như A1050, A3003, A5052, A6061, A7075, inox 201, inox 304, inox 316, SS400, S45C và đồng, thông số gia công cần được điều chỉnh theo từng vật liệu và dụng cụ cắt.
Nếu có bản vẽ, việc xác định vật liệu + kích thước phôi + dung sai + bề mặt cần gia công + số lượng sẽ giúp lựa chọn chính xác nên phay CNC, tiện CNC hay kết hợp cả hai.
HHT Metals nhận gia công phay CNC, tiện CNC nhôm, inox, thép, đồng theo bản vẽ và yêu cầu kỹ thuật.