
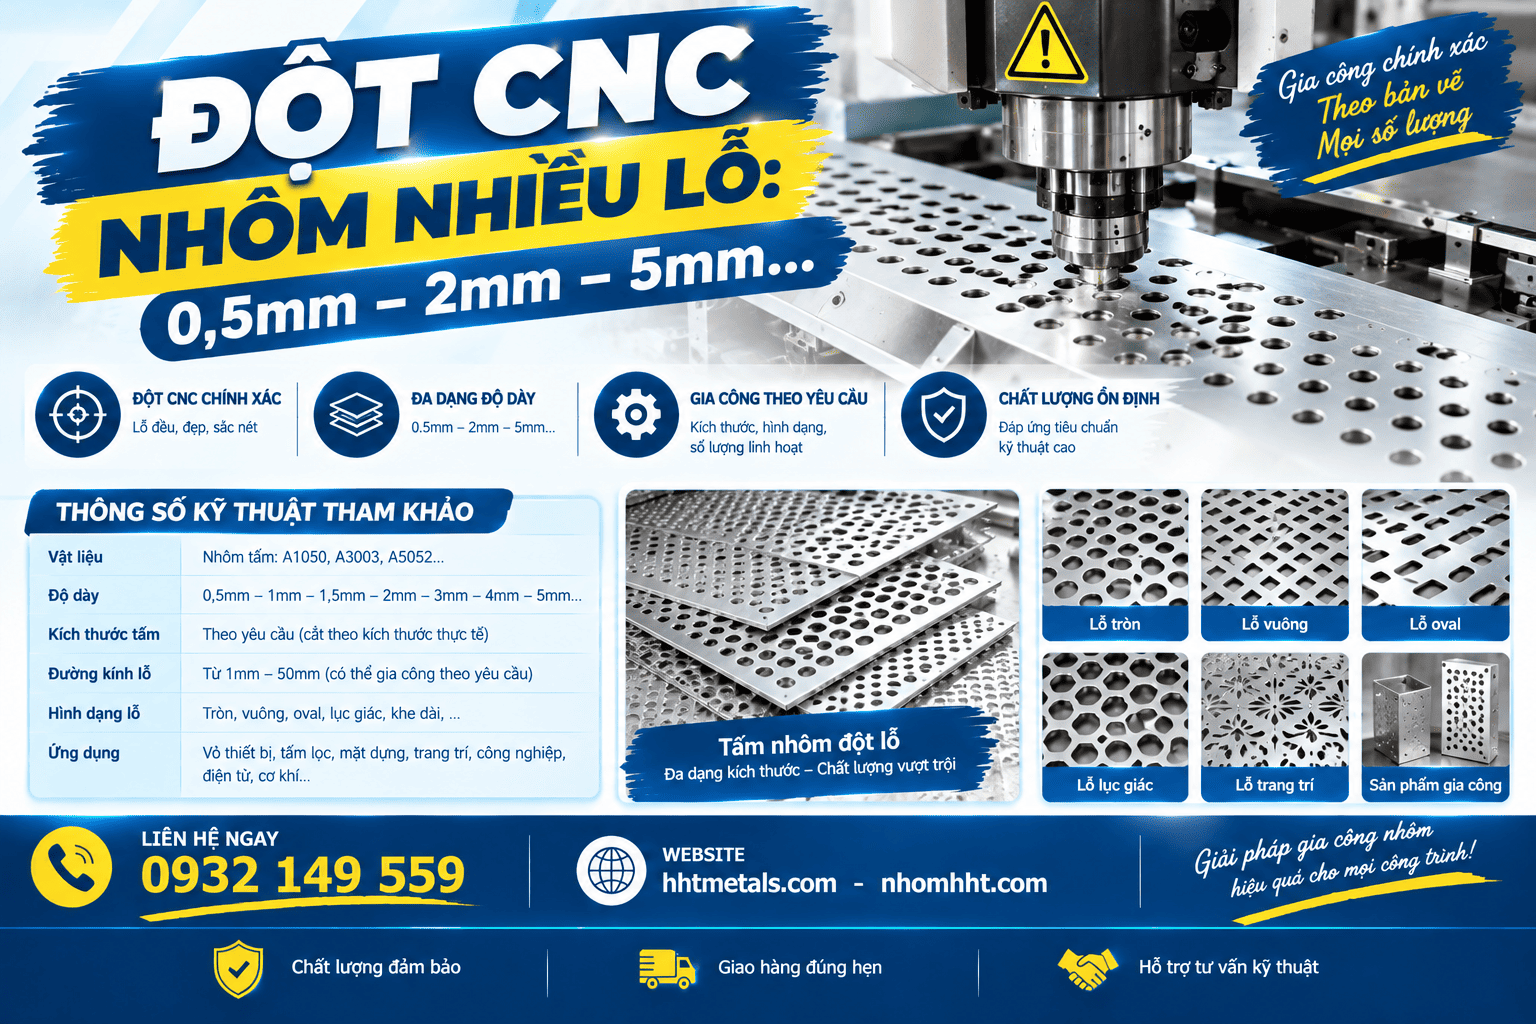
Đột CNC nhôm nhiều lỗ có thể được đột với độ dày 0,5mm, 1mm, 1,5mm, 2mm hoặc dày hơn như 3mm – 5mm, với các mác nhôm A1050, A3003 hay A5052.. Tuy nhiên, không phải mọi độ dày đều sử dụng cùng một loại máy hoặc bộ khuôn. Kích thước lỗ, khoảng cách giữa các lỗ, mác nhôm và yêu cầu độ phẳng đều ảnh hưởng đến chất lượng thành phẩm.
1. Đột CNC nhôm nhiều lỗ là gì?
Đột CNC nhôm nhiều lỗ là quá trình sử dụng máy đột điều khiển số CNC kết hợp với chày và cối phù hợp để tạo nhiều lỗ trên bề mặt nhôm theo chương trình đã thiết lập. Dữ liệu gia công thường được xây dựng từ bản vẽ CAD, DXF hoặc phần mềm lập trình, giúp xác định chính xác vị trí, hình dạng và số lượng lỗ cần đột.
So với việc đột thủ công từng vị trí, máy CNC có thể xử lý các mẫu lỗ lặp lại với tốc độ ổn định, giảm sai lệch giữa các chi tiết và thuận tiện khi sản xuất nhiều sản phẩm cùng quy cách. Đây là lựa chọn đáng cân nhắc đối với những tấm nhôm có hàng chục, hàng trăm hoặc nhiều lỗ hơn, tùy kích thước tấm và yêu cầu thiết kế.
Ví dụ, một tấm nhôm kích thước 500 × 1000mm, dày 1,5mm, có thể được thiết kế với hệ thống lỗ tròn đường kính 5mm, bố trí theo hàng và cột. Khi bản vẽ thể hiện rõ khoảng cách tâm lỗ, vùng đột và phần mép chừa, đơn vị gia công có thể đánh giá khả năng thực hiện, lựa chọn khuôn và sắp xếp trình tự đột phù hợp.
Cần phân biệt đột CNC với cắt laser đột lỗ. Đột CNC tạo lỗ bằng lực cơ học thông qua chày và cối, trong khi cắt laser sử dụng chùm tia laser để cắt theo biên dạng. Mỗi phương pháp có ưu điểm và giới hạn riêng, vì vậy nên lựa chọn dựa trên độ dày nhôm, hình dạng lỗ, số lượng sản phẩm và yêu cầu mép cắt.
Xem thêm: Bào rãnh V nhôm hay không bào rãnh? A5052, A6061, A3003.. và giá

2. Đột CNC nhôm theo độ dày 0,5mm – 2mm – 5mm
Độ dày nhôm là một trong những thông số cần xác định trước khi lựa chọn phương án gia công. Tấm càng dày thường đòi hỏi lực đột lớn hơn, đồng thời cần kiểm soát tốt hơn về bộ khuôn, độ cứng vật liệu và khoảng cách giữa các lỗ.
| Độ dày nhôm | Ứng dụng tham khảo | Điểm cần lưu ý |
|---|---|---|
| 0,5mm | Tấm che, tấm thông gió mỏng, chi tiết trang trí | Dễ biến dạng; cần gá đặt và xử lý cẩn thận |
| 0,8–1mm | Tấm thông gió, vỏ thiết bị, tấm che máy | Kiểm soát độ phẳng và khoảng cách lỗ |
| 1,5–2mm | Chi tiết cơ khí, tấm lắp ráp, tấm bảo vệ | Kiểm tra lực đột, kích thước lỗ và phần mép chừa |
| 3mm | Tấm nhôm có yêu cầu độ cứng cao hơn | Cần xác nhận khả năng máy và khuôn |
| 5mm | Chi tiết dày, tấm đỡ hoặc bộ phận cơ khí chuyên dụng | Không phải mọi máy đột CNC đều đáp ứng được |
Các độ dày trong bảng là quy cách tham khảo để trao đổi ban đầu, không phải giới hạn chung cho tất cả thiết bị. Đặc biệt với nhôm dày 5mm, cần xác nhận công suất máy, loại chày cối, hình dạng lỗ và mác nhôm trước khi chốt phương án đột.
Với nhôm mỏng 0,5mm, vấn đề thường gặp là tấm bị cong, nhăn hoặc biến dạng khi bố trí quá nhiều lỗ trên một diện tích nhỏ. Với nhôm dày 2mm – 5mm, lực đột và độ bền khuôn trở thành yếu tố quan trọng hơn. Do đó, ngoài độ dày, cần xem xét cả số lượng lỗ, kích thước lỗ và tỷ lệ diện tích bị đột trên toàn tấm.

3. Kích thước lỗ và khoảng cách lỗ khi đột CNC nhôm
Một bản vẽ đột CNC nhôm nhiều lỗ cần thể hiện không chỉ đường kính lỗ mà còn phải xác định khoảng cách giữa các lỗ và khoảng cách từ lỗ đến mép tấm. Các thông số này ảnh hưởng đến độ cứng còn lại của vật liệu, khả năng gia công và chất lượng thành phẩm.
Kích thước lỗ thường gặp
Tùy thiết kế và bộ khuôn sẵn có, sản phẩm có thể sử dụng lỗ tròn, lỗ vuông, lỗ chữ nhật, lỗ oval hoặc các hình dạng khác. Ví dụ về kích thước lỗ để tham khảo khi thiết kế gồm:
- Lỗ tròn đường kính 3mm, 4mm, 5mm hoặc 6mm cho các tấm có yêu cầu lỗ nhỏ.
- Lỗ tròn đường kính 8mm, 10mm hoặc 12mm cho tấm thông gió, tấm che và một số chi tiết cơ khí.
- Lỗ vuông 5 × 5mm hoặc 10 × 10mm khi cần tạo hình lỗ theo yêu cầu.
- Lỗ oval hoặc khe dài cho sản phẩm cần thông gió, thoát khí hoặc bố trí khe lắp đặt.
Các kích thước trên chỉ là ví dụ thiết kế, không phải cam kết về giới hạn đột của mọi máy. Kích thước lỗ tối thiểu và tối đa cần được kiểm tra theo độ dày nhôm, hình dạng khuôn, vật liệu và năng lực thiết bị.
Khoảng cách giữa các lỗ
Khoảng cách giữa hai lỗ thường được thể hiện theo khoảng cách tâm lỗ trên bản vẽ. Chẳng hạn, một tấm nhôm có lỗ đường kính 5mm, khoảng cách tâm lỗ 10mm hoặc 15mm sẽ có mật độ lỗ khác nhau đáng kể.
Nếu các lỗ đặt quá sát nhau, phần vật liệu còn lại giữa chúng có thể yếu đi, khiến tấm dễ biến dạng hoặc giảm độ cứng. Vì vậy, không nên lựa chọn khoảng cách lỗ chỉ dựa trên mong muốn có nhiều lỗ nhất; cần cân nhắc độ dày, hình dạng tấm và chức năng sử dụng.
Khoảng cách từ lỗ đến mép tấm
Với tấm nhôm kích thước 300 × 600mm hoặc 500 × 1000mm, bản vẽ nên chỉ rõ phần mép chừa ở cả bốn cạnh. Việc bố trí lỗ quá gần mép có thể làm mép tấm yếu hoặc gây khó khăn khi gá đặt và đột.
Khoảng cách tối thiểu phù hợp cần được xác định theo đường kính lỗ, độ dày, mác nhôm và yêu cầu kỹ thuật của chi tiết. Nếu sản phẩm cần chấn sau khi đột, nên tính toán vị trí lỗ so với đường chấn để hạn chế biến dạng trong quá trình tạo hình.
4. Nên chọn nhôm A1050, A3003 hay A5052 để đột nhiều lỗ?
Ngoài độ dày, mác nhôm cũng ảnh hưởng đến khả năng gia công và tính chất của sản phẩm sau khi hoàn thiện.
Nhôm A1050
A1050 là nhôm có độ tinh khiết cao, thường được cân nhắc cho các ứng dụng cần khả năng tạo hình và dẫn điện, dẫn nhiệt tốt. Loại nhôm này có thể phù hợp với tấm che, chi tiết mỏng hoặc các sản phẩm nhôm đột lỗ không yêu cầu độ bền cơ học quá cao.
Khi đột nhôm A1050, cần chú ý trạng thái vật liệu và độ dày, bởi nhôm mềm có thể dễ bị biến dạng nếu bố trí lỗ dày hoặc thao tác gá đặt chưa phù hợp.
Nhôm A3003
A3003 là hợp kim nhôm có khả năng tạo hình tốt và thường được sử dụng trong các sản phẩm tấm, vỏ và chi tiết công nghiệp. Đây là lựa chọn có thể cân nhắc cho tấm nhôm thông gió, tấm che thiết bị, chi tiết trang trí và một số sản phẩm cần gia công đột lỗ kết hợp chấn gấp.
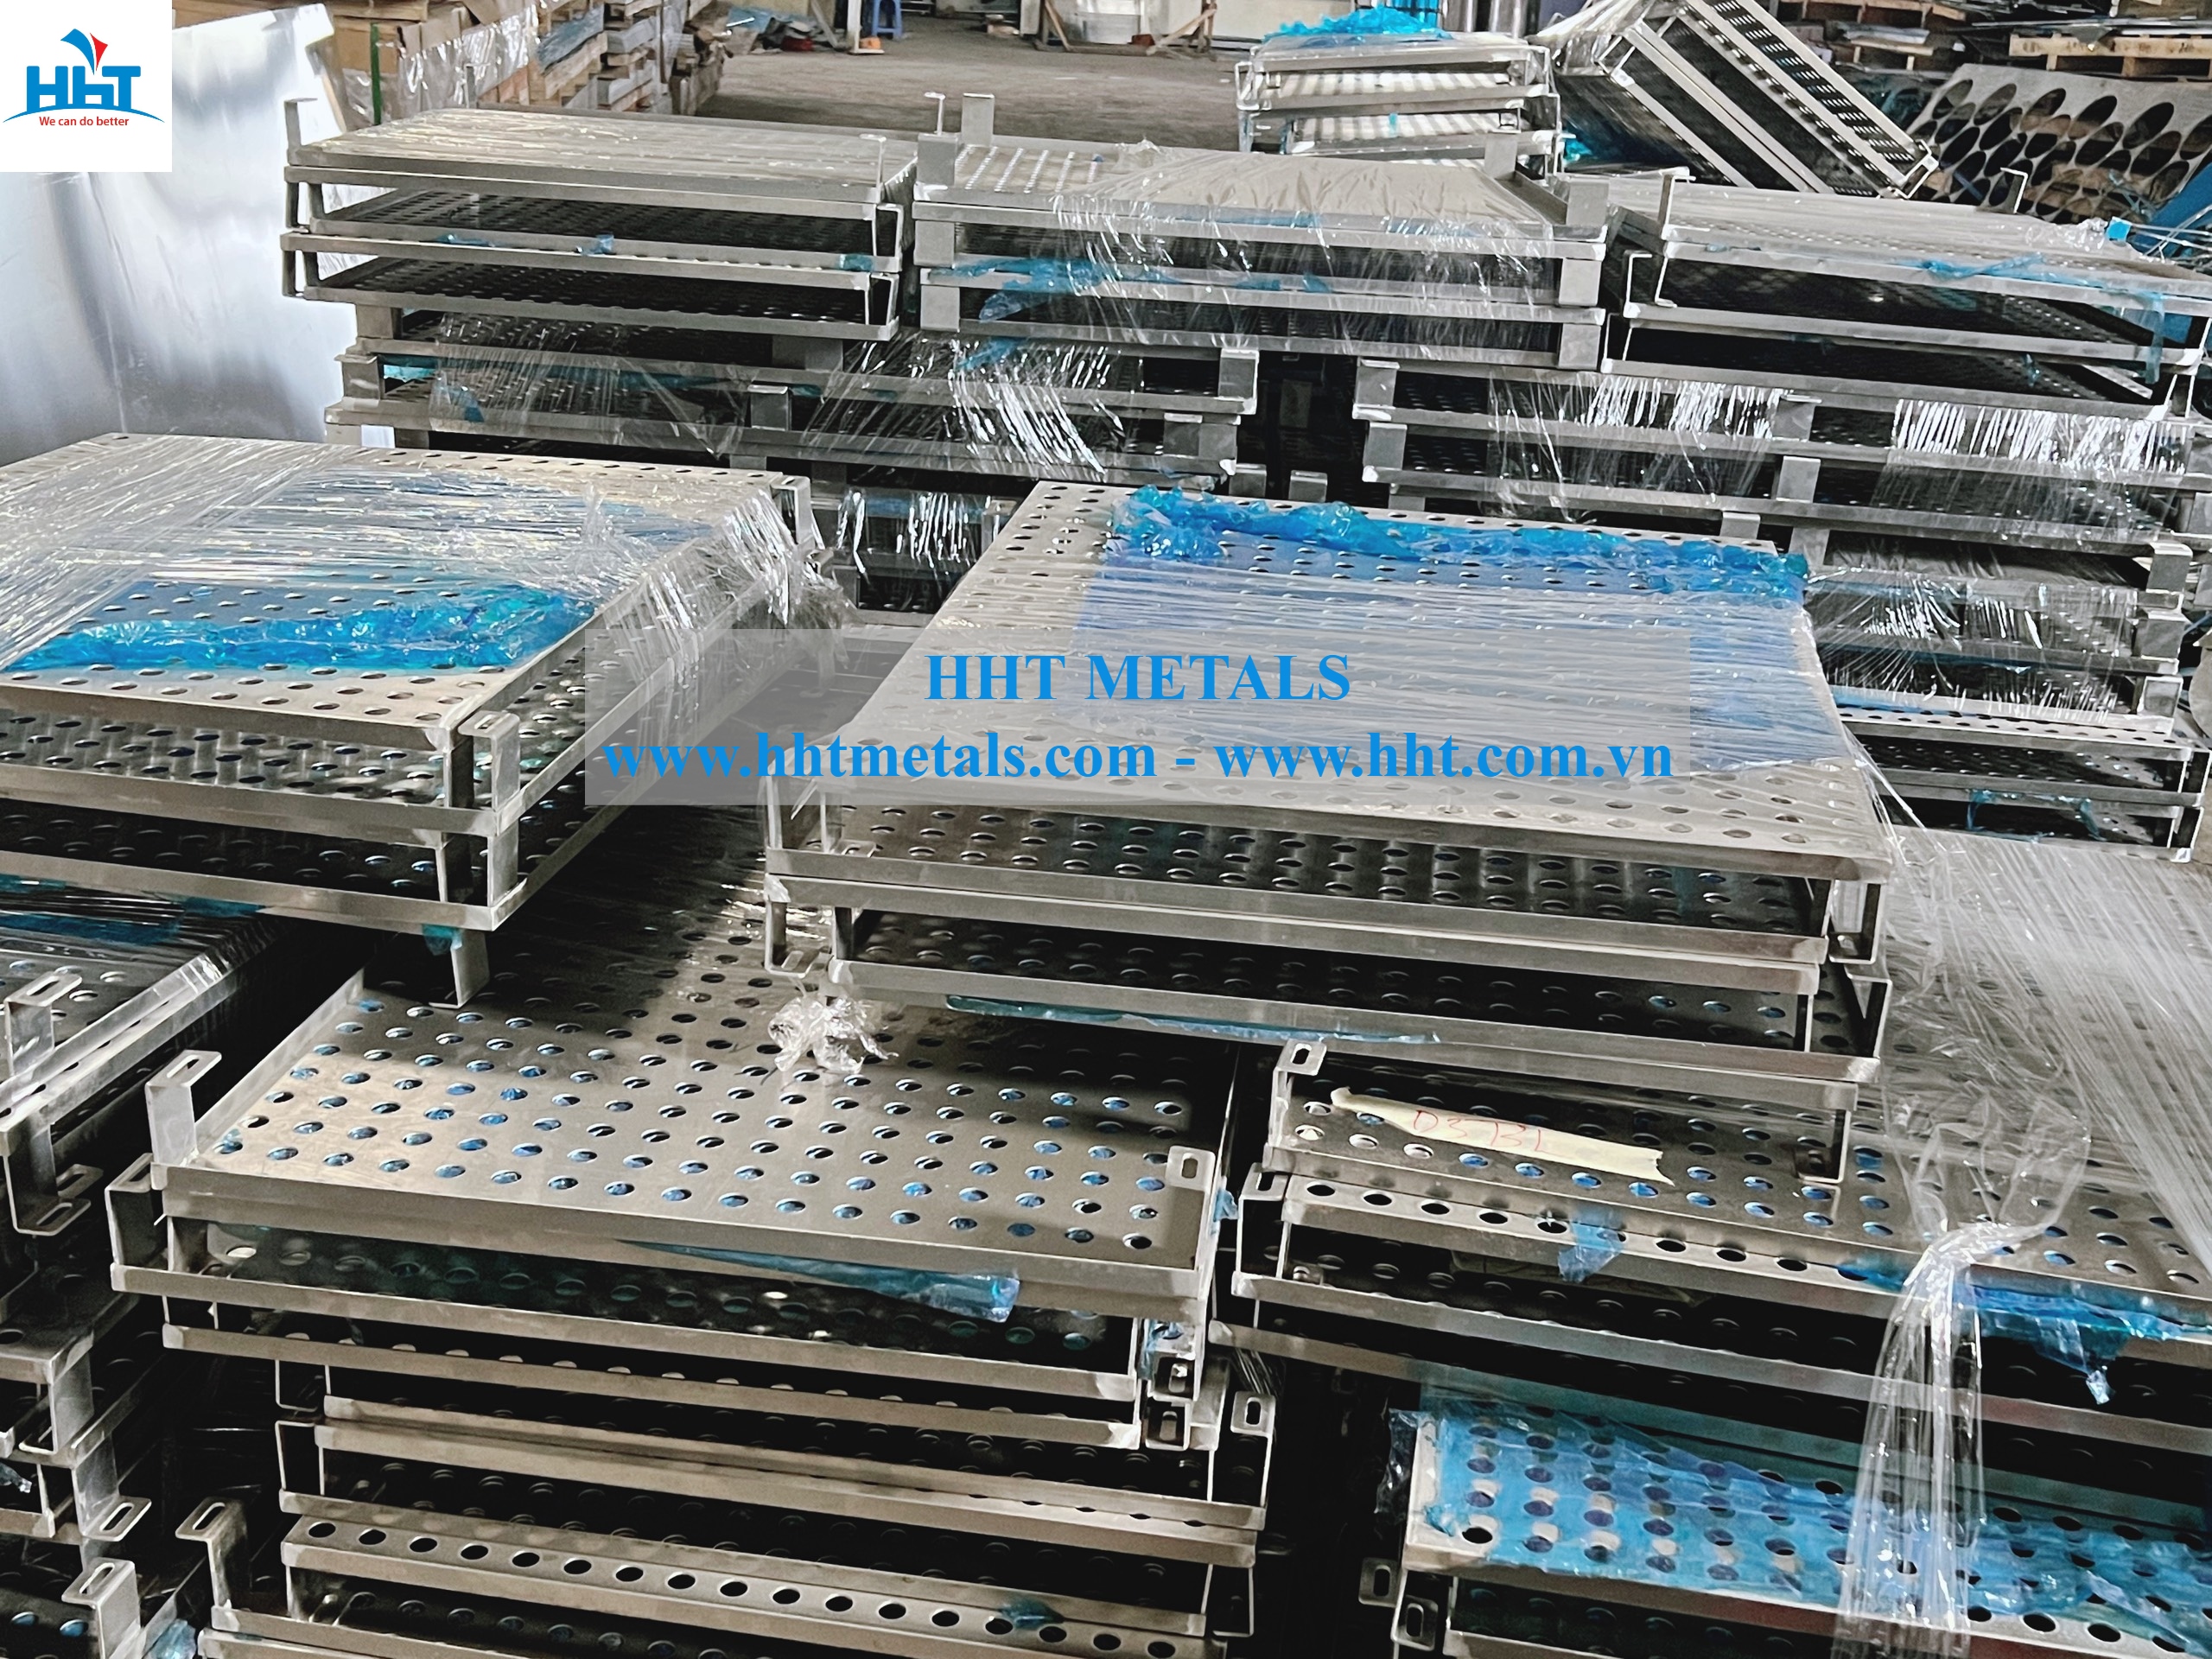
Nếu sản phẩm cần đột nhiều lỗ rồi chấn thành hình chữ U hoặc chữ L, cần kiểm tra cả vị trí lỗ và đường chấn để bảo đảm phần vật liệu còn lại đáp ứng yêu cầu sử dụng.
Nhôm A5052
A5052 là hợp kim nhôm thường được lựa chọn khi cần sự cân bằng giữa khả năng chống ăn mòn và tính chất cơ học. Vật liệu này có thể phù hợp với các chi tiết cơ khí, vỏ thiết bị và sản phẩm sử dụng trong môi trường có yêu cầu cao hơn về độ bền.
Tuy nhiên, khả năng đột và tạo hình còn phụ thuộc vào trạng thái vật liệu cụ thể. Nếu sản phẩm yêu cầu nhiều lỗ nhỏ, mật độ lỗ cao hoặc dung sai chặt, cần đánh giá bản vẽ và phương án gia công trước khi sản xuất hàng loạt.
Lưu ý: Không nên chọn mác nhôm chỉ dựa vào giá hoặc độ dày. Hãy căn cứ vào môi trường sử dụng, yêu cầu chịu lực, khả năng tạo hình và các tiêu chí kỹ thuật của thành phẩm.
Xem thêm: Đột CNC tấm kim loại nhiều lỗ Ø10, Ø20, Ø30 và lỗ đột

5. Ứng dụng của gia công đột CNC nhôm nhiều lỗ
Đột CNC nhôm nhiều lỗ được ứng dụng trong nhiều lĩnh vực nhờ khả năng tạo hệ thống lỗ theo mẫu thiết kế và sản xuất lặp lại.
- Tấm nhôm thông gió: Bố trí lỗ tròn hoặc lỗ dài để hỗ trợ lưu thông không khí trong các hệ thống thiết bị.
- Vỏ máy và tấm che thiết bị: Tạo lỗ thoát nhiệt, khe thông gió hoặc vị trí bắt vít trên vỏ nhôm.
- Tủ điện và thiết bị công nghiệp: Gia công tấm nhôm đục lỗ theo vị trí lắp ráp, tùy yêu cầu của từng thiết kế.
- Tấm nhôm trang trí: Tạo họa tiết lỗ đều nhau hoặc mẫu đột riêng phục vụ kiến trúc và nội thất.
- Chi tiết cơ khí: Đột lỗ để bắt bulông, liên kết, lắp ráp hoặc định vị các bộ phận.
- Thiết bị dân dụng và công nghiệp: Gia công các tấm nhôm có lỗ theo yêu cầu về thông gió, che chắn hoặc giảm khối lượng.
Đối với tấm dùng để thông gió, ngoài kích thước lỗ cần quan tâm đến tổng diện tích thông thoáng. Ví dụ, hai tấm có cùng kích thước 500 × 1000mm nhưng sử dụng đường kính lỗ và khoảng cách tâm khác nhau sẽ có diện tích mở khác nhau. Vì vậy, cần xác định rõ ưu tiên của sản phẩm là lưu thông khí, độ cứng, khả năng che chắn hay tính thẩm mỹ.