
Tiêu chuẩn bào rãnh V inox dày 2mm, 5mm hay 10mm nên bào rãnh V với thông số như thế nào? Góc bào V 90 độ có phù hợp với mọi sản phẩm không? Trong bài viết này, HHT Metals sẽ chia sẻ những thông số tham khảo, cách tính kích thước rãnh và các lưu ý kỹ thuật giúp bạn lựa chọn phương án gia công phù hợp với nhu cầu thực tế.
1. Bào rãnh V inox là gì? Vì sao cần bào rãnh trước khi chấn?
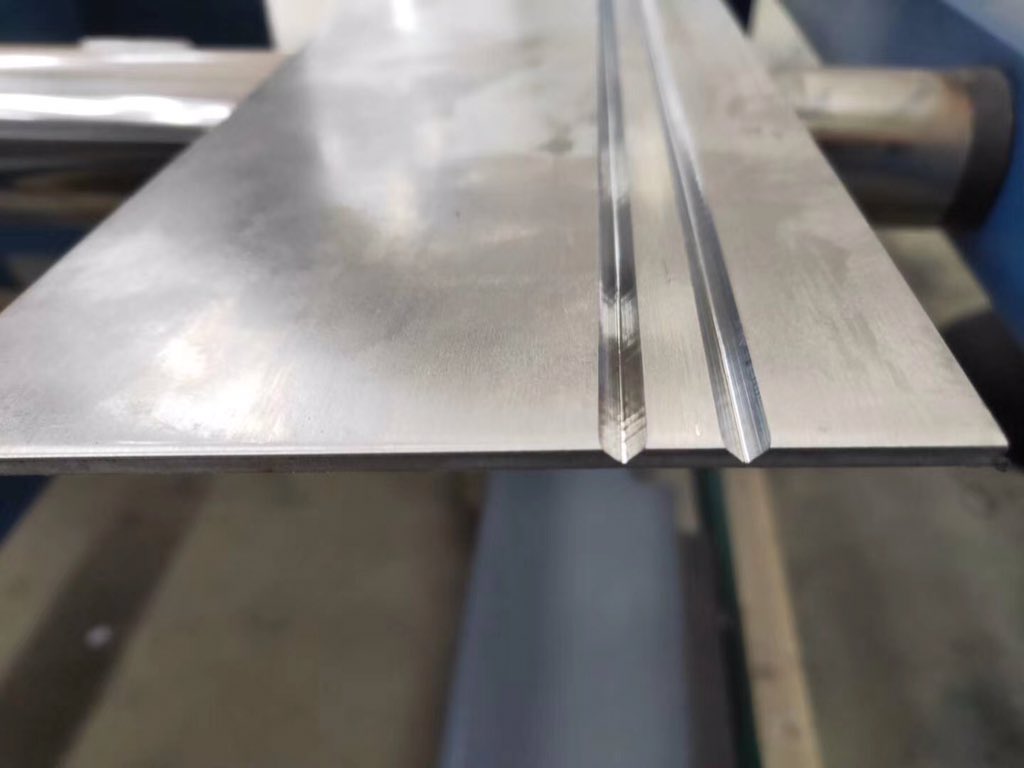
Bào rãnh V inox là phương pháp gia công cơ khí sử dụng dao bào chuyên dụng để tạo một rãnh có tiết diện hình chữ V trên bề mặt tấm inox. Rãnh được gia công tại vị trí cần gấp, sau đó tấm inox được đưa qua máy chấn để tạo góc theo yêu cầu.
Khác với phương pháp chấn trực tiếp trên tấm inox nguyên độ dày, bào rãnh V giúp giảm lượng vật liệu tại vị trí uốn, nhờ đó người thợ có thể kiểm soát đường gấp và tạo ra các cạnh có hình thức sắc nét hơn. Phương pháp này thường được sử dụng khi sản xuất các chi tiết yêu cầu tính thẩm mỹ cao, chẳng hạn như nẹp inox, khung viền, vách trang trí, mặt dựng, tấm ốp và chi tiết inox thang máy.
Chẳng hạn, với tấm inox 304 dày 2mm dùng làm nẹp trang trí, việc bào rãnh đúng vị trí có thể giúp đường gấp gọn và đồng đều hơn. Đối với tấm inox dày 5mm hoặc 10mm, phương án bào rãnh cần được tính toán kỹ hơn để vừa đáp ứng góc chấn, vừa bảo đảm phần vật liệu còn lại đủ phù hợp với yêu cầu chịu lực của sản phẩm.
Cần lưu ý rằng bào rãnh V không đơn thuần là tạo một đường cắt trên bề mặt inox. Chiều sâu, góc rãnh, độ dày đáy còn lại và khoảng cách giữa các đường bào đều ảnh hưởng trực tiếp đến chất lượng sản phẩm sau gia công.
Xem thêm: Bào rãnh V khi nào cần – Soi rãnh CNC kim loại
2. Tiêu chuẩn bào rãnh V inox gồm những thông số nào?
Trong thực tế sản xuất, không có một bộ kích thước rãnh V duy nhất áp dụng cho tất cả các loại inox và mọi chiều dày. Thông số gia công thường được xác định theo bản vẽ, loại vật liệu, thiết bị sử dụng và yêu cầu chấn gấp của từng sản phẩm.
Các yếu tố quan trọng cần xác định gồm:
| Thông số kỹ thuật | Giá trị tham khảo hoặc cách xác định |
|---|---|
| Độ dày tấm inox | 2mm, 3mm, 4mm, 5mm, 6mm, 8mm, 10mm hoặc theo bản vẽ |
| Góc rãnh V | Thường xem xét các góc 60°, 90°, 120° tùy yêu cầu |
| Chiều sâu rãnh | Tính theo độ dày tấm và chiều dày vật liệu còn lại |
| Độ dày đáy còn lại | Có thể tham khảo khoảng 0,5–1,0mm với một số chi tiết inox mỏng; cần đánh giá riêng với tấm dày |
| Chiều rộng miệng rãnh | Phụ thuộc vào góc rãnh và chiều sâu gia công |
| Khoảng cách đường bào | Theo kích thước cạnh, vị trí gấp và bản vẽ sản phẩm |
| Dung sai gia công | Thống nhất theo bản vẽ, thiết bị và yêu cầu nghiệm thu |
| Loại inox | Inox 201, inox 304, inox 316 hoặc các mác inox khác theo yêu cầu |
Những giá trị trên mang tính định hướng ban đầu. Đối với chi tiết cần độ chính xác cao, đơn vị gia công nên xác nhận thông số bằng bản vẽ, mẫu thử hoặc quy trình gia công đã được kiểm chứng trước khi sản xuất hàng loạt.

3. Thông số bào rãnh V inox dày 2mm
Inox dày 2mm là nhóm vật liệu thường được cân nhắc cho các sản phẩm trang trí, nẹp inox, tấm ốp, vỏ thiết bị và một số chi tiết nội thất. Với độ dày này, việc bào rãnh có thể hỗ trợ tạo đường gấp gọn, đặc biệt khi sản phẩm có nhiều cạnh hoặc yêu cầu hình thức đồng đều.
Các thông số tham khảo khi lập phương án gia công:
| Hạng mục | Thông số tham khảo |
|---|---|
| Độ dày inox | 2mm |
| Mác inox | SUS 201, SUS 304 hoặc theo yêu cầu |
| Góc rãnh | 90° thường được xem xét cho góc vuông |
| Đáy còn lại minh họa | 0,5–0,8mm |
| Chiều sâu rãnh tương ứng | 1,2–1,5mm |
| Miệng rãnh V 90° theo hình học lý tưởng | Khoảng 2,4–3,0mm |
Chiều rộng miệng rãnh trong bảng được tính gần đúng theo hình học của rãnh V đối xứng, với chiều sâu đo theo phương vuông góc với bề mặt tấm. Kích thước thực tế còn phụ thuộc vào hình dạng dao, bán kính tại đáy rãnh và quy trình gia công.

4. Tiêu chuẩn bào rãnh V inox dày 5mm
So với tấm inox 2mm, inox dày 5mm có độ cứng và khối lượng lớn hơn, vì vậy phương án bào rãnh cần được tính toán kỹ theo hình dạng sản phẩm và điều kiện gia công. Đây là nhóm chiều dày có thể gặp trong các chi tiết khung, vỏ thiết bị, kết cấu trang trí hoặc sản phẩm yêu cầu độ cứng cao hơn.
Thông số tham khảo cho phương án rãnh V 90°:
| Hạng mục | Thông số tham khảo |
|---|---|
| Độ dày inox | 5mm |
| Góc rãnh dự kiến | 90° hoặc theo bản vẽ |
| Đáy còn lại minh họa | 0,8–1,2mm |
| Chiều sâu rãnh tương ứng | 3,8–4,2mm |
| Miệng rãnh V 90° theo hình học lý tưởng | Khoảng 7,6–8,4mm |
Các giá trị trên là ví dụ tính toán ban đầu, không phải tiêu chuẩn gia công cố định cho inox 5mm. Khi chiều sâu rãnh tăng, yêu cầu về độ ổn định của phôi, dao bào, khả năng thoát phoi và kiểm soát sai lệch cũng trở nên quan trọng hơn.
Xem thêm: Bào rãnh V inox 304 giá bao nhiêu? Bình Dương – Tp HCM..

5. Bào rãnh V inox dày 10mm có được không?
Inox dày 10mm vẫn có thể được xem xét cho phương án bào rãnh V nếu máy móc, dao cụ và quy trình gia công đáp ứng yêu cầu. Tuy nhiên, đây là nhóm chiều dày cần đánh giá kỹ hơn so với inox mỏng, bởi chiều sâu rãnh lớn có thể làm giảm đáng kể tiết diện vật liệu tại vị trí gấp.
Với tấm inox 10mm, không nên mặc định sử dụng cùng thông số đáy còn lại như tấm 2mm. Việc lựa chọn chiều sâu rãnh cần dựa trên chức năng của chi tiết, góc chấn, độ bền yêu cầu và khả năng gia công thực tế.
Bảng minh họa dưới đây giúp hình dung mối quan hệ giữa chiều sâu rãnh và phần vật liệu còn lại:
| Hạng mục | Phương án minh họa |
|---|---|
| Độ dày tấm inox | 10mm |
| Góc rãnh tham khảo | 90° nếu bản vẽ yêu cầu |
| Đáy còn lại giả định | 1–2mm |
| Chiều sâu rãnh tính toán | 8–9mm |
| Miệng rãnh V 90° theo hình học lý tưởng | Khoảng 16–18mm |
Lưu ý: Đây chỉ là ví dụ hình học, không phải khuyến nghị mặc định rằng inox 10mm nên bào sâu 8–9mm. Phần đáy còn lại 1–2mm có thể không đáp ứng yêu cầu kết cấu của một số sản phẩm. Trước khi gia công, cần kiểm tra độ bền, nguy cơ nứt hoặc thủng đáy, yêu cầu chấn và giới hạn thiết bị.

6. Nên chọn inox 201, 304 hay 316 để bào rãnh V?
Bên cạnh thông số gia công, mác inox cũng ảnh hưởng đến việc lựa chọn vật liệu và quy trình chấn gấp. Mỗi loại inox có đặc tính cơ học, khả năng chống ăn mòn và mức giá khác nhau, do đó cần lựa chọn dựa trên môi trường sử dụng và yêu cầu sản phẩm.
| Loại inox | Đặc điểm nổi bật | Ứng dụng tham khảo |
|---|---|---|
| Inox 201 | Chi phí thường thấp hơn inox 304; khả năng chống ăn mòn cần được cân nhắc theo môi trường | Chi tiết nội thất, trang trí trong nhà, sản phẩm ít tiếp xúc môi trường ăn mòn |
| Inox 304 | Khả năng chống ăn mòn tốt trong nhiều môi trường thông dụng, được sử dụng phổ biến trong gia công kim loại | Nẹp inox, vỏ thiết bị, thang máy, tấm ốp và chi tiết trang trí |
| Inox 316 | Có khả năng chống ăn mòn tốt hơn trong nhiều môi trường chứa clorua so với inox 304 | Thiết bị hoặc chi tiết sử dụng trong môi trường có yêu cầu chống ăn mòn cao hơn |
Về gia công, không nên cho rằng inox 201, 304 và 316 có thể dùng chung hoàn toàn một bộ thông số bào rãnh và chấn gấp. Đặc tính cơ học của vật liệu, độ dày, tình trạng bề mặt và bán kính uốn đều có thể làm thay đổi kết quả. Với những chi tiết yêu cầu độ chính xác cao, cần kiểm tra vật liệu thực tế và tiến hành gia công thử khi cần thiết.
Kết luận
Tiêu chuẩn bào rãnh V inox cần được xác định dựa trên độ dày tấm, góc rãnh, chiều sâu gia công, độ dày đáy còn lại và yêu cầu của sản phẩm sau chấn. Với inox 2mm, 5mm và 10mm, mỗi nhóm chiều dày cần được xem xét theo điều kiện gia công riêng thay vì sử dụng một thông số chung cho tất cả.
Nếu bạn đang cần bào rãnh V inox 304, bào rãnh V inox thang máy hoặc gia công inox theo bản vẽ, hãy chuẩn bị thông tin vật liệu, kích thước và góc chấn mong muốn để lựa chọn phương án phù hợp. HHT Metals sẵn sàng hỗ trợ tư vấn giải pháp gia công theo nhu cầu thực tế.