
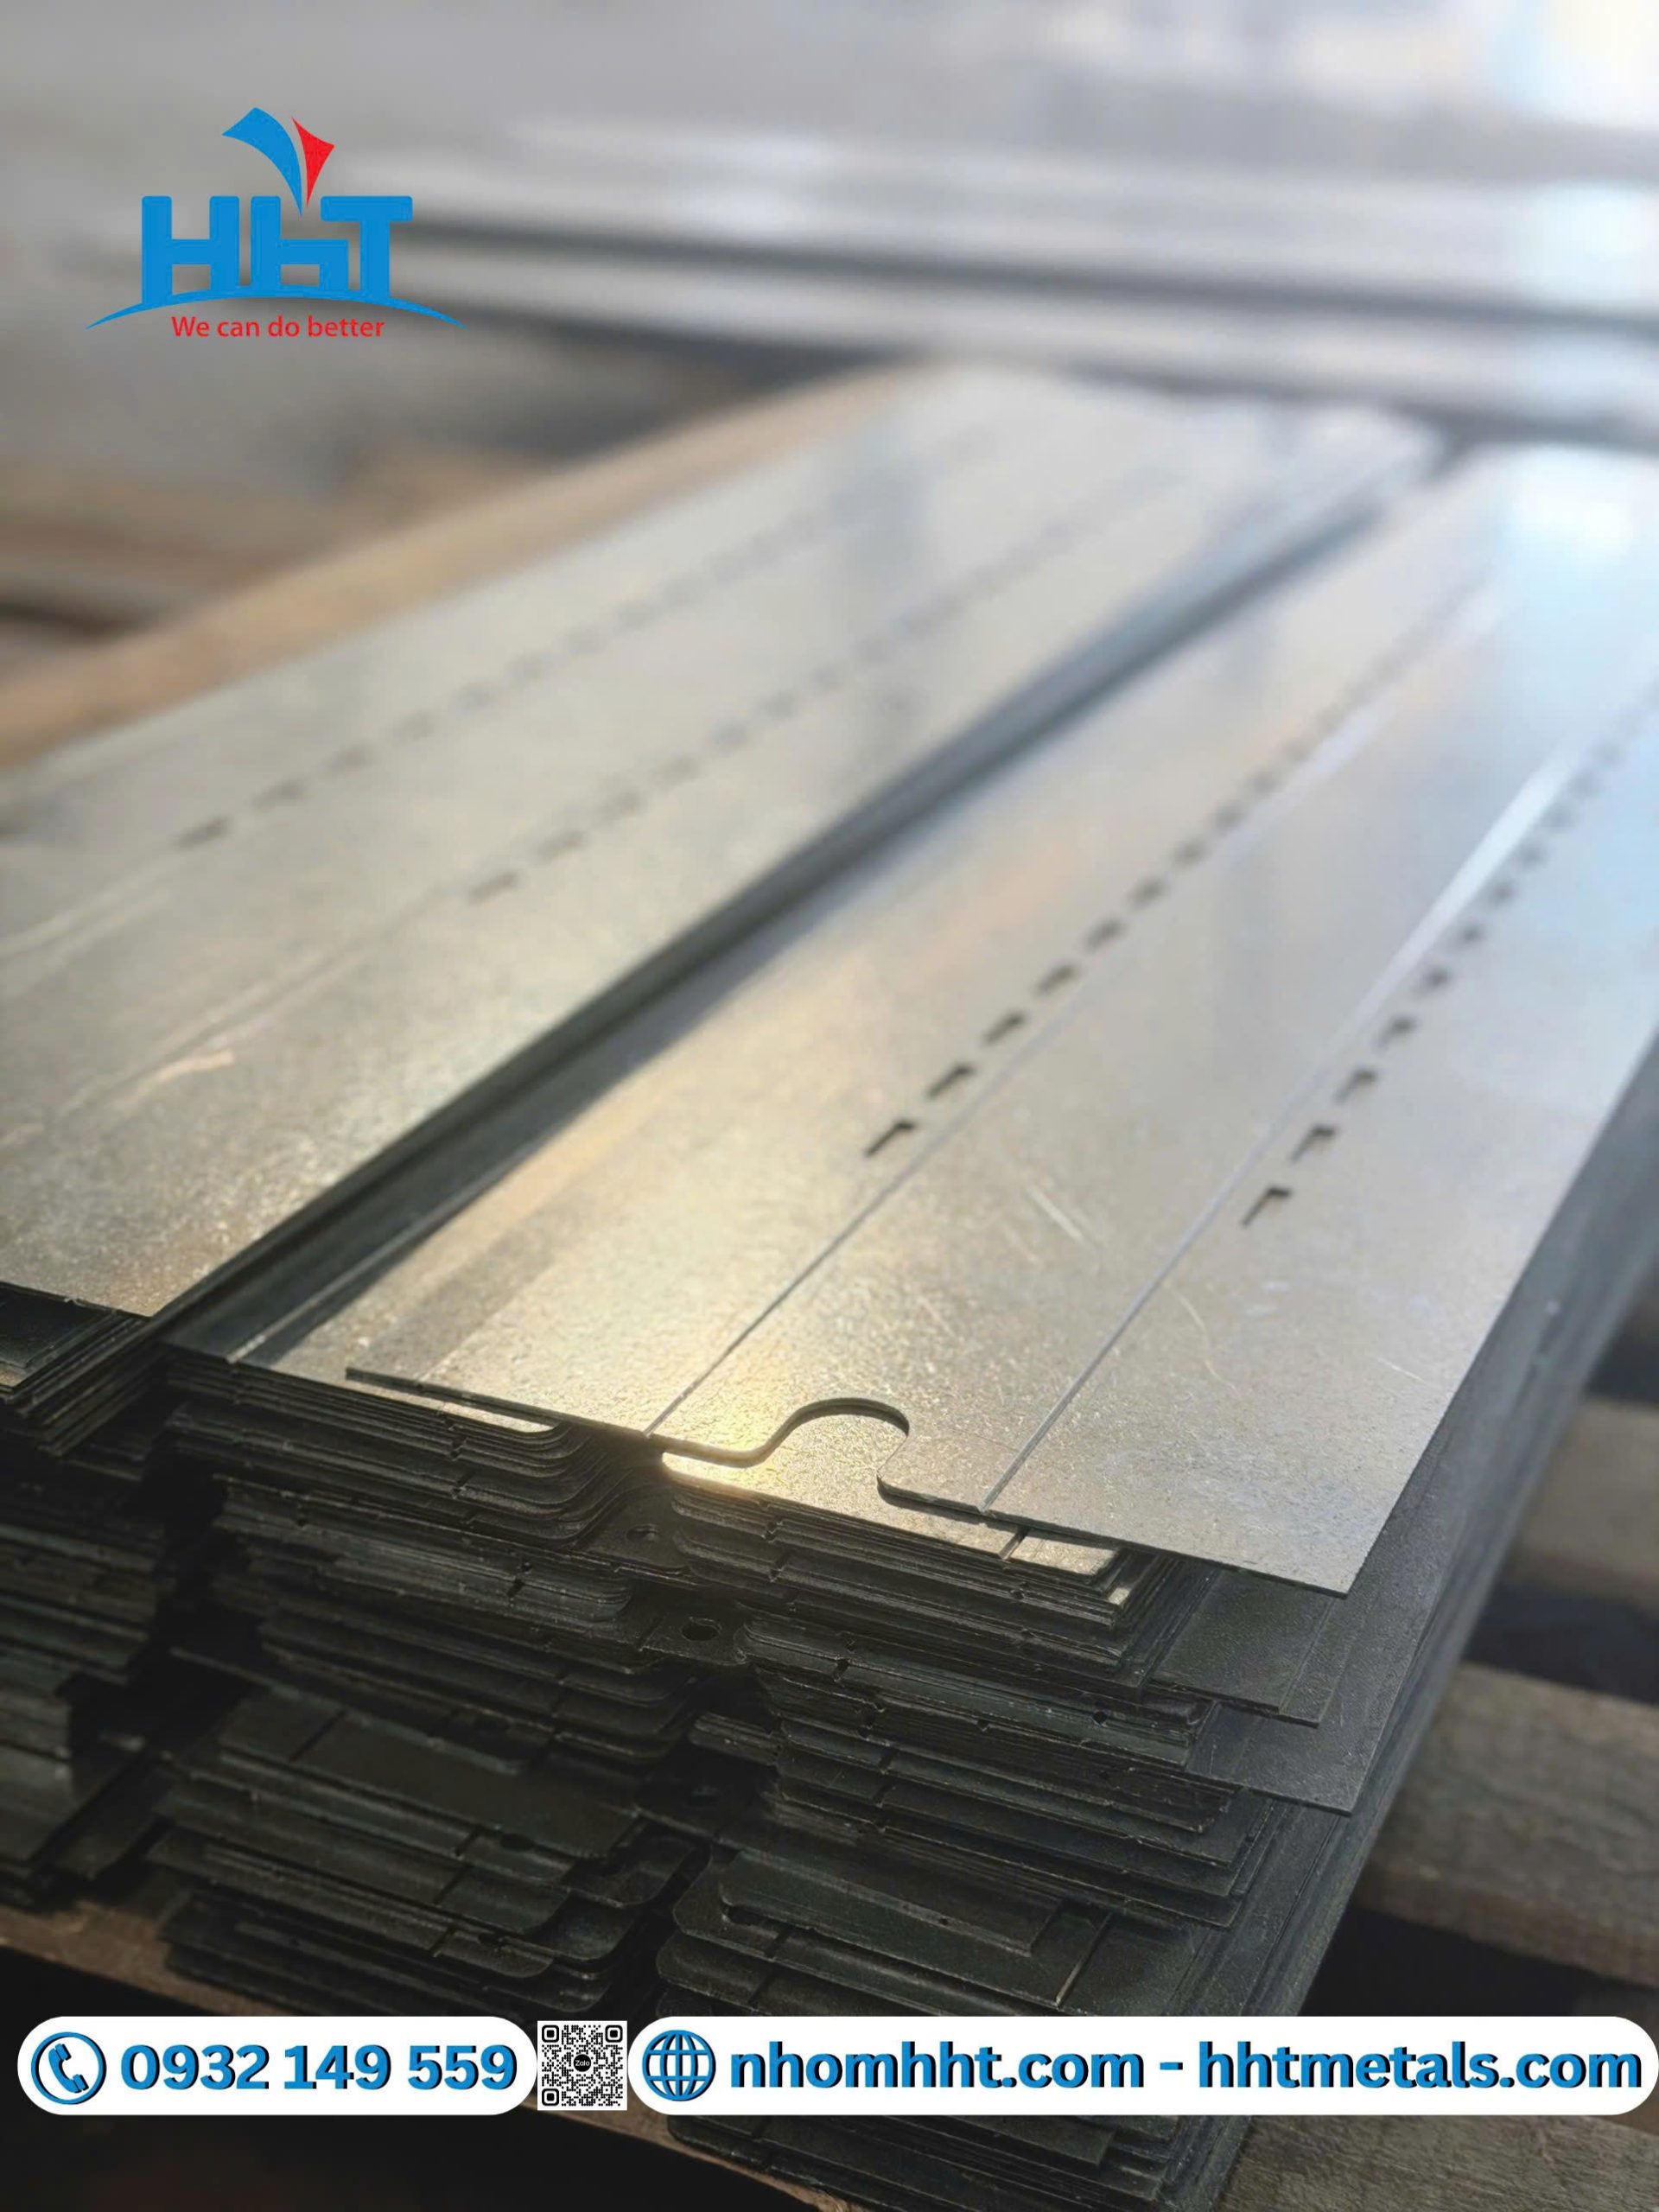
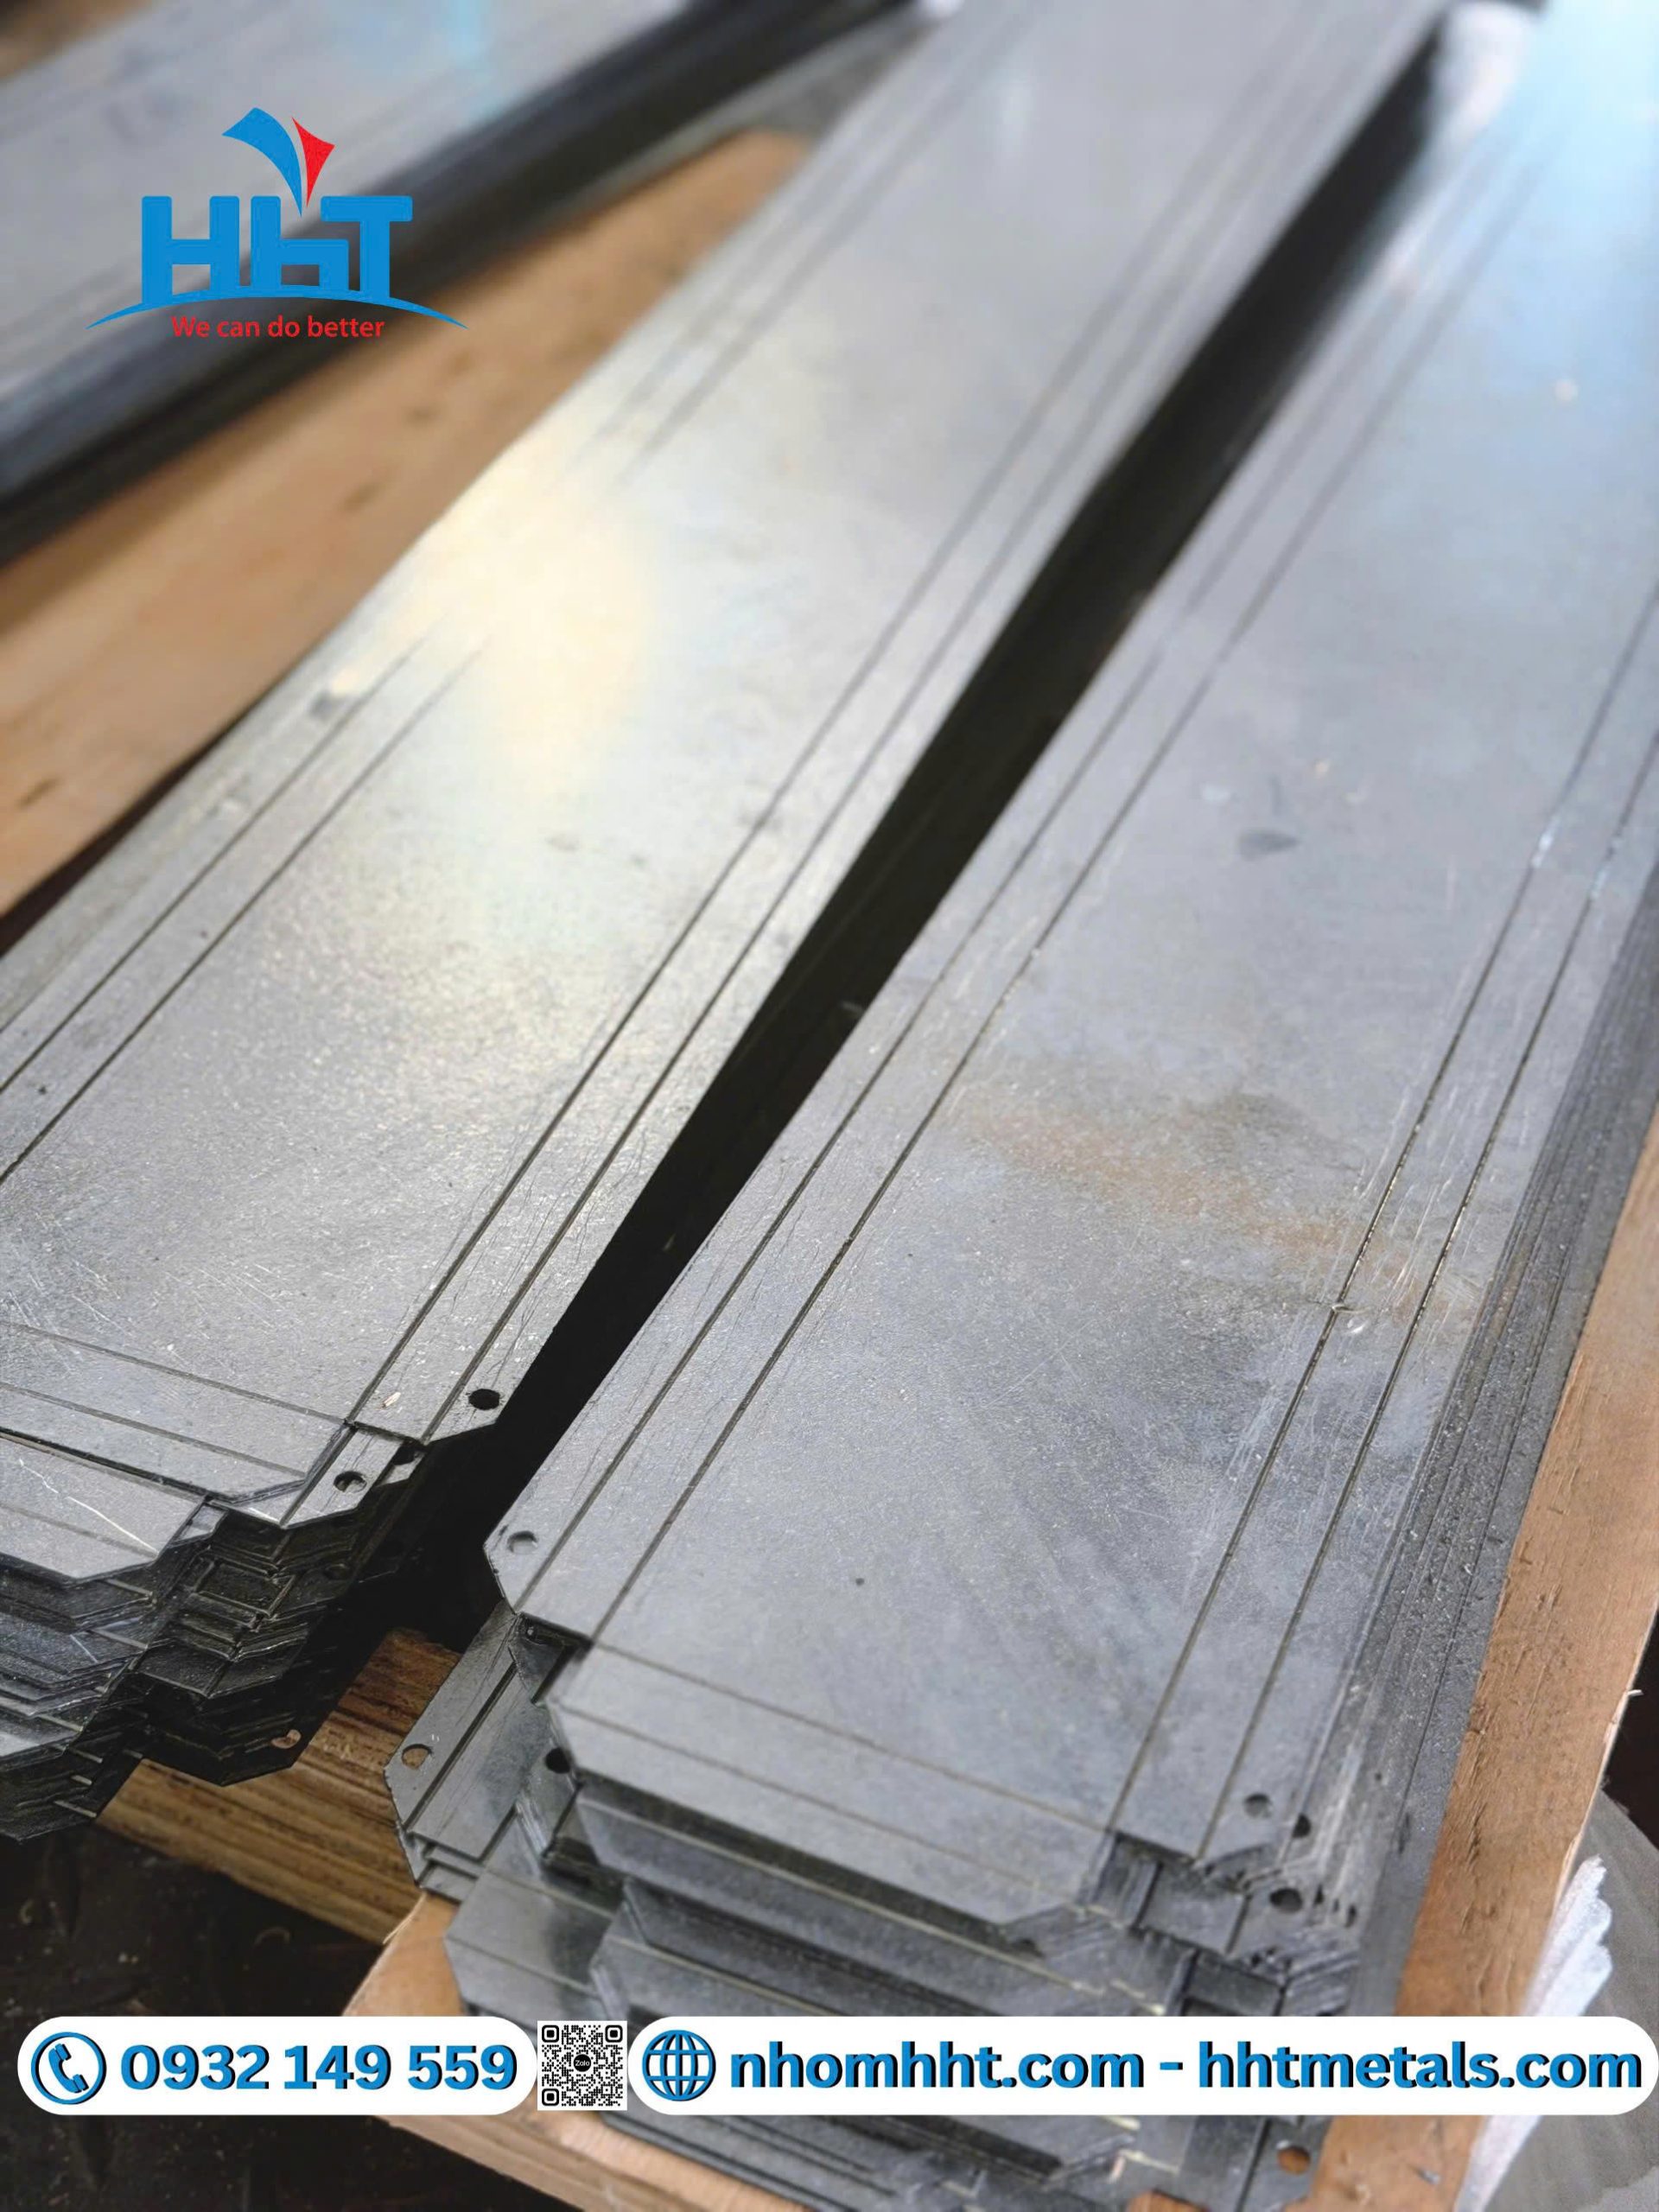
Bào rãnh V khi nào cần? Đây là phương pháp gia công thường được sử dụng khi tấm inox, nhôm hoặc thép cần tạo góc gấp sắc nét, đường chấn gọn và tính thẩm mỹ cao. Bằng cách soi rãnh hình chữ V trên bề mặt kim loại trước khi chấn CNC, sản phẩm có thể đạt hình dạng theo yêu cầu, đặc biệt phù hợp với vách trang trí, tấm ốp, thang máy và hộp kim loại. Tuy nhiên, việc bào rãnh cần được tính toán theo độ dày, loại vật liệu và yêu cầu chịu lực của từng chi tiết.
1. Bào rãnh V kim loại là gì?
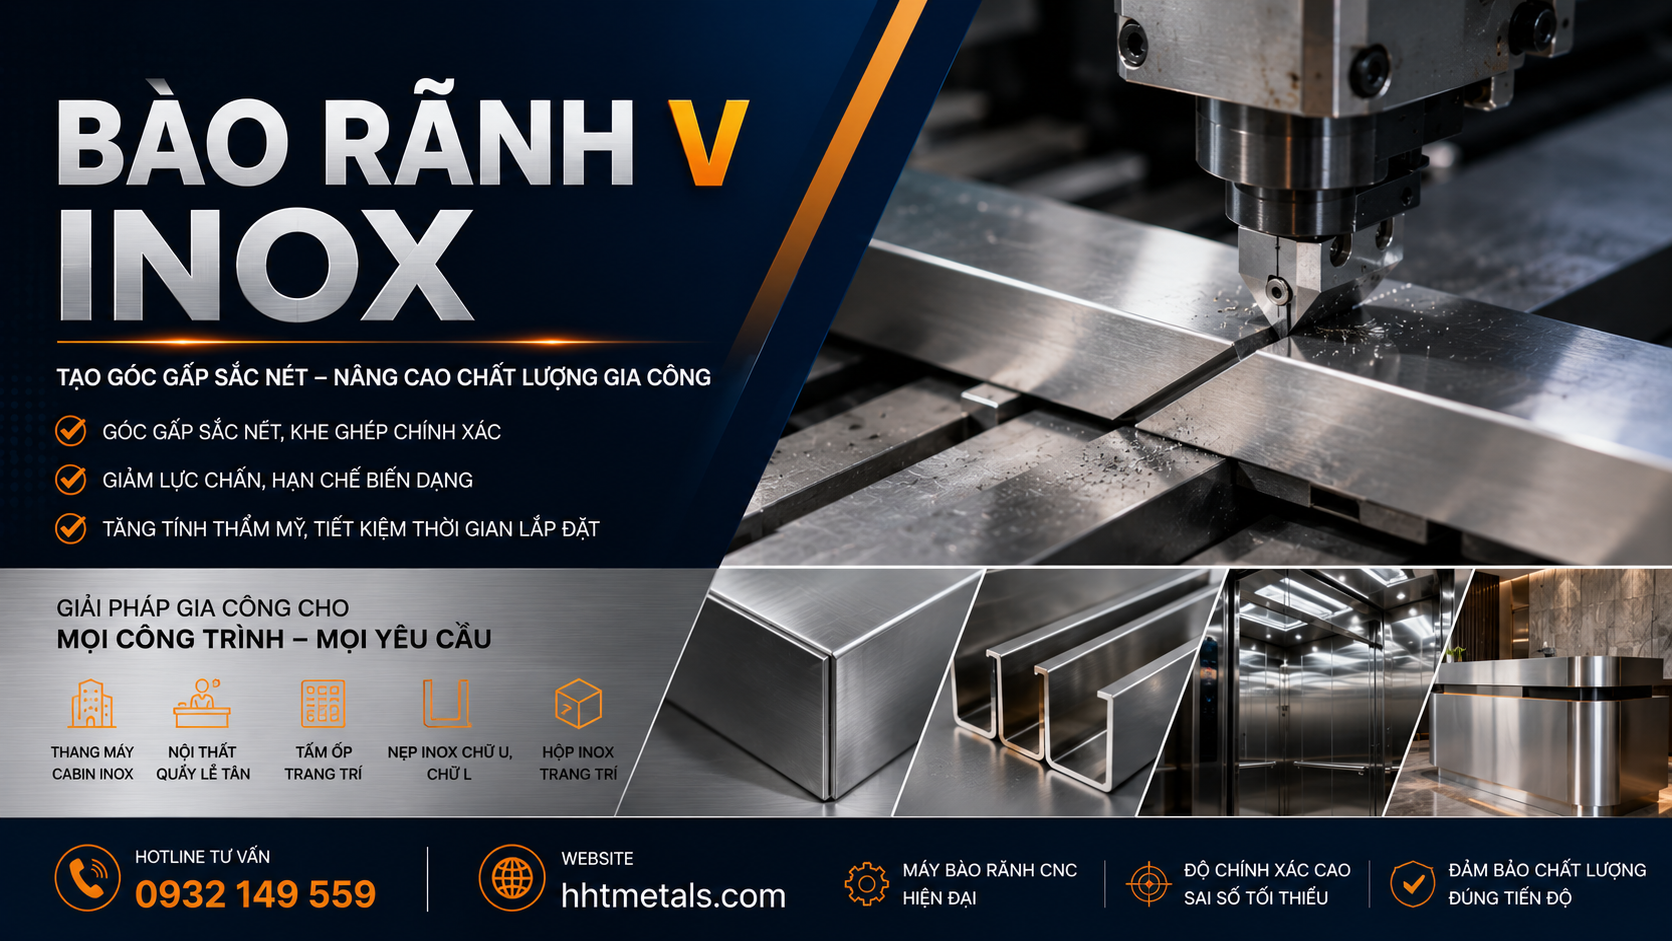
Bào rãnh V là phương pháp sử dụng máy bào rãnh CNC chuyên dụng để tạo đường rãnh hình chữ V trên tấm kim loại theo vị trí đã xác định trên bản vẽ. Rãnh được gia công tại mặt cần tạo góc gấp, giúp phần vật liệu còn lại tại đáy rãnh mỏng hơn so với chiều dày ban đầu, từ đó hỗ trợ quá trình chấn tạo hình.
Phương pháp này thường được ứng dụng trên inox 201, inox 304, inox màu, nhôm tấm và một số loại thép tấm phù hợp với yêu cầu gia công. Đặc biệt, bào rãnh V inox 304 được sử dụng nhiều trong các hạng mục trang trí nội thất, thang máy, quầy lễ tân và vách kim loại vì có thể tạo đường gấp tương đối sắc nét, hạn chế cảm giác góc bo lớn thường gặp khi chấn tấm nguyên chiều dày.
Ví dụ, với tấm inox dày 1.0mm, nếu chấn trực tiếp bằng phương pháp thông thường, bán kính góc trong và hình dạng đường gấp sẽ phụ thuộc vào khuôn chấn, chiều rộng cối, đặc tính vật liệu và lực chấn. Khi bào rãnh V đúng kỹ thuật trước khi chấn, phần vật liệu tại đường gấp được giảm chiều dày, nhờ đó có thể tạo góc gấp gọn hơn và phù hợp hơn với thiết kế yêu cầu.
Điều quan trọng cần hiểu là bào rãnh V không đơn thuần chỉ là tạo một đường xước trên bề mặt. Đây là công đoạn gia công có kiểm soát về độ sâu rãnh, góc dao, phần vật liệu còn lại và vị trí đường bào để bảo đảm chi tiết sau khi chấn vẫn đáp ứng yêu cầu về hình dạng và độ bền.
Xem thêm: Mặt dựng nhôm theo kích thước yêu cầu – đột, chấn, bào rãnh V…
2. Bào rãnh V khi nào cần?
Không phải lúc nào gia công kim loại cũng cần bào rãnh V. Nếu sản phẩm chỉ cần gấp góc thông thường, không yêu cầu đường gấp quá sắc hoặc có yêu cầu chịu lực cao tại vị trí uốn, chấn CNC trực tiếp có thể đã đáp ứng tốt. Ngược lại, với những sản phẩm đặt nặng yếu tố thẩm mỹ và độ chính xác hình học, bào rãnh V là giải pháp đáng cân nhắc.
Trường hợp 1: Cần góc gấp sắc nét, hạn chế bán kính bo lớn
Đây là một trong những lý do phổ biến nhất để lựa chọn bào rãnh V. Khi chấn tấm kim loại nguyên chiều dày, vị trí uốn thường hình thành bán kính góc trong nhất định. Bán kính này thay đổi theo độ dày vật liệu, khuôn chấn, chiều rộng cối và tính chất cơ học của kim loại.
Với các chi tiết trang trí yêu cầu đường gấp vuông vắn, góc cạnh rõ ràng, bào rãnh V giúp giảm lượng vật liệu biến dạng tại đường chấn và hỗ trợ tạo góc gấp gọn hơn.
Các ứng dụng thường gặp gồm:
- Vách inox trang trí trong khách sạn, nhà hàng và showroom.
- Tấm inox ốp cột, ốp tường và nẹp góc.
- Vỏ ngoài của quầy lễ tân, quầy trưng bày và thiết bị nội thất.
- Chi tiết inox vàng gương, inox xước hoặc inox màu cần đường gấp đẹp.
Trường hợp 2: Gia công inox tấm mỏng cần đường gấp đẹp
Với inox tấm mỏng, đặc biệt là các loại inox trang trí dày khoảng 0.6–1.5mm, đường chấn có thể ảnh hưởng rõ đến hình thức tổng thể của sản phẩm. Nếu thiết kế có nhiều cạnh gấp liên tiếp, việc lựa chọn phương pháp gia công phù hợp sẽ giúp thành phẩm trông gọn gàng và đồng đều hơn.
Chẳng hạn, khi sản xuất một hộp trang trí bằng inox 304 dày 0.8mm hoặc 1.0mm, các cạnh cần được gấp theo góc 90° để tạo hình hộp. Nếu yêu cầu đường góc sắc và các mặt phẳng liền mạch, có thể cân nhắc bào rãnh V tại những vị trí cần gấp trước khi chấn.
Tuy vậy, độ dày 0.6–1.5mm chỉ là khoảng tham khảo thường gặp trong các sản phẩm trang trí, không phải giới hạn bắt buộc của công nghệ. Việc có nên bào rãnh hay không còn phụ thuộc vào mác inox, độ sâu rãnh, kết cấu sản phẩm và yêu cầu độ bền của góc gấp.
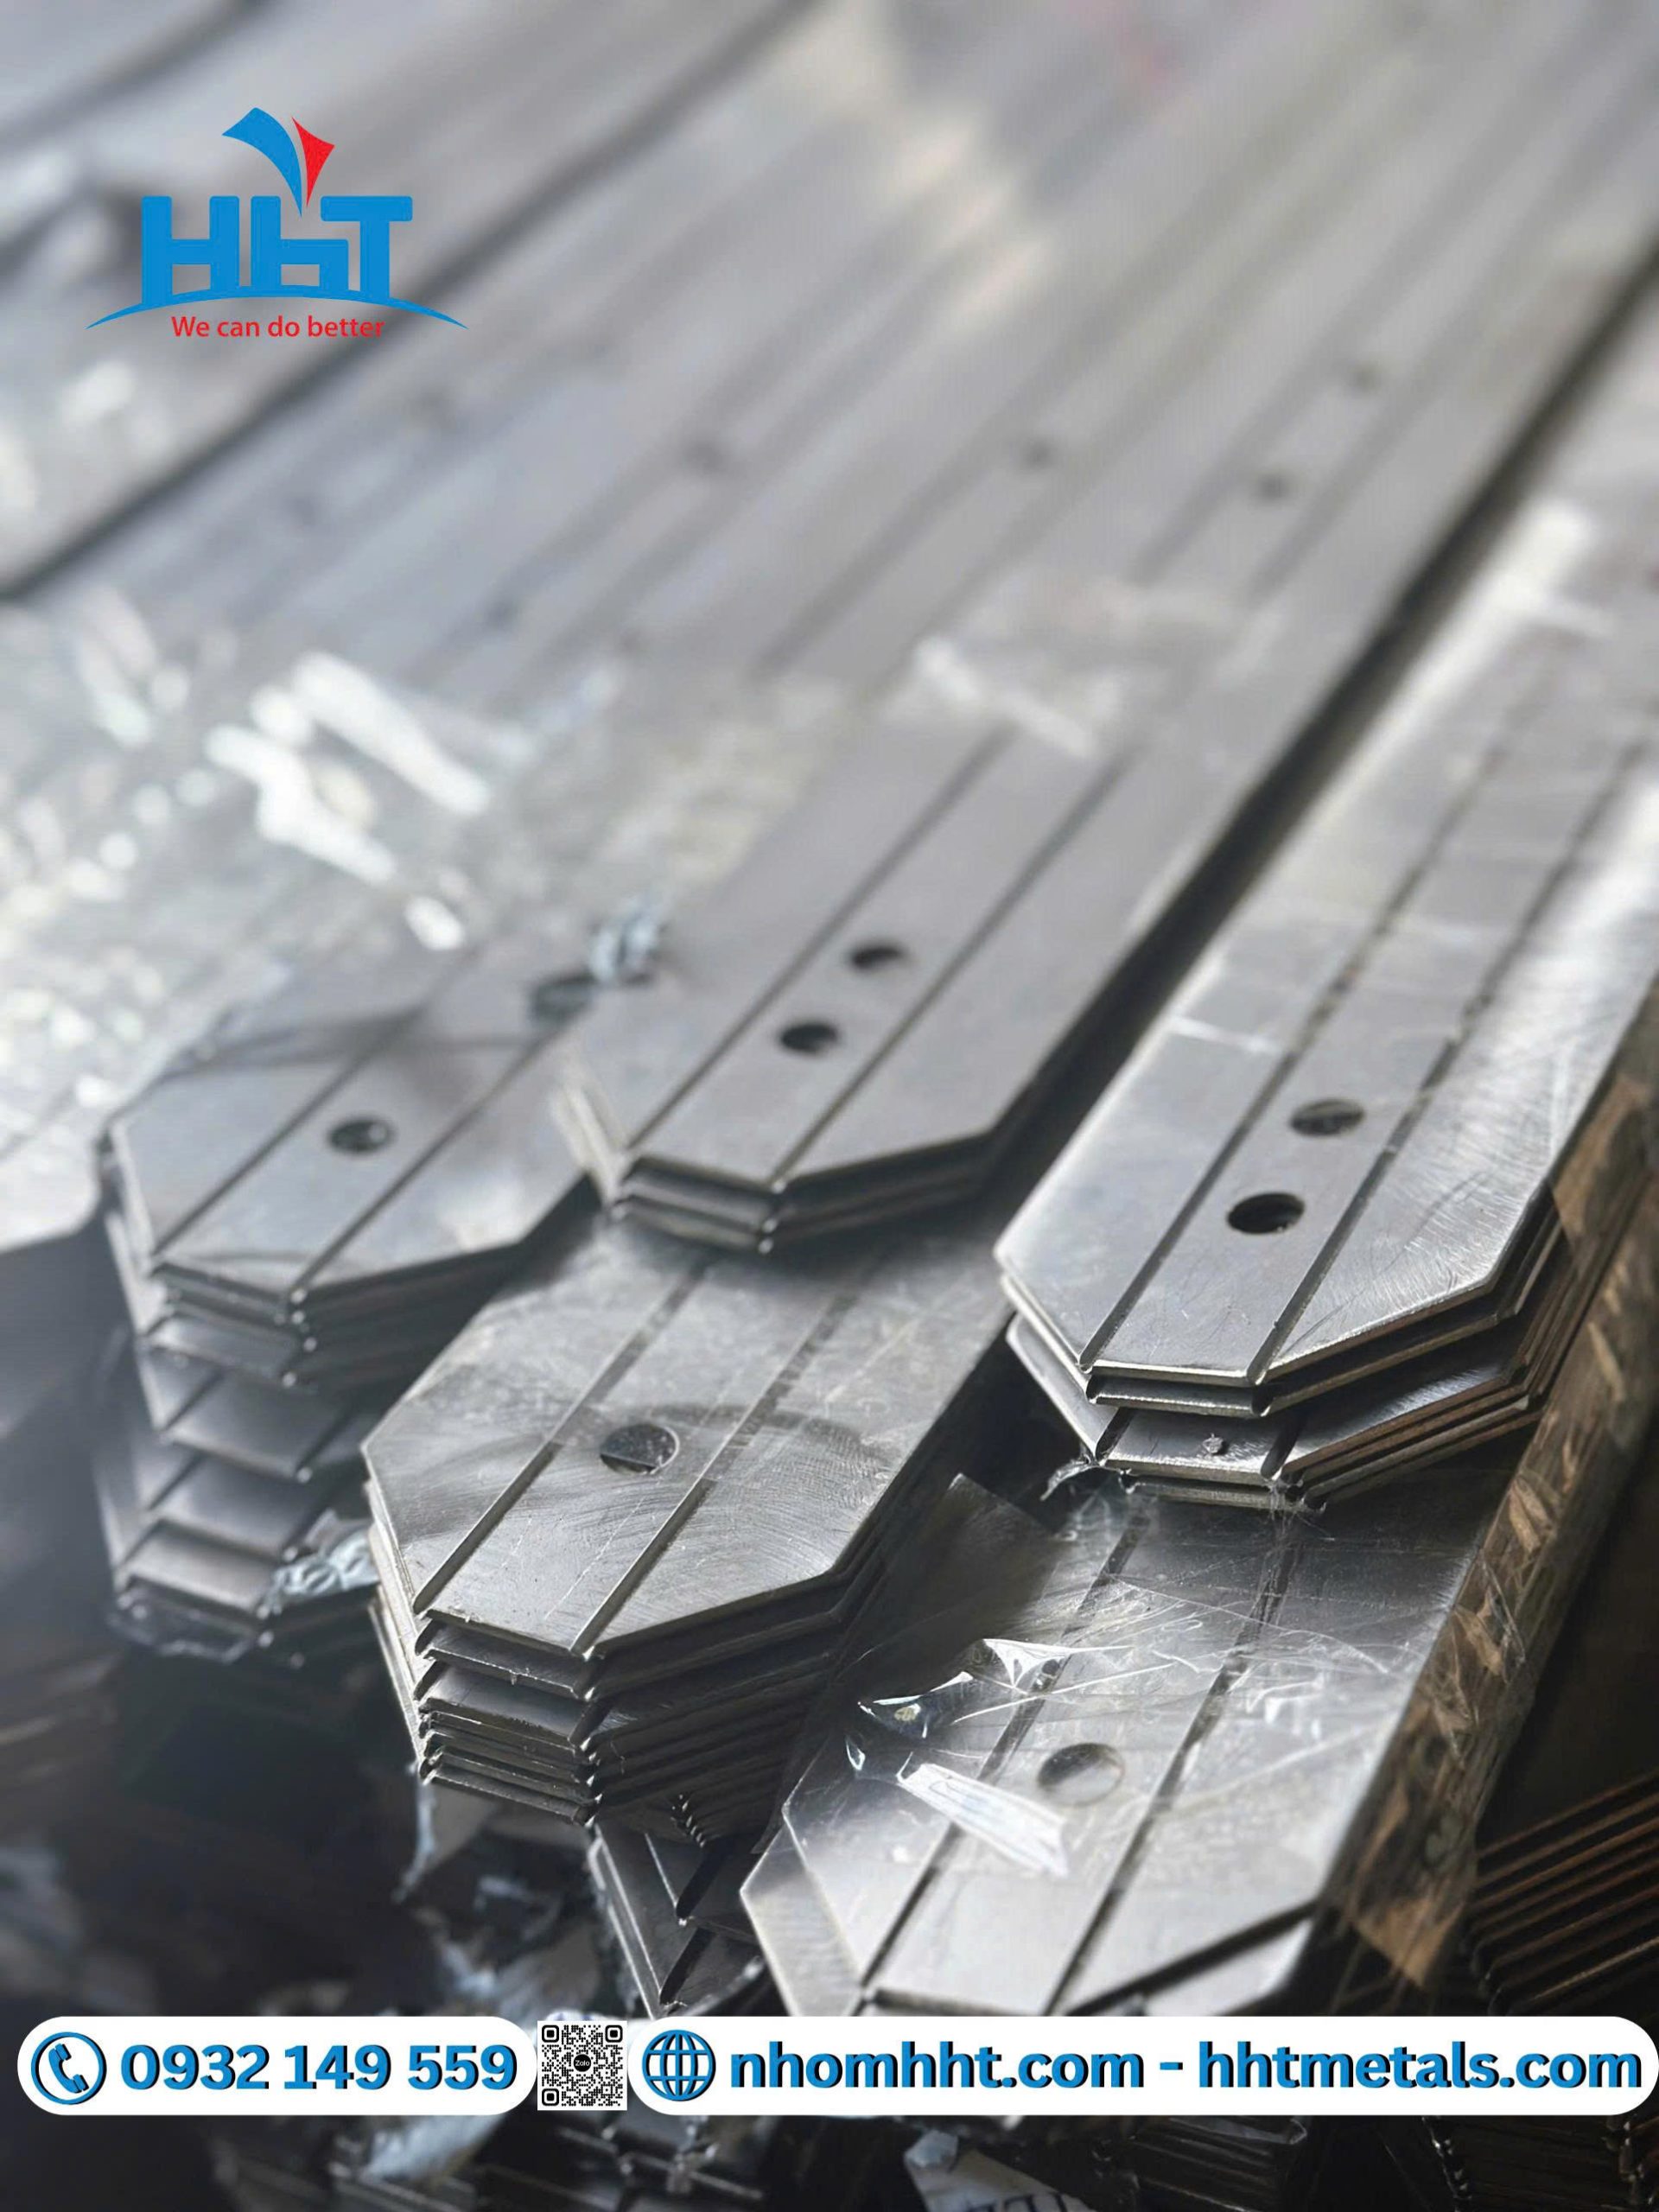
Trường hợp 3: Sản phẩm có nhiều đường gấp hoặc hình dạng phức tạp
Khi chi tiết có nhiều mặt gấp, các đường gấp cần được bố trí chính xác để tạo thành hình hộp, khung bao, nẹp hoặc kết cấu dạng chữ U, chữ Z và các hình dạng khác theo bản vẽ.
Bào rãnh V có thể hỗ trợ việc tạo hình đối với những chi tiết cần góc gấp rõ ràng và các mặt phẳng có tính thẩm mỹ cao. Trước khi gia công, đơn vị sản xuất cần xác định thứ tự bào, thứ tự chấn, hướng gấp và kích thước trải phẳng để tránh sai lệch giữa các mặt.
Ví dụ, với một tấm inox kích thước thành phẩm dự kiến 300 × 500 × 50mm, bản vẽ cần thể hiện rõ kích thước các mặt, vị trí đường gấp, góc chấn và yêu cầu dung sai. Kích thước phôi ban đầu không nên tính bằng cách cộng đơn giản các mặt mà cần xét đến phần bù hoặc trừ uốn, chiều sâu rãnh và phương pháp gia công thực tế.

Trường hợp 4: Gia công mặt dựng, tấm ốp và chi tiết kiến trúc
Các công trình sử dụng tấm kim loại làm mặt dựng hoặc tấm ốp thường có yêu cầu cao về độ phẳng, đường góc và sự đồng nhất giữa nhiều tấm lắp ghép. Trong trường hợp này, bào rãnh V giúp tạo các đường gấp gọn hơn, hỗ trợ việc tạo hình hộp hoặc các chi tiết bao quanh.
Một số ứng dụng tiêu biểu gồm:
- Tấm inox ốp vách và ốp cột.
- Tấm inox trang trí thang máy.
- Tấm nhôm ốp trang trí, hộp bao che và chi tiết mặt dựng.
- Hộp kim loại trang trí có cạnh gấp vuông.
- Chi tiết bao viền, khung trang trí và các sản phẩm gia công theo bản vẽ.
Đối với mặt dựng ngoài trời hoặc các chi tiết phải chịu tải trọng, rung động và tác động môi trường, cần kiểm tra kỹ kết cấu, phần vật liệu còn lại sau bào và phương án liên kết. Không nên lựa chọn bào rãnh V chỉ vì đường gấp đẹp nếu phương pháp này làm giảm khả năng chịu lực của sản phẩm.
Xem thêm: Bào rãnh V và chấn thông thường: Inox, nhôm, thép,… khác nhau thế nào?

Trường hợp 5: Cần đường gấp đồng đều khi sản xuất nhiều chi tiết
Trong sản xuất theo lô, sự đồng đều giữa các chi tiết có ảnh hưởng trực tiếp đến chất lượng lắp ráp và thời gian hoàn thiện. Bào rãnh V CNC cho phép lập trình vị trí đường bào theo bản vẽ, nhờ đó hỗ trợ kiểm soát kích thước và độ lặp lại khi sản xuất nhiều sản phẩm tương tự.
Phương pháp này phù hợp với những đơn hàng có nhiều chi tiết cùng kiểu dáng, chẳng hạn nẹp inox, hộp trang trí, vỏ thiết bị hoặc tấm ốp kim loại. Tuy nhiên, độ chính xác thực tế vẫn phụ thuộc vào máy, dụng cụ cắt, cách gá phôi, chất lượng vật liệu và quy trình kiểm tra sau gia công.
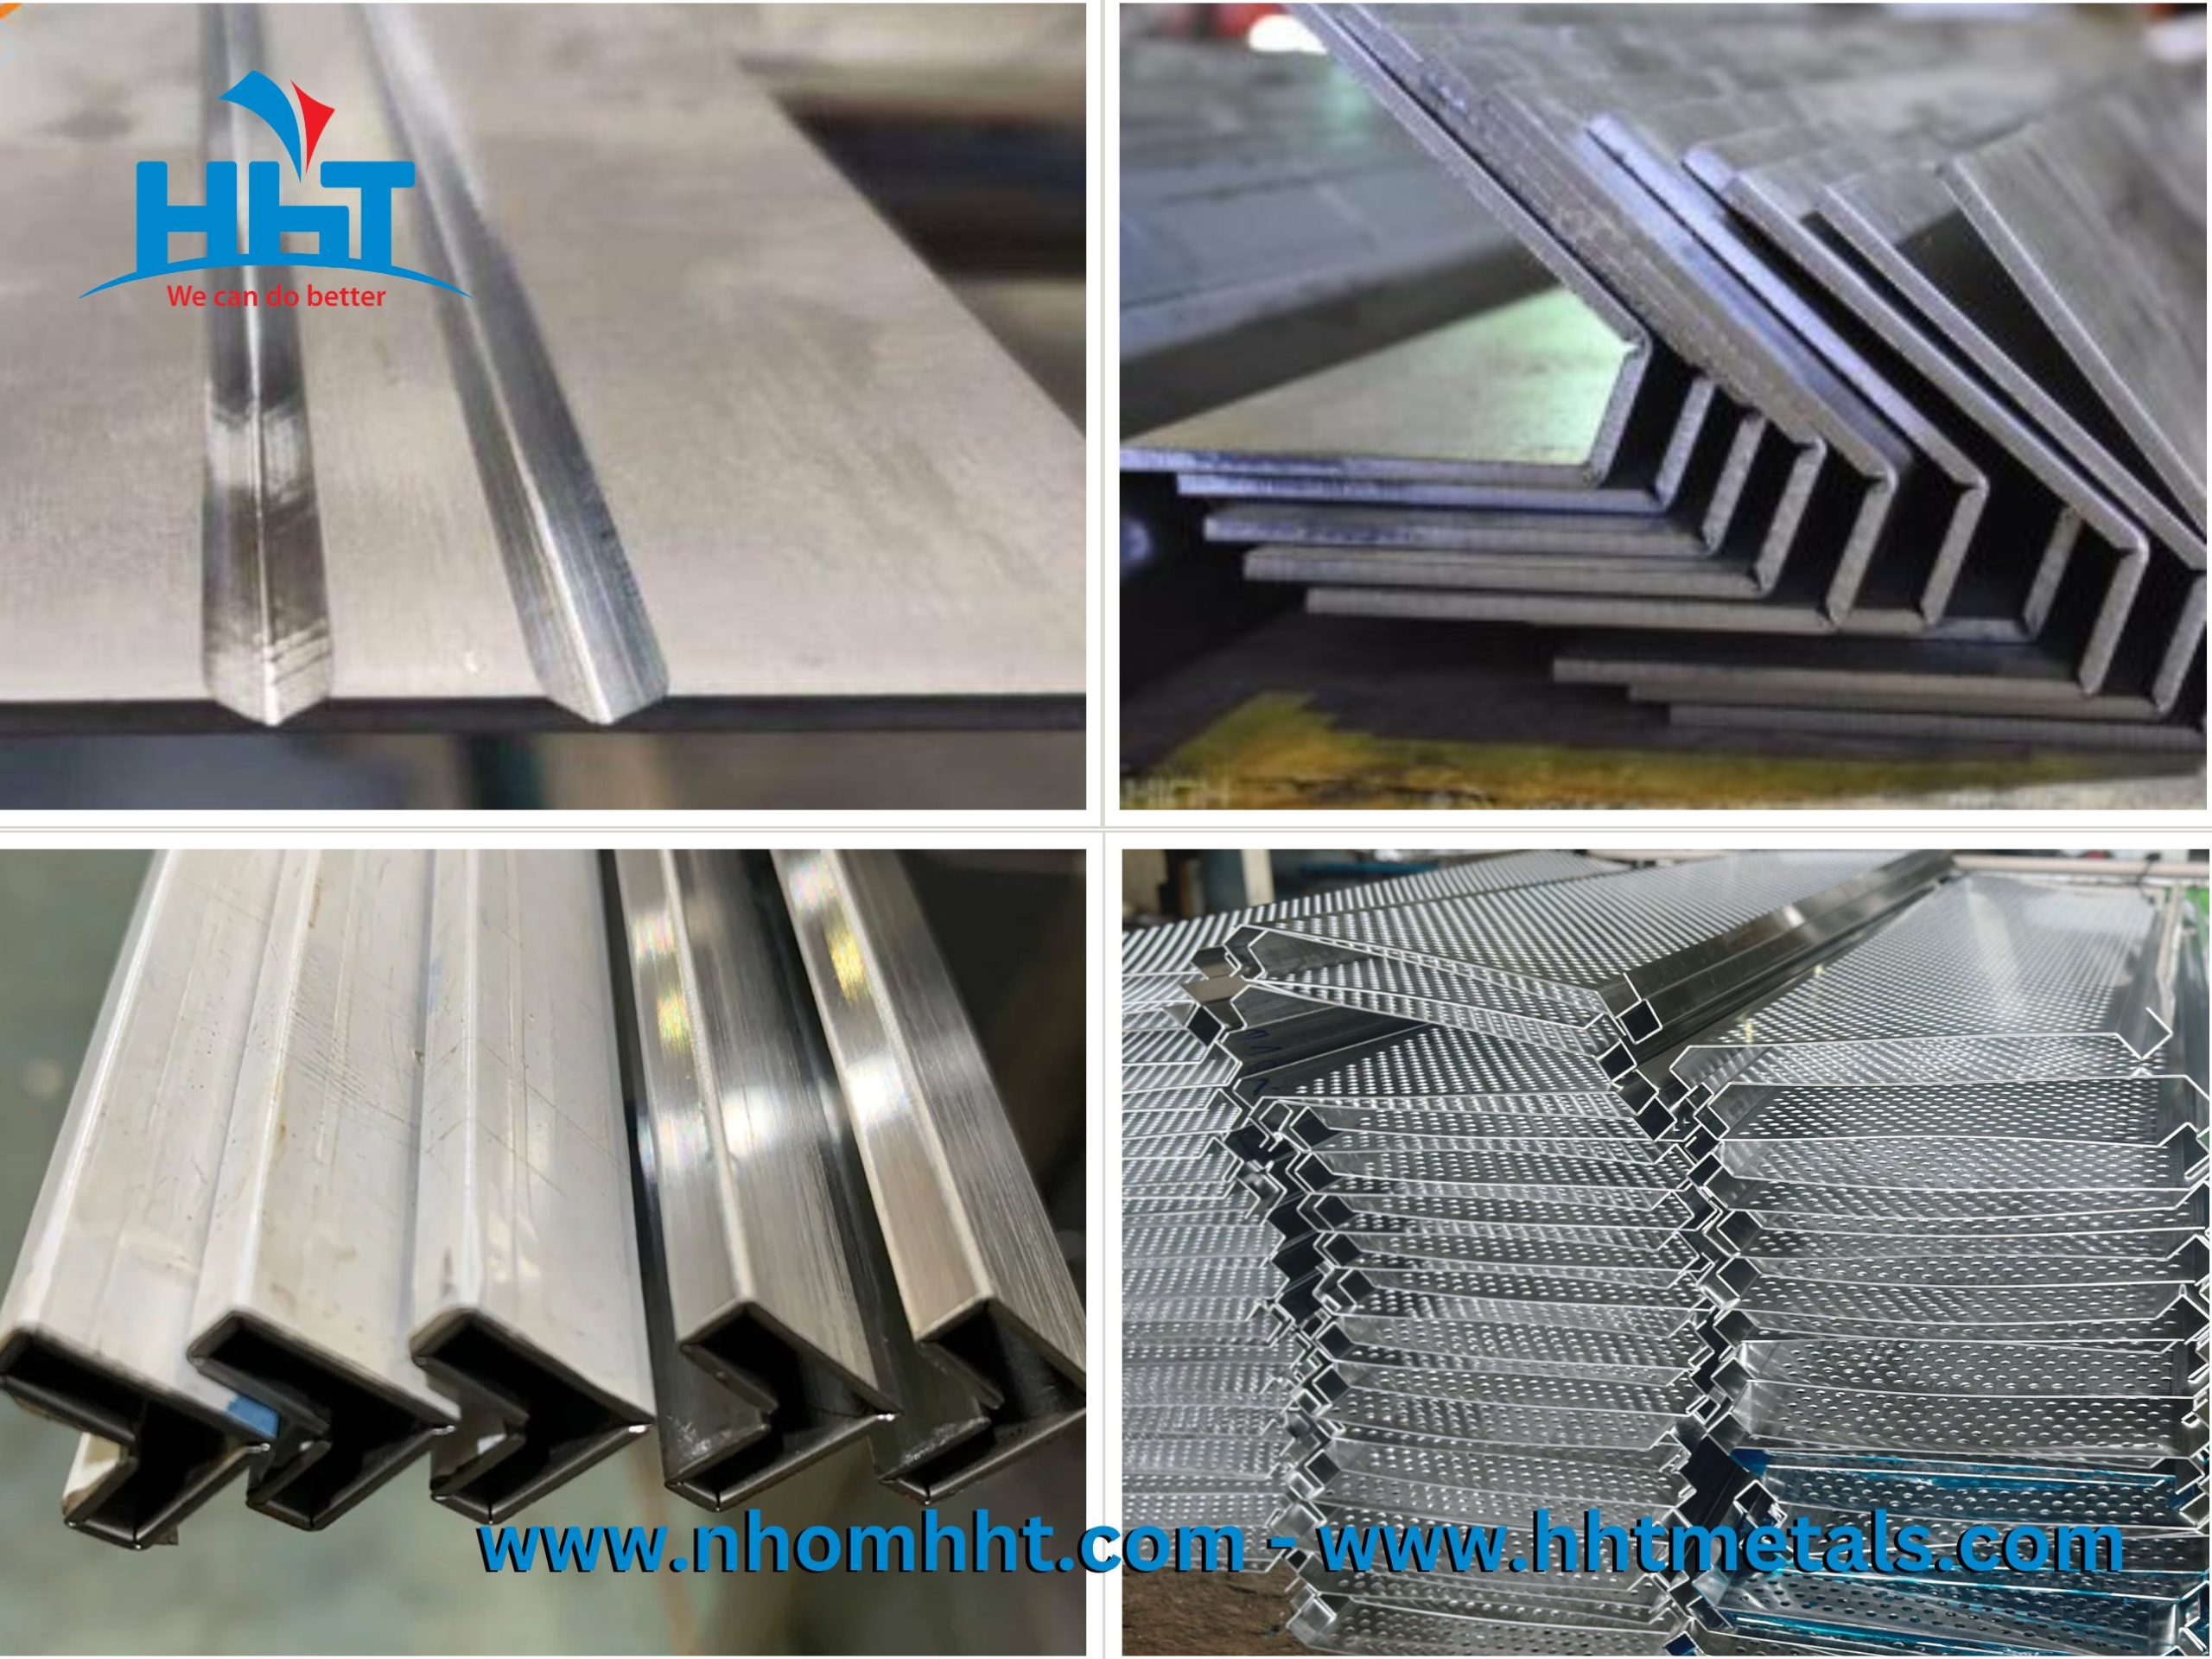
3. Bào rãnh V áp dụng cho kim loại dày bao nhiêu?
Độ dày vật liệu là thông số quan trọng khi quyết định có nên bào rãnh V. Trên thực tế, phương pháp này thường được cân nhắc cho nhiều loại tấm kim loại mỏng và trung bình, nhưng phạm vi phù hợp phụ thuộc vào máy, dao, vật liệu và yêu cầu thành phẩm.
Bảng dưới đây là gợi ý tham khảo khi lên phương án gia công:
| Độ dày tấm | Vật liệu thường gặp | Ứng dụng tham khảo |
|---|---|---|
| 0.5–0.6mm | Inox trang trí, inox màu | Nẹp, viền và chi tiết ốp mỏng |
| 0.8–1.0mm | Inox 201, inox 304, nhôm tấm | Hộp trang trí, vỏ bao che, tấm ốp |
| 1.2–1.5mm | Inox 304, inox màu, nhôm tấm | Tấm ốp, vách trang trí, chi tiết cần độ cứng cao hơn |
| 2.0mm | Inox, nhôm hoặc thép phù hợp | Chi tiết cần góc gấp gọn, sau khi kiểm tra yêu cầu kỹ thuật |
| Trên 2.0mm | Tùy loại vật liệu và thiết bị | Cần đánh giá riêng về chiều sâu rãnh, phần vật liệu còn lại và khả năng chấn |
Bảng trên không phải giới hạn công nghệ cố định. Một số hệ thống bào rãnh CNC có thể gia công các chiều dày khác nhau, nhưng không phải mọi vật liệu và mọi độ dày đều phù hợp với cùng một phương án bào.
Đối với inox dày 0.8–1.5mm, cần đặc biệt chú ý đến chiều sâu rãnh và độ dày còn lại ở đáy rãnh. Nếu bào quá sâu, phần kim loại còn lại có thể quá mỏng, dẫn đến nguy cơ nứt, gãy hoặc giảm độ bền tại góc gấp. Nếu bào quá nông, góc gấp có thể không đạt hình dạng mong muốn.
Vì vậy, khi đặt bào rãnh V inox 304 hoặc bào rãnh V nhôm tấm, khách hàng nên cung cấp độ dày chính xác, loại vật liệu và góc gấp dự kiến để đơn vị gia công đề xuất thông số phù hợp.