
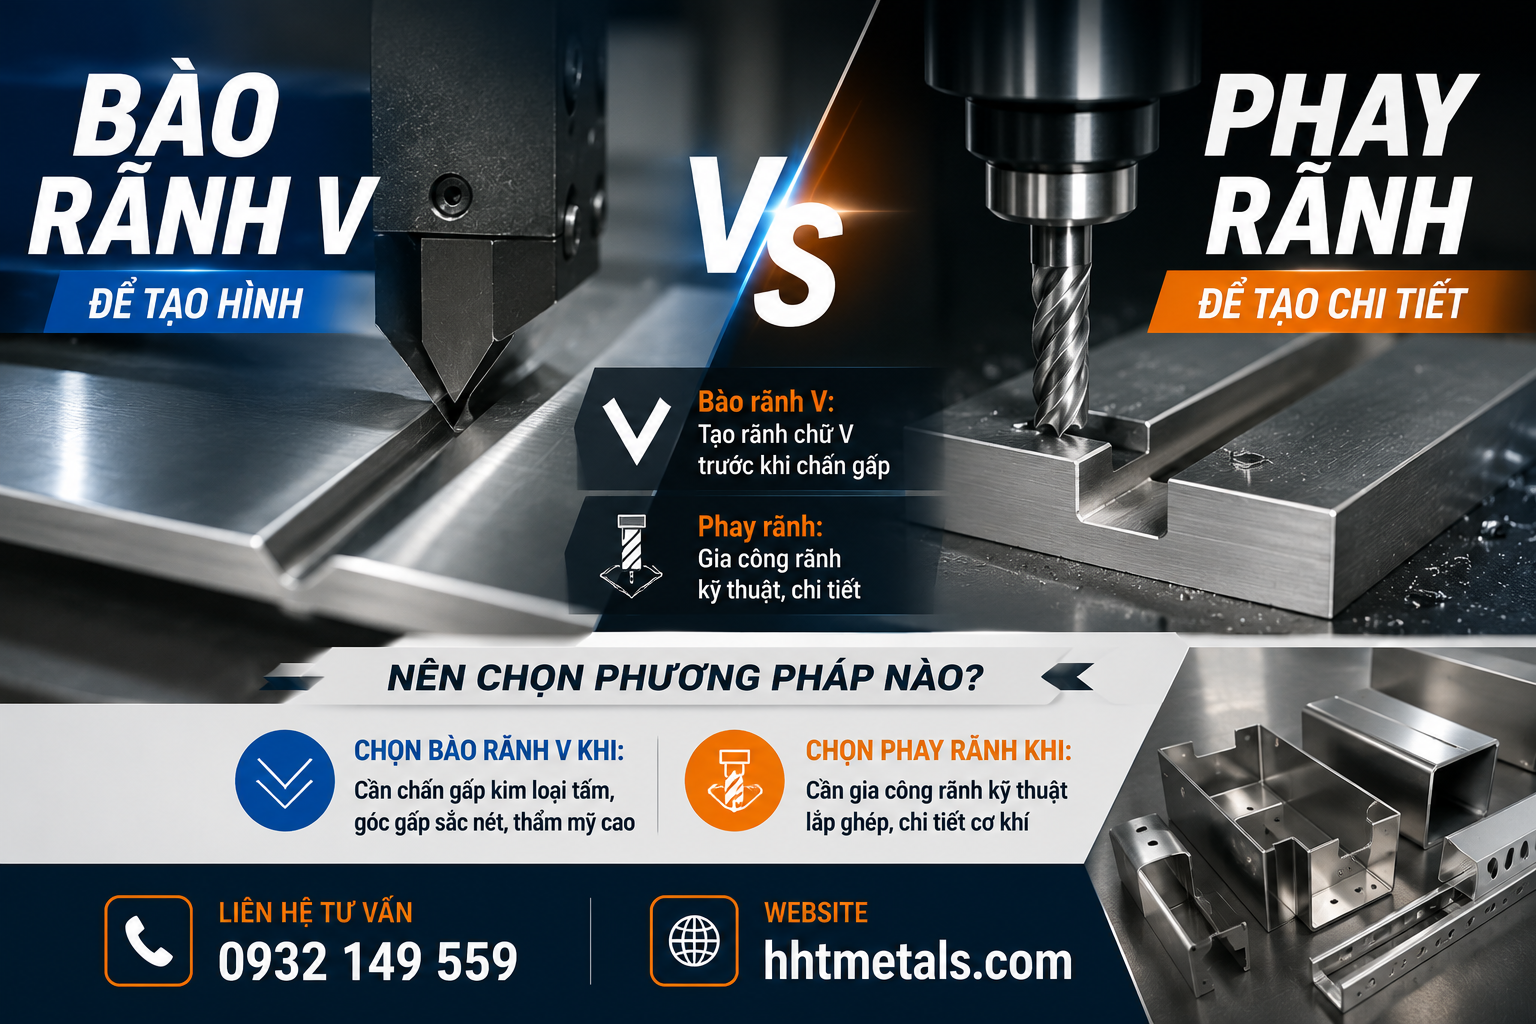
Khi gửi bản vẽ gia công, nhiều khách hàng thường hỏi: “Nên bào rãnh V hay phay rãnh?” hoặc gọi chung là “phay rãnh V”. Thực tế, đây là hai phương pháp gia công khác nhau, mỗi phương pháp phục vụ một mục đích riêng.
Bào rãnh V hay phay rãnh? So sánh nhanh
| Tiêu chí | Bào rãnh V | Phay rãnh CNC |
| Mục đích chính | Tạo rãnh để chấn gấp kim loại tấm | Gia công rãnh kỹ thuật trên chi tiết |
| Vật liệu | Inox, nhôm, thép, thép mạ kẽm, đồng… dạng tấm | Kim loại tấm và chi tiết máy |
| Dạng rãnh | Chủ yếu rãnh chữ V | Rãnh V, U, T, rãnh vuông và nhiều biên dạng khác |
| Gia công tiếp theo | Chấn CNC để tạo hình | Lắp ráp hoặc sử dụng trực tiếp |
| Ưu điểm | Góc gấp đẹp, giảm lực chấn, hạn chế biến dạng | Gia công chính xác nhiều dạng rãnh |
| Phù hợp khi | Cần tạo hình sản phẩm | Cần tạo rãnh chức năng |
Dễ nhớ:
✅ Bào rãnh V để tạo hình.
✅ Phay rãnh để tạo chi tiết.
Bào rãnh V là gì?
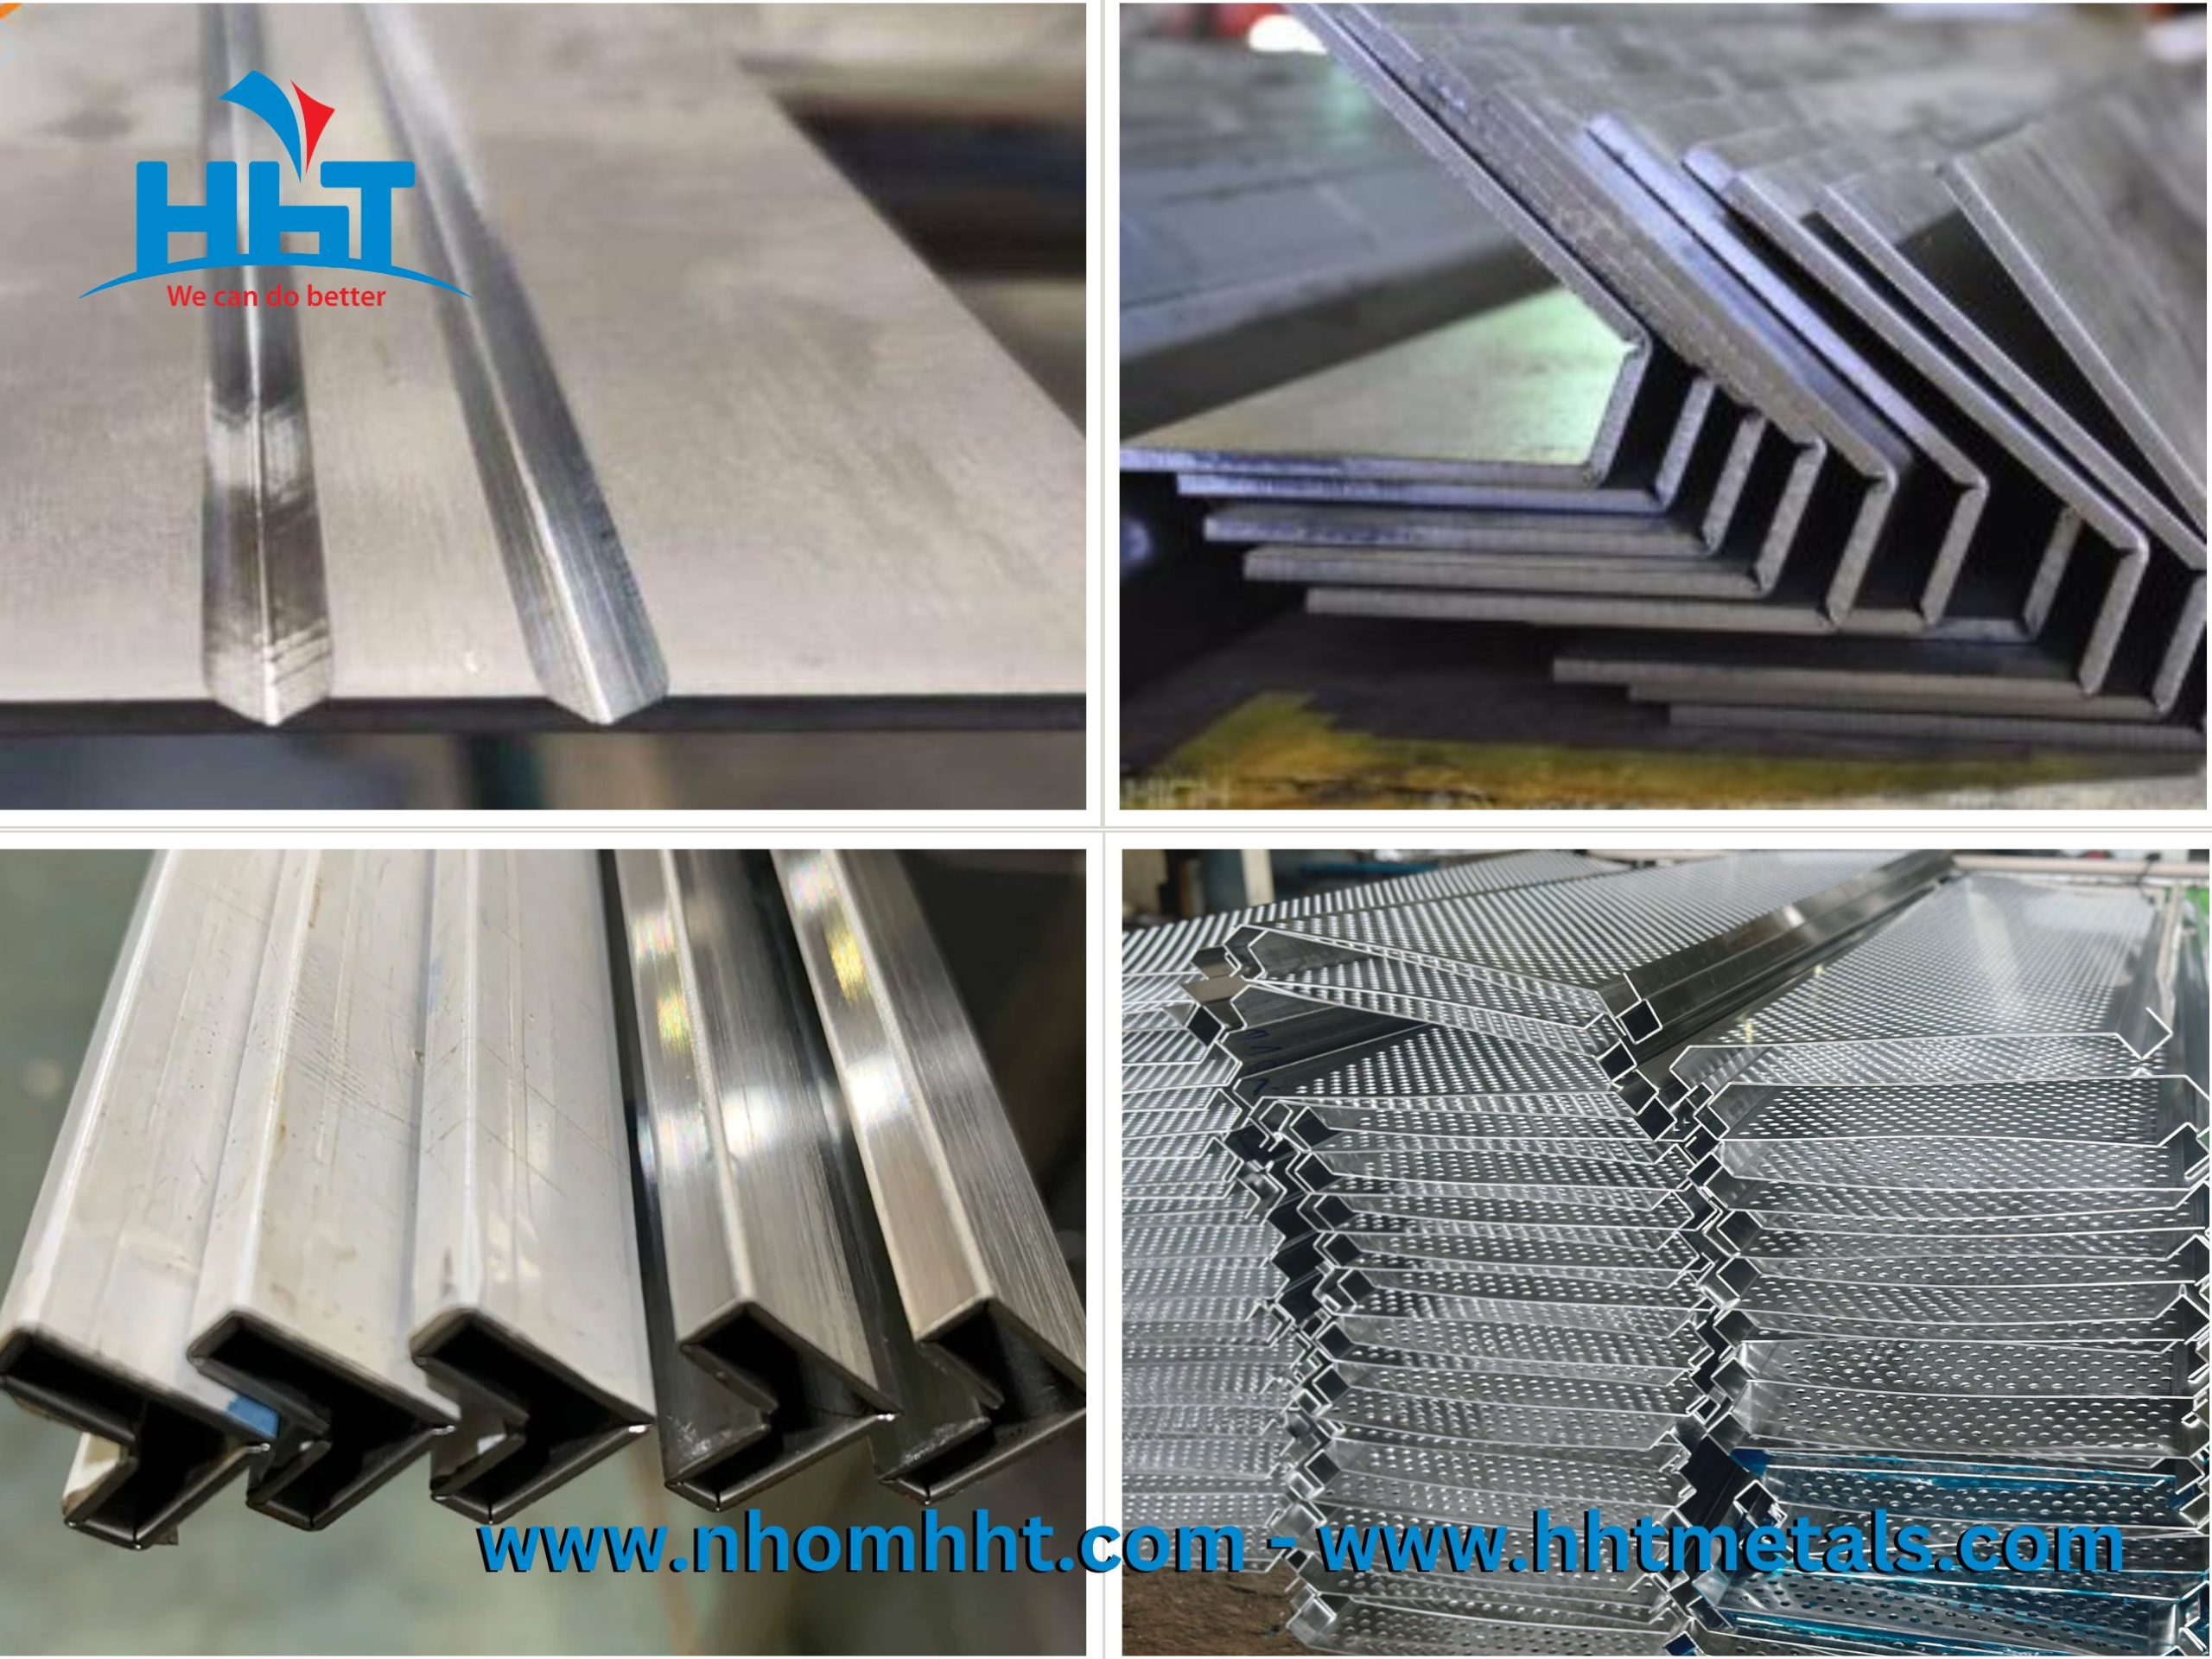
Bào rãnh V là phương pháp dùng máy bào rãnh CNC để tạo một rãnh hình chữ V trên vị trí cần gấp của tấm kim loại. Sau đó sản phẩm được đưa sang máy chấn CNC để tạo góc theo yêu cầu.
Nhờ loại bỏ một phần vật liệu, quá trình chấn sẽ nhẹ hơn, góc gấp sắc hơn và bề mặt ít bị biến dạng.
Đây là phương pháp được sử dụng nhiều trong gia công:
- Ốp thang máy.
- Tấm ốp inox, nhôm.
- Vỏ tủ điện.
- Máng cáp.
- Nẹp kim loại.
- Quầy lễ tân.
- Vách trang trí và nhiều sản phẩm kim loại tấm khác.
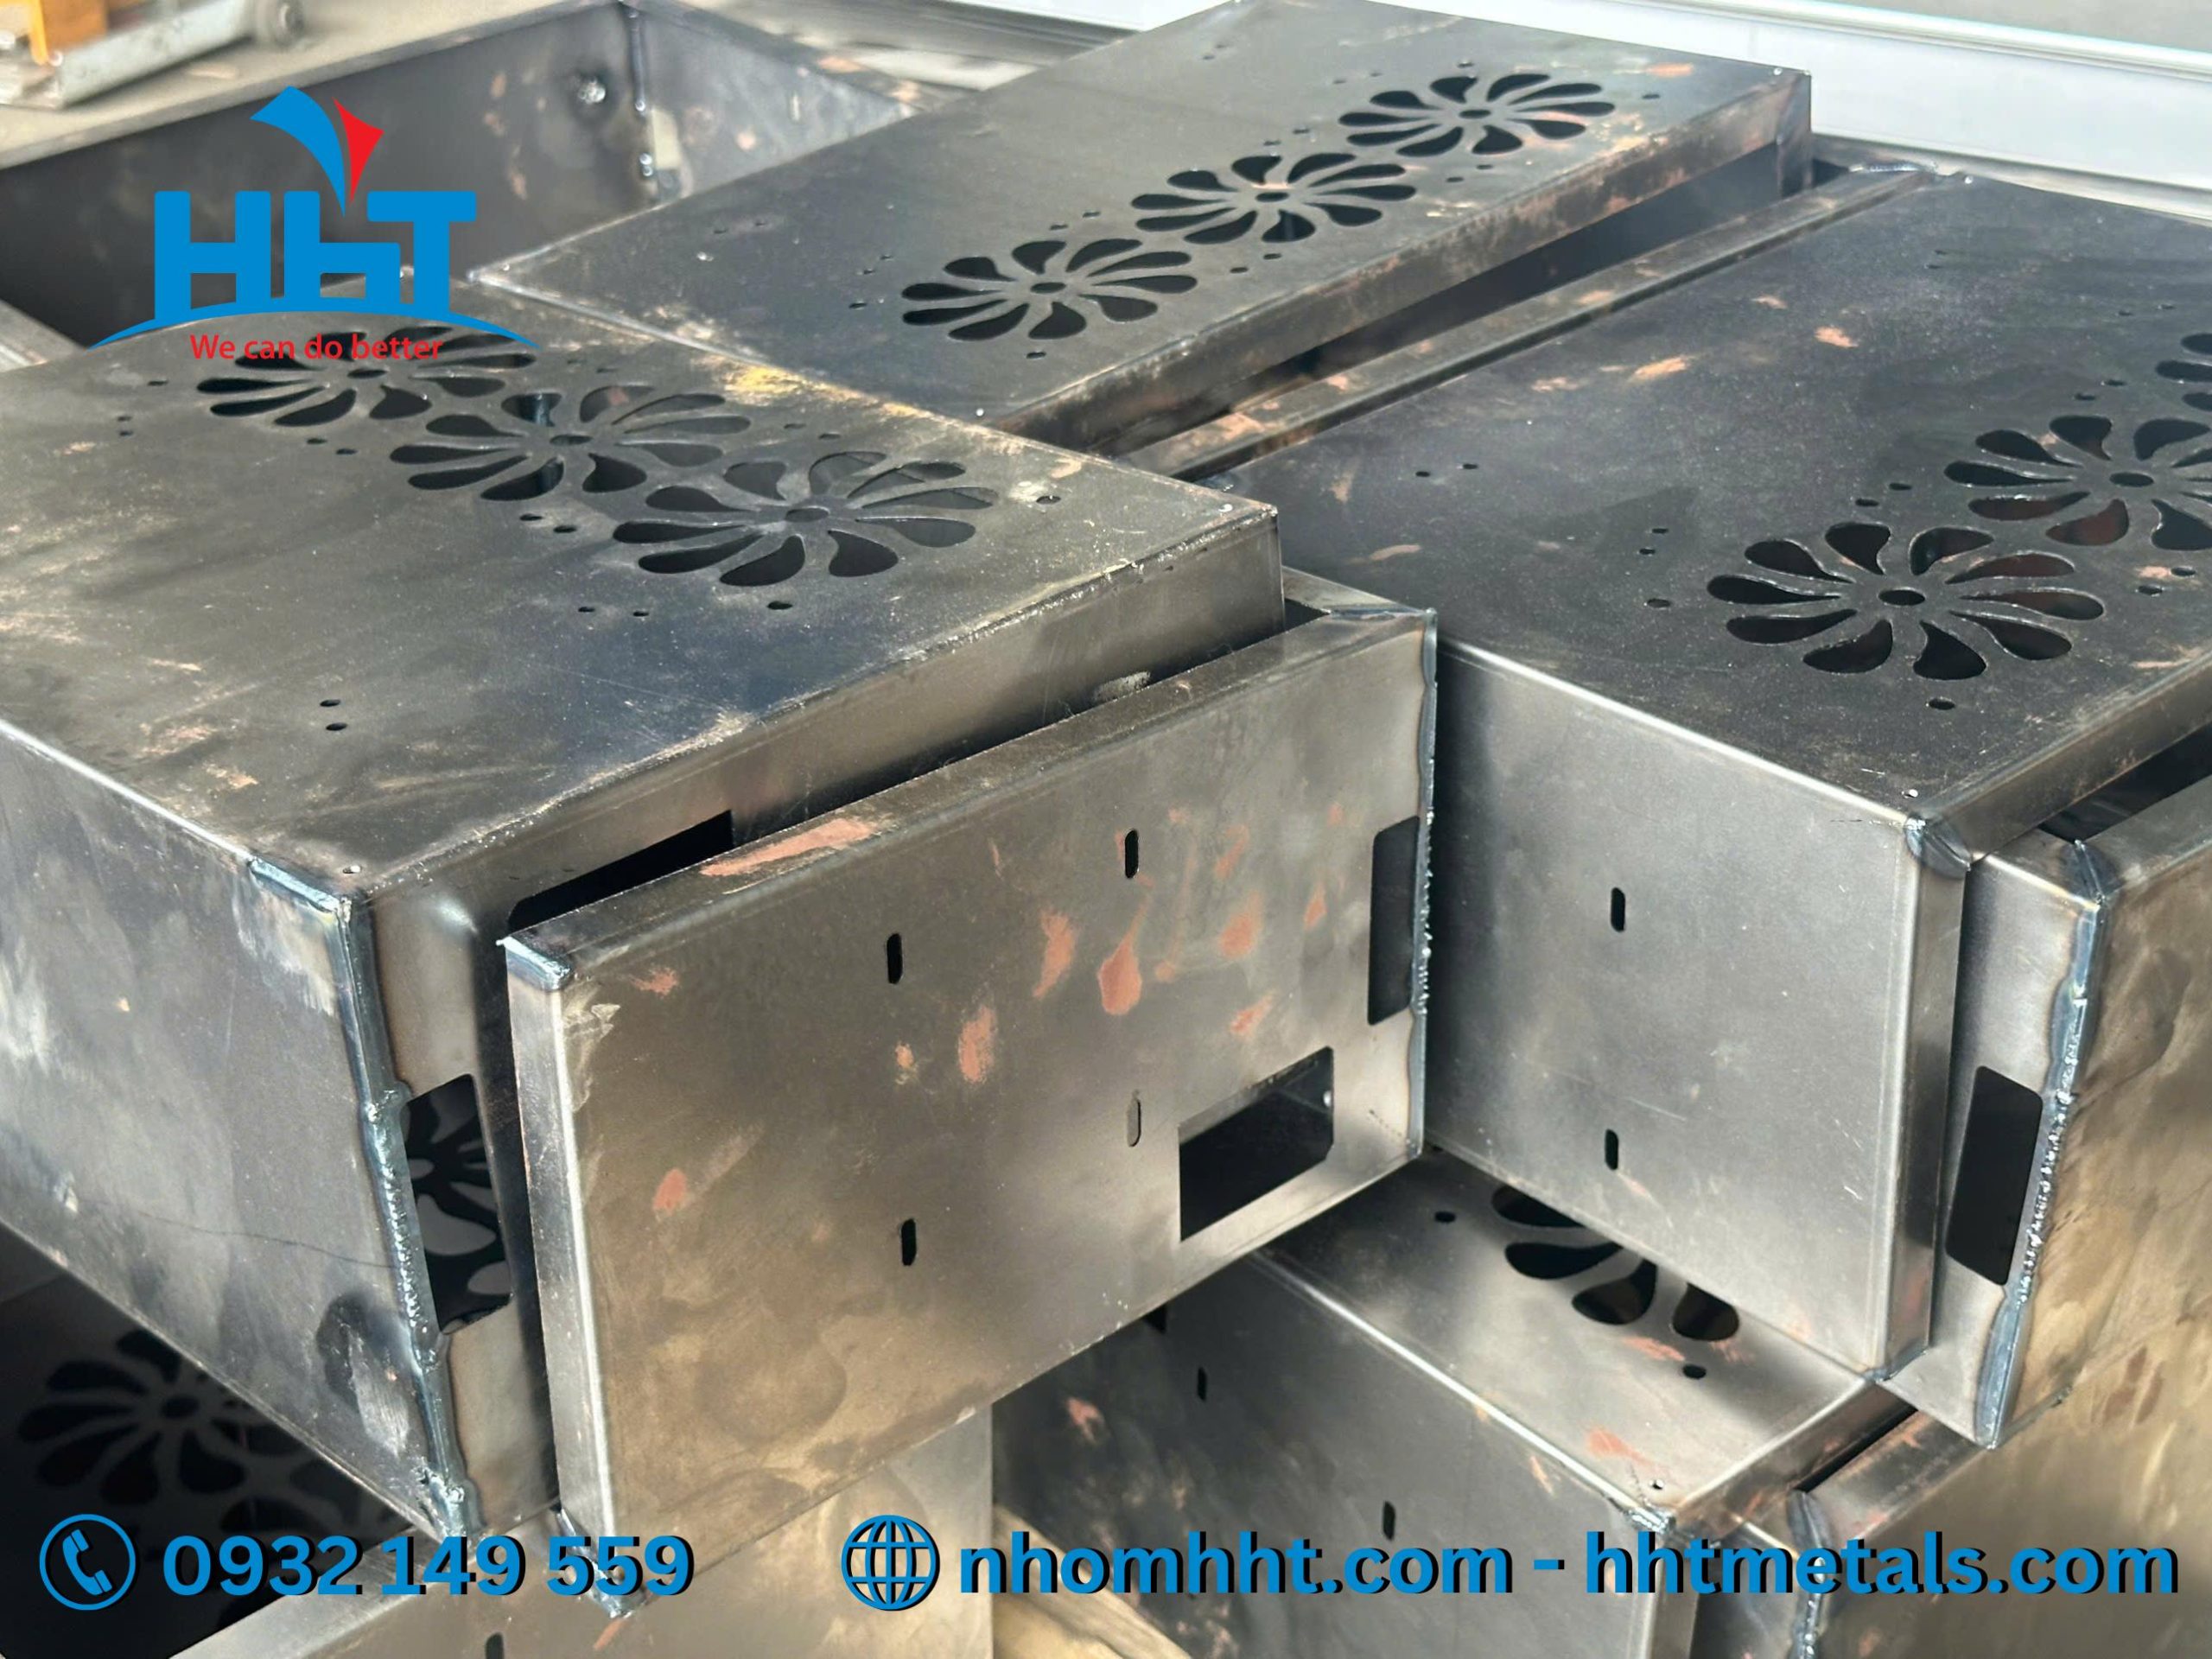
Phay rãnh là gì?
Phay rãnh sử dụng máy phay CNC với dao cắt quay tốc độ cao để tạo rãnh theo kích thước bản vẽ.
Khác với bào rãnh V, mục đích của phay rãnh là tạo các chi tiết kỹ thuật như:
- Rãnh then.
- Rãnh lắp gioăng.
- Rãnh dẫn hướng.
- Rãnh lắp ray trượt.
- Chi tiết khuôn.
- Chi tiết máy.
Vì vậy, nếu sản phẩm không cần chấn gấp, phay rãnh sẽ là lựa chọn phù hợp hơn.

Ví dụ thực tế dễ hình dung
Giả sử bạn cần gia công một tấm inox 304 dày 2 mm để làm ốp cột thang máy.
Trường hợp 1: Chấn trực tiếp
Khi chấn, góc gấp thường có bán kính lớn hơn, các mép ghép khó kín hoàn toàn và đôi khi phải chỉnh sửa thêm khi lắp đặt.
Trường hợp 2: Bào rãnh V trước khi chấn
Máy CNC tạo một rãnh chữ V đúng vị trí cần gấp. Sau đó chấn CNC sẽ tạo được góc gần như vuông, các mép ghép khít hơn, bề mặt đẹp hơn và thời gian lắp đặt cũng nhanh hơn.
Đây là lý do hầu hết các sản phẩm yêu cầu tính thẩm mỹ cao đều lựa chọn bào rãnh V.
Ngược lại, nếu cần gia công một trục thép có rãnh then hoặc một tấm nhôm cần rãnh để lắp gioăng cao su, thì phay rãnh CNC mới là phương pháp phù hợp.
Xem thêm: Bào rãnh V inox – 201 -304 – 316 có khác nhau?

Bào rãnh V có áp dụng cho mọi vật liệu không?
Có, nhưng mỗi loại vật liệu sẽ có cách gia công khác nhau.
Bào rãnh V hiện được áp dụng cho:
- Inox: 201, 304, 316…
- Nhôm: A1050, A5052, A6061, A7075…
- Thép carbon: SS400, S45C…
- Thép mạ kẽm.
- Đồng và đồng thau.
Tuy nhiên, không thể sử dụng chung một thông số cho tất cả vật liệu.
Ví dụ:
- Nhôm A5052 mềm và dẻo hơn thép nên cần điều chỉnh chiều sâu rãnh để tránh biến dạng.
- Inox 201 cứng hơn inox 304 nên nếu bào quá sâu có thể làm trắng hoặc nứt mép gấp.
- Thép mạ kẽm cần tính toán hợp lý để hạn chế ảnh hưởng đến lớp mạ tại vị trí chấn.
Đó là lý do các đơn vị gia công chuyên nghiệp luôn đánh giá vật liệu, độ dày, góc gấp và yêu cầu sử dụng trước khi đưa ra thông số bào rãnh.
Khi nào nên chọn bào rãnh V?
Bào rãnh V là lựa chọn phù hợp khi sản phẩm cần:
- Góc gấp sắc nét.
- Khe ghép nhỏ và đều.
- Bề mặt thẩm mỹ cao.
- Giảm lực chấn đối với vật liệu dày.
- Hạn chế cong vênh hoặc biến dạng.
- Rút ngắn thời gian lắp ráp tại công trình.
Đây là phương pháp được sử dụng phổ biến trong các ngành kiến trúc, nội thất, cơ khí, điện công nghiệp và chế tạo thiết bị.
Khi nào nên chọn phay rãnh?
Hãy chọn phay rãnh khi bản vẽ yêu cầu:
- Rãnh then.
- Rãnh dẫn hướng.
- Rãnh lắp gioăng.
- Rãnh kỹ thuật.
- Chi tiết cơ khí chính xác.
- Khuôn và đồ gá.
Trong những trường hợp này, bào rãnh V không thể thay thế phay rãnh vì mục đích gia công hoàn toàn khác nhau.

Lời khuyên từ HHT Metals
Qua hơn 10 năm gia công kim loại tấm, HHT Metals nhận thấy nhiều khách hàng chỉ quan tâm đến tên gọi “bào rãnh V” hay “phay rãnh”. Thực tế, điều quan trọng hơn là mục đích của sản phẩm sau gia công.
Nếu mục tiêu là tạo góc gấp đẹp, giảm biến dạng và tăng tính thẩm mỹ, bào rãnh V là giải pháp phù hợp.
Nếu mục tiêu là tạo rãnh để lắp ghép hoặc phục vụ chức năng cơ khí, phay rãnh CNC sẽ là lựa chọn chính xác hơn.
Việc lựa chọn đúng phương pháp ngay từ giai đoạn thiết kế sẽ giúp tiết kiệm thời gian sản xuất, giảm chi phí chỉnh sửa và nâng cao chất lượng thành phẩm.
Gia công bào rãnh V CNC tại HHT Metals
HHT Metals cung cấp dịch vụ bào rãnh V CNC cho inox, nhôm, thép, thép mạ kẽm và nhiều loại kim loại tấm theo bản vẽ. Với hệ thống máy CNC hiện đại cùng đội ngũ kỹ thuật giàu kinh nghiệm, chúng tôi tư vấn phương án gia công phù hợp với từng loại vật liệu và yêu cầu sử dụng, giúp khách hàng tối ưu cả chất lượng lẫn chi phí.
Nếu bạn chưa chắc nên bào rãnh V hay phay rãnh, hãy gửi bản vẽ để HHT Metals phân tích và đề xuất giải pháp phù hợp ngay từ đầu.