
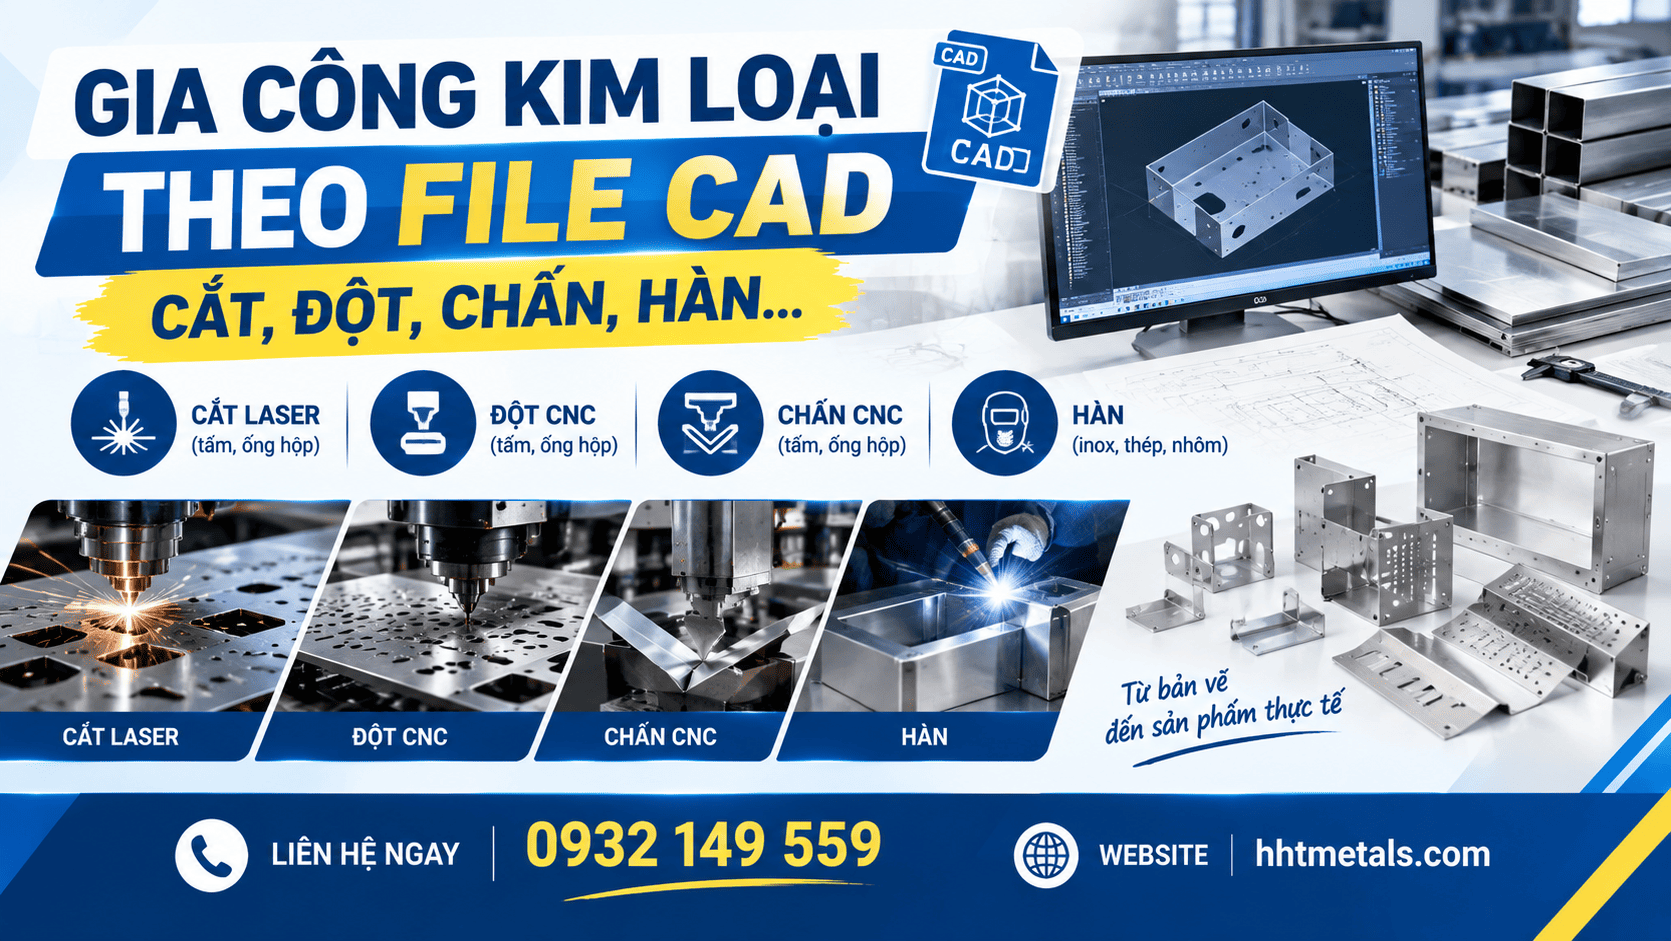
Gia công kim loại theo file CAD giúp chuyển trực tiếp bản vẽ kỹ thuật thành sản phẩm thực tế với kích thước, vị trí lỗ và biên dạng được kiểm soát rõ ràng. Khách hàng chỉ cần cung cấp file CAD cùng vật liệu, độ dày và số lượng, đơn vị gia công có thể kiểm tra bản vẽ, tư vấn phương án và triển khai sản xuất nhanh chóng, hạn chế sai sót.
1. Gia công kim loại theo file CAD là gì?
Gia công kim loại theo file CAD là hình thức sản xuất dựa trên bản vẽ kỹ thuật được thiết kế bằng phần mềm CAD (Computer-Aided Design). File có thể chứa thông tin về kích thước, biên dạng, vị trí lỗ, đường cắt, góc chấn và các yêu cầu kỹ thuật của sản phẩm.
Một số định dạng thường sử dụng gồm DXF, DWG, STEP/STP, IGES/IGS. Trong đó, DXF và DWG thường phù hợp với bản vẽ 2D, cắt laser và đột CNC; STEP hoặc STP thường được sử dụng khi cần trao đổi mô hình 3D.
Ví dụ, khách hàng cần sản xuất 100 vỏ hộp nhôm A5052 dày 2mm, kích thước 400 × 300 × 150mm, có 12 lỗ Ø6mm và 4 góc chấn 90°. Khi có file CAD đầy đủ, kỹ thuật có thể kiểm tra trực tiếp toàn bộ biên dạng và vị trí gia công trước khi sản xuất.
Xem thêm: Gia công đột CNC chi tiết máy: Thép – inox – nhôm… giá tốt

2. Vì sao nên gia công theo file CAD?
Ưu điểm lớn nhất của CAD là giảm sai sót giữa bản thiết kế và sản phẩm thực tế. Thay vì đo và nhập lại từng kích thước, dữ liệu từ bản vẽ có thể được triển khai vào quy trình sản xuất, đặc biệt phù hợp với các đơn hàng cần nhiều chi tiết giống nhau.
Với đơn hàng 500 hoặc 1.000 chi tiết, việc sử dụng cùng một dữ liệu CAD giúp các sản phẩm đồng nhất hơn, đồng thời thuận tiện khi cần sản xuất lại trong tương lai. File cũng dễ dàng chỉnh sửa khi khách hàng thay đổi kích thước, vị trí lỗ hoặc hình dạng sản phẩm.
CAD còn hỗ trợ tối ưu vật liệu thông qua việc bố trí nhiều chi tiết trên cùng một tấm nguyên liệu. Điều này giúp giảm phần dư, hạn chế hao hụt và có thể góp phần tối ưu chi phí đối với đơn hàng số lượng lớn.

3. Quy trình gia công kim loại theo file CAD
Quy trình cơ bản thường gồm:
Tiếp nhận file CAD → kiểm tra bản vẽ → xác nhận vật liệu và độ dày → triển khai CAM → cắt/đột → chấn → hàn/hoàn thiện → kiểm tra → đóng gói.
Trước khi sản xuất, kỹ thuật cần kiểm tra các thông tin quan trọng như kích thước, đường bao, vị trí lỗ, vật liệu, chiều dày, góc chấn và dung sai. Nếu bản vẽ chưa phù hợp để sản xuất, khách hàng có thể được tư vấn điều chỉnh trước khi triển khai nhằm hạn chế phát sinh lỗi hoặc chi phí không cần thiết.
Tùy sản phẩm, quá trình gia công có thể chỉ gồm cắt laser hoặc kết hợp nhiều công đoạn như đột CNC, bào rãnh V, chấn CNC, hàn và hoàn thiện bề mặt.
4. Gia công CAD được áp dụng cho những vật liệu nào?
HHT Metals nhận gia công theo file CAD trên nhiều nhóm vật liệu kim loại phổ biến:
| Vật liệu | Mác thường gặp | Ứng dụng |
|---|---|---|
| Nhôm | A5052, A6061, A6062, A7075, A3003… | Vỏ máy, khung, chi tiết cơ khí |
| Inox | 201, 304… | Vỏ thiết bị, tấm ốp, máng, kết cấu |
| Thép | Thép tấm, thép mạ… | Khung máy, hộp điện, giá đỡ |
| Đồng | Đồng tấm, đồng thanh… | Chi tiết điện, dẫn điện, dẫn nhiệt |
Việc xác định mác vật liệu và độ dày ngay từ đầu rất quan trọng vì cùng một bản vẽ nhưng nhôm 1mm, inox 2mm hay thép 5mm sẽ có phương pháp cắt, chấn và xử lý khác nhau.
Xem thêm: Bào rãnh V inox – 201 -304 – 316 có khác nhau?

5. File CAD cần có những thông tin gì?
Một file CAD phù hợp để gia công nên thể hiện rõ các thông tin quan trọng:
- Kích thước tổng thể.
- Chiều dài, rộng, cao.
- Vật liệu và độ dày.
- Vị trí, đường kính lỗ.
- Biên dạng cần cắt.
- Góc chấn và bán kính uốn.
- Vị trí bào rãnh V nếu có.
- Yêu cầu hàn.
- Dung sai quan trọng.
- Yêu cầu bề mặt.
- Số lượng sản phẩm.
Đặc biệt, khách hàng không nên chỉ gửi hình dạng mà thiếu vật liệu, độ dày và số lượng. Đây là những thông tin ảnh hưởng trực tiếp đến phương án gia công và báo giá.
6. Cắt laser và đột CNC theo file CAD
Cắt laser theo file CAD phù hợp với các chi tiết có biên dạng phức tạp, nhiều đường cong, lỗ hoặc khe. Dữ liệu CAD giúp máy triển khai đường cắt chính xác theo thiết kế, đồng thời thuận tiện khi cần sản xuất nhiều chi tiết giống nhau.
Trong khi đó, đột CNC theo file CAD thường hiệu quả với sản phẩm có nhiều lỗ, khe hoặc hình dạng đột lặp lại. Ví dụ, một tấm vỏ tủ có 50–100 vị trí lỗ sẽ thuận tiện hơn khi triển khai bằng dữ liệu CAD thay vì đo và đánh dấu thủ công.
Việc lựa chọn laser hay đột CNC phụ thuộc vào vật liệu, độ dày, số lượng, hình dạng chi tiết và yêu cầu chi phí. Không phải trường hợp nào cũng nên dùng một phương pháp duy nhất.

7. Chấn CNC và bào rãnh V theo bản vẽ
Với các chi tiết dạng hộp, U, V, L hoặc nhiều góc gấp, chấn CNC theo file CAD giúp kiểm soát góc và kích thước thành phẩm tốt hơn. Tuy nhiên, khi thiết kế chi tiết chấn cần tính đến chiều dày, bán kính chấn và phần bù của vật liệu để kích thước phôi phù hợp.
Một số sản phẩm yêu cầu góc gấp sắc hoặc ngoại quan cao có thể cần bào rãnh V trước khi chấn. Phương pháp này thường được áp dụng cho inox, nhôm và các tấm kim loại dùng làm hộp, mặt dựng, tấm ốp hoặc chi tiết trang trí.
Không phải sản phẩm nào cũng cần bào V. Nếu chi tiết có thể chấn trực tiếp, bỏ bớt một công đoạn sẽ giúp rút ngắn thời gian và tối ưu chi phí.
8. Ví dụ gia công kim loại theo file CAD thực tế
Giả sử khách hàng cần 200 bộ vỏ thiết bị bằng nhôm A5052 dày 2mm, kích thước thành phẩm 400 × 300 × 150mm, gồm 12 lỗ Ø6mm, 2 khe dài 100mm, 4 đường chấn 90° và 2 vị trí hàn.
Với 200 bộ sản phẩm, sử dụng một file CAD thống nhất giúp hạn chế tình trạng mỗi lô sản xuất có kích thước khác nhau. Đồng thời, việc tối ưu bố trí chi tiết trên tấm nguyên liệu cũng giúp giảm phần vật liệu dư.